
 ZUFEK
从重复音量开始
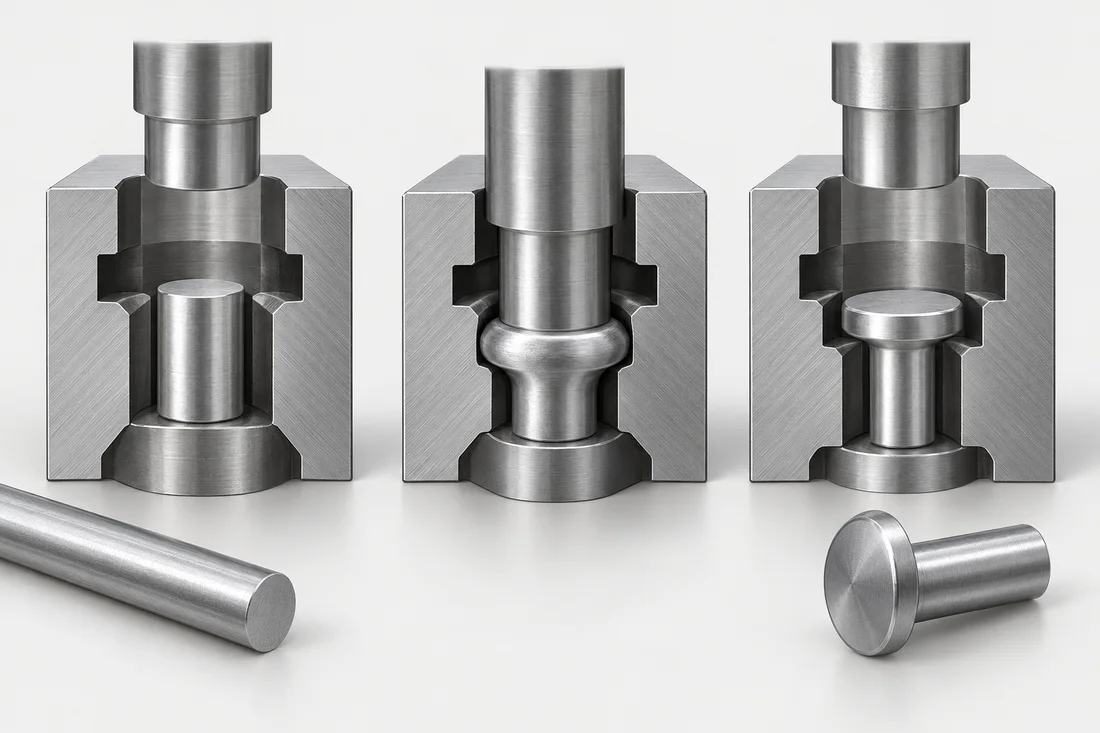
冷镦对于适当体积的重复几何形状来说是经济的,而数控车削可以为原型和不同的特征提供灵活的设置。实际的盈亏平衡点需要工程图纸的报价,而不是通用的数量规则。
将整体形状与功能细节分开
头部和粗糙肩部可能适合成型,而孔、平肩或关键肩部则需要机加工。混合路线应作为完整序列进行成本计算,而不是仅比较第一个操作。
从事此类零件?探索我们的 非标金属螺丝 并将功能要求包含在您的询价中。
检查材料与验收要求要求
成型性、库存状况和所需的最终性能都会影响这两种路线。机加工并不普遍弱于冷镦:材料、几何形状、热处理和载荷工况决定性能。
查看完整路线
包括螺纹生成、任何处理、精密精加工、涂层、清洁和检查。指定哪些尺寸有效,以便建议的流程保护相关基准和配合。
围绕相同的成品规格建立路线比较
列出每个选项的备料、主要形状、局部特征、螺纹、处理、精加工和验证。记录成型后剩余哪些操作。按实际订单数量分别比较模具成本和经常性成本。复杂的冷镦零件比机加工零件便宜的通用订购数量并不存在。
询问原型和生产之间有什么变化
机加工样品可以帮助检查装配,但不会自动验证后来形成的路线。确定材料状况、局部半径、表面状况或最终属性是否不同。同意在依赖原型批准之前必须对预期生产路线的零件重复进行哪些检查。
在提交工具之前解析几何形状
头部形状、驱动凹槽或台阶的变化对刀具的影响与车削特征的变化不同。在授权工具之前审查可能的工程图纸变更。如果仍然存在不确定性,请商定样品旨在展示什么以及哪些生产决策保持开放。这将装配概念试验与完整制造工艺序列的批准分开。
准备好讨论你的部分了吗?
使用 RFQ 准备清单,那么 提交您的工程图纸以供审核。验收要求参见 质量策划.
仅提供一般指导。必须针对实际规格验证材料特性、公差、标准和制造可行性。本文不建立产品性能保证。