 ZUFEK
适合的地方
原型、各种几何形状、小批量和具有多种加工特征的零件。实际批量经济性取决于周期时间、库存和设置。
走心式和固定头选择
零件长径比、支撑和所需操作指导选择。车铣功能可以在机器设置允许的情况下结合车削、平面、孔和攻丝特征。
设计输入
提供孔深、壁厚、几何基准之间的关系、毛刺限制和表面光洁度。接近、工具范围和工件夹持仍然是可行性限制。
成本和性能
材料去除会增加切屑的产生,并可能增加单位成本。机加工零件并不普遍比成型零件弱:牌号、几何形状、热处理和载荷决定性能。

棒料车削和车铣操作通过灵活的编程创建工程图特定的步骤、孔和其他细节。
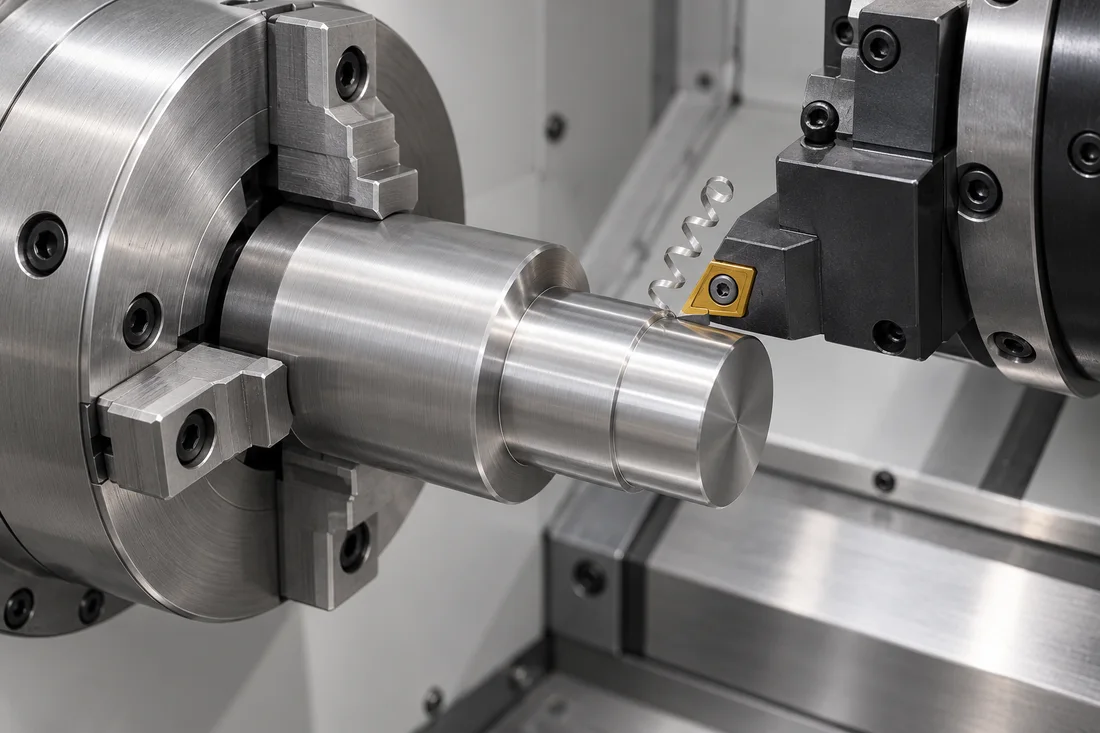
原型、各种几何形状、小批量和具有多种加工特征的零件。实际批量经济性取决于周期时间、库存和设置。
零件长径比、支撑和所需操作指导选择。车铣功能可以在机器设置允许的情况下结合车削、平面、孔和攻丝特征。
提供孔深、壁厚、几何基准之间的关系、毛刺限制和表面光洁度。接近、工具范围和工件夹持仍然是可行性限制。
材料去除会增加切屑的产生,并可能增加单位成本。机加工零件并不普遍比成型零件弱:牌号、几何形状、热处理和载荷决定性能。
以下为审图示例。实际工艺、尺寸及验收要求需按具体零件确认。
在技术审查期间解决这些问题。每行标识一个决策或证据要求;它并不意味着通用流程限制或内部设备索赔。
| 决定 | 所需输入 | 发布问题 |
|---|---|---|
| 设置和数据 | 识别定位面、轴以及步骤之间的关系 | 哪些功能应共享设置以保留所需的关系? |
| 钻孔和局部特征 | 显示深度、直径、交叉点、平面和工具通道 | 是否可以使用建议的通道来加工和检查该特征? |
| 库存和最终状况 | 指定等级/条件以及后续处理或涂层 | 哪些尺寸在后期加工后需要余量或验收? |
| 样品到生产 | 识别路线差异和重复批次需求 | 批准的原型机是否代表最终的生产路线? |
图片用于说明零件结构及表面外观。材料性能、涂层性能和成品是否合格,仍需按照约定的检测方法确认。
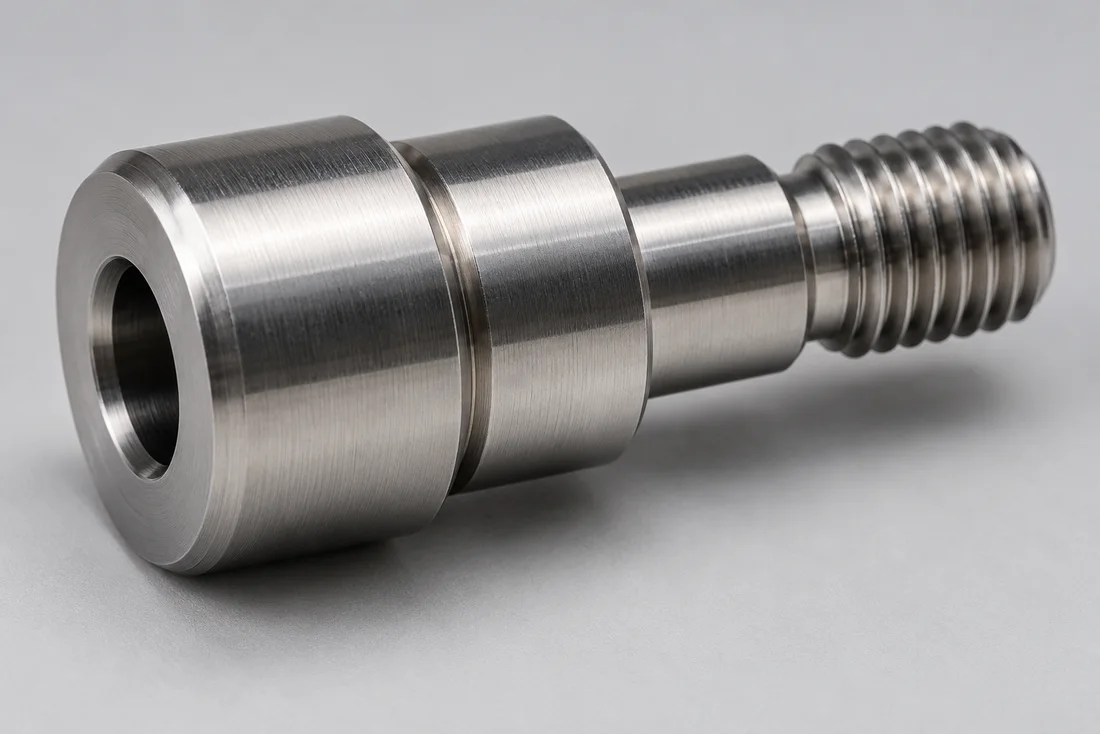
工艺审查从空心和通孔螺钉、偏心和角头螺钉、多台阶螺丝、细牙和超细牙螺钉以及实际工程图开始,而不是通用设备清单。确定进货或零件的状况以及在此阶段必须保持控制的尺寸。
使用上面的流程主题来解决合适的问题;走心式和固定头选择;设计输入;成本和属性。在订单规格中记录所选的要求。过程名称并不确定最终的公差、性能等级或检查范围。
下一次审查可能涉及二次和精密操作或螺纹滚压、切割和攻丝。检查哪些表面用于定位零件,下一个操作是否改变尺寸以及在哪个阶段测量最终验收。如果无法在组装或完成后检查需求,请同意进行中间检查和最终验证。
对于涉及模具的样品,典型的交货时间约为10–15天,具体取决于工程图纸审查以及材料、精加工和检验范围的确认。完整的路线决定了确认的时间表;持续时间并不是对每个单独进程的承诺。
可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。
A2/A4及70、80等等级用于描述适用规范范围内的不锈钢紧固件成品要求。只注明SUS304或SUS316牌号,并不能证明成品已经达到A2-70或A4-80。
材料与最终交付状态相同的合金在不同的状态下具有不同的性能。下图是指定挤压原料的示例,而不是成品螺杆额定值。
材料与最终交付状态铜的强度随合金、产品形状和状态的不同而变化很大。以下是典型的库存参考,而不是螺丝验收要求。
申请要求为小型外壳、光学调节机构和精密模块提供按图定制的紧固件。
申请要求台阶螺丝、限位件和螺纹定位件可用于模具机构、工装治具及测试夹具。
工程制图-DEFINED DESIGN由头部、定位光杆和螺纹段组成,既能紧固零件,也能用于定位、限位或转动配合。
请提供图纸、数量及使用要求,我们会结合实际需求评估。