 ZUFEK
为什么要合并流程
通过成型集成重复的块体几何形状,然后加工需要不同刀具路径或控制的特征。刀具和机械加工必须一起评估。
典型的特征分割
头部和柄部采用成型毛坯;通过二次加工进行肩部精加工、浮雕、平面或侧孔。确切的分割是在可行性审查之后进行的。
完成敏感的肩部
热处理和涂覆可能改变尺寸或表面状态,应据此安排精加工和最终检测的工序。
工程制图要求
确定几何基准之间的功能配合和关系。询价应区分关键特征和尺寸,并具有更大的制造灵活性。

成型毛坯提供了基本形状;选定的加工特征建立关键台阶、面或孔。
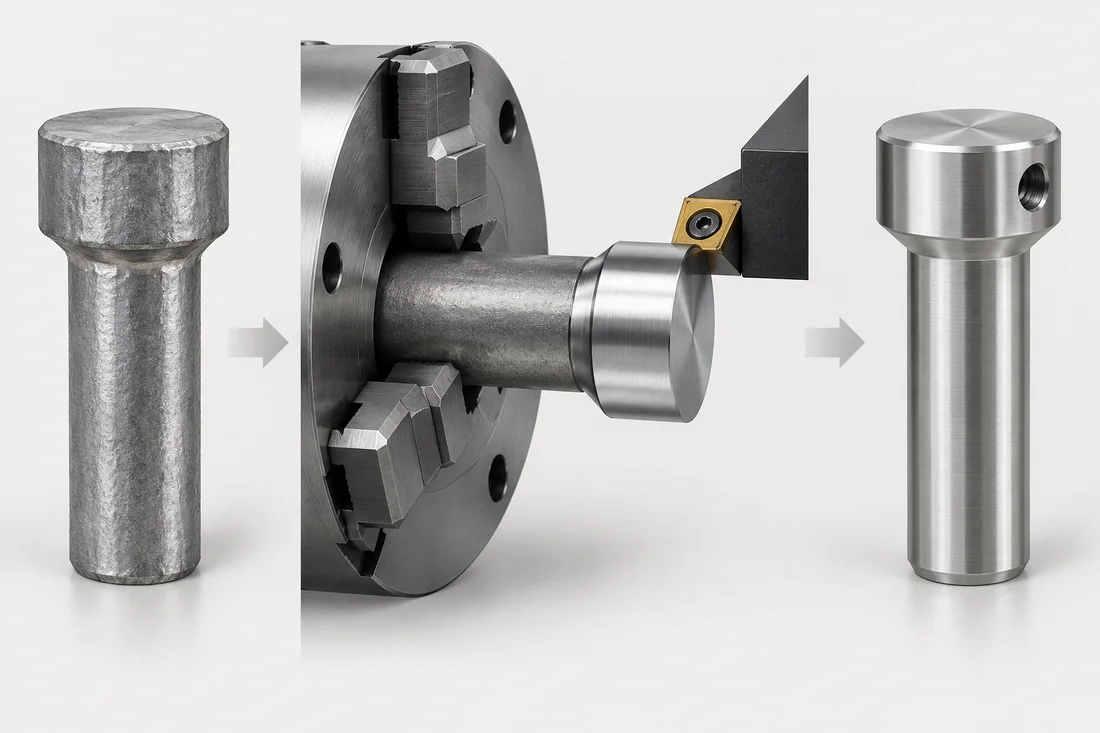
通过成型集成重复的块体几何形状,然后加工需要不同刀具路径或控制的特征。刀具和机械加工必须一起评估。
头部和柄部采用成型毛坯;通过二次加工进行肩部精加工、浮雕、平面或侧孔。确切的分割是在可行性审查之后进行的。
热处理和涂覆可能改变尺寸或表面状态,应据此安排精加工和最终检测的工序。
确定几何基准之间的功能配合和关系。询价应区分关键特征和尺寸,并具有更大的制造灵活性。
以下为审图示例。实际工艺、尺寸及验收要求需按具体零件确认。
在技术审查期间解决这些问题。每行标识一个决策或证据要求;它并不意味着通用流程限制或内部设备索赔。
| 决定 | 所需输入 | 发布问题 |
|---|---|---|
| 成型毛坯 | 定义经济的批量形状和加工毛坯 | 哪些尺寸是故意留下来供以后精加工的? |
| 次要地点 | 识别数据传输和保持表面 | 如何保持台肩、孔和螺纹关系? |
| 完整序列 | 协调螺纹、处理、精加工和涂层 | 每个关键的最终要求是在哪个阶段制定的? |
| 路线换乘 | 比较样品和重复生产方法 | 哪些特性需要进行生产路线抽样检查? |
图片用于说明零件结构及表面外观。材料性能、涂层性能和成品是否合格,仍需按照约定的检测方法确认。
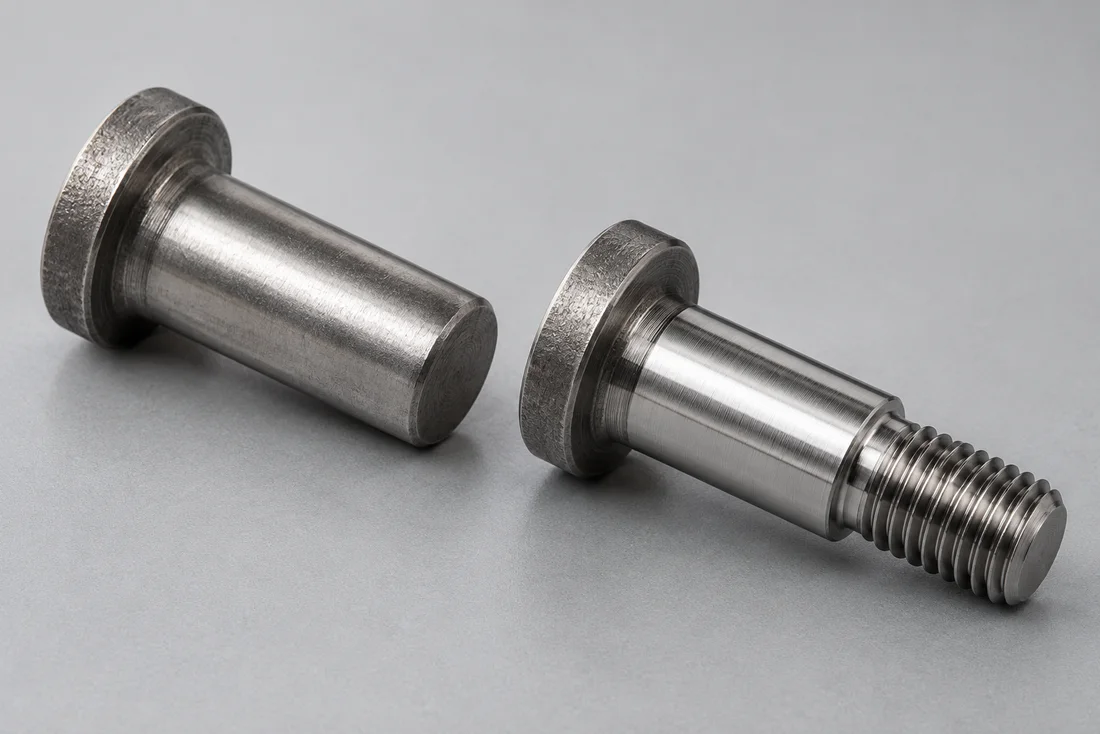
应按同一份成品图纸比较完整路线,计入二次加工、处理、检验和废品率假设。下面用虚构的货币单位演示算法,所有费用均为教学假设,不是 ZUFEK 报价。
| 工艺路线 | 一次性费用 F | 单件费用 v |
|---|---|---|
| 成型毛坯加二次加工 | 2000 | 0.08 |
| 车削路线 | 100 | 0.25 |
单批数量为 q 时,总费用 = F + v × q。按示例数据,两条路线的费用交点为 (2000 − 100) ÷ (0.25 − 0.08),向上取整约为 11177 件。这不是冷镦加工通用的经济批量门槛。
1000 件时:成型加机加工路线为 2080 单位,车削路线为 350 单位。
20000 件时:成型加机加工路线为 3600 单位,车削路线为 5100 单位。
有后续订单时,应按约定的生产周期分摊可重复使用的模具费用,并另列维护和更换费用。路线变更仍需验证样品;车削样品合格,不代表后续成型路线产生的材料状态、几何尺寸和表面状态也已获批准。
下载工艺路线费用比较表(英文)技术评审并确认要求后,含模具的打样周期通常约为 10–15 天。起算时间、样品验收和批量交付安排应在报价中确认。
可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。
请提供图纸、数量及使用要求,我们会结合实际需求评估。