
 ZUFEK
来自原料。
达到已验证的要求。
选择成型路线,定义功能操作并商定最终材料、表面和检查条件。
比较制造路线
| 决定 | 工艺选择看什么 | 哪些因素影响报价 | 样品如何验收 |
|---|---|---|---|
| 多工位冷镦成型 | 重复的螺杆几何形状和产量证明了专用工具的合理性。机头体积、材料成型性和挤压限制指导模具顺序。 | 模具费、批量件单价和后续槽型、肩轴或孔的加工费应分别列明。明确图纸哪些变更会引起改模,以及拟用线材状态和批量是否支持该成型路线。 | 用拟定量产路线制造的样品验收。确认成品槽型与工具配合、法兰贴合和头下结构,并约定不允许出现的成型缺陷及其检查方法。车削样品可以验证装配空间,但不能据此判定冷镦头部的成型质量。 |
| 走心式自动车床与CNC车削 | 原型、各种几何形状、小批量和具有多种加工特征的零件。实际批量经济性取决于周期时间、库存和设置。 | 不能只给公称内外径。请标明在哪些部位需要控制最薄壁厚和内孔轴线。深孔、断续切削、更严的位置要求或二次装夹都会影响节拍、刀具可达性及检测方法。 | 样件脱离夹具后,按约定基准检查孔和外部几何。走线或流体经过的交叉孔和毛刺要另行验证。算出的最薄壁厚只用于几何评审,不能作为耐压或承载等级。 |
| 热镦与热锻 | 大头部、眼形和大截面可能适合热锻造。没有通用的M24转换;材料、设备和形状决定了实用路线。 | 按完整路线比较热锻毛坯、模具、切边或去氧化皮及后续加工的费用。报价时约定热处理、机械验证与资料范围;圆环做得大,并不能据此认定适合起吊。 | 样品要确认最终孔和贴合面几何,并核对材料、热处理的追溯记录及约定的机械验证。若用于起吊,设计、载荷方向、标识和使用资格均需针对该用途批准后才能放行。 |
| 冷镦加二次精加工 | 通过成型集成重复的块体几何形状,然后加工需要不同刀具路径或控制的特征。刀具和机械加工必须一起评估。 | 比较完整路线的费用,包括模具、工序间周转、毛坯不良及最终配合面的精加工。肩轴与螺纹若分别装夹加工,还要把控制两者相对关系的成本算进去,不能只按两个直径报价。 | 使用量产路线样品复核肩轴尺寸和形状、轴向长度、成品螺纹及最终表面状态下的装配贴合。原车削样品可保留作几何参考,并记录哪些特性需要在转工艺后重新批准。 |
01 / 选择根路由
比较完整的路线示例 ↗四种开始方式。
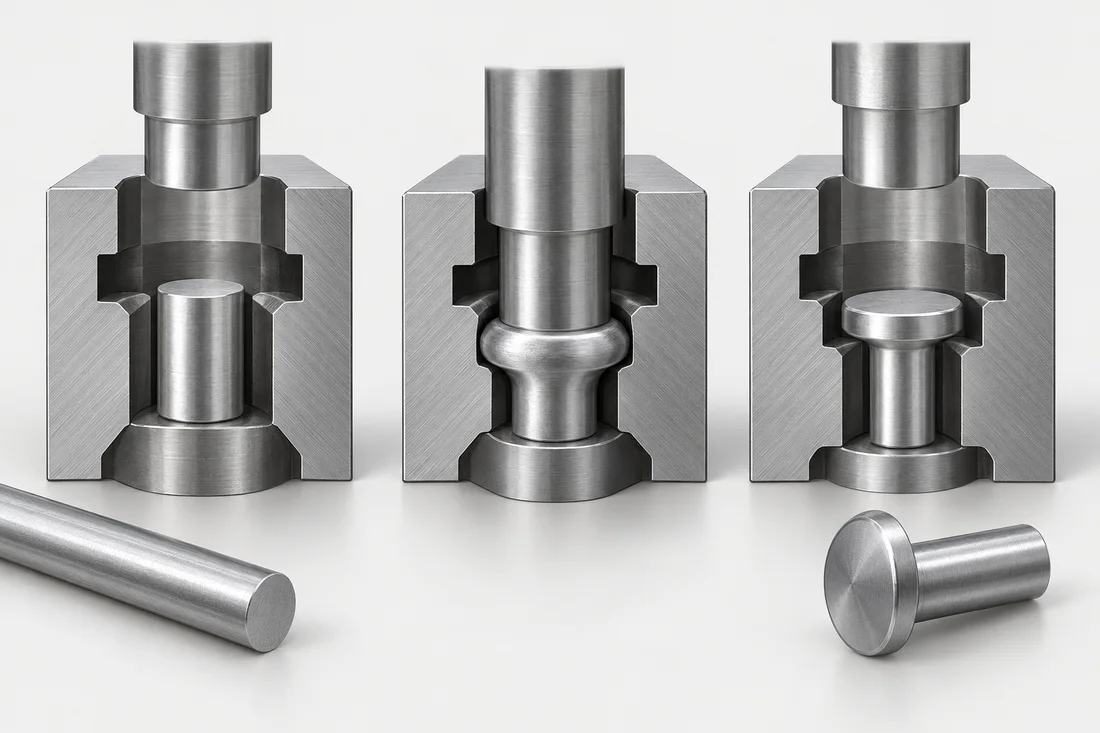
多工位冷镦成型 ↗
线材通过一系列模具被切割和成型。头部、法兰和一些肩部特征可以集成到可重复的生产路线中。
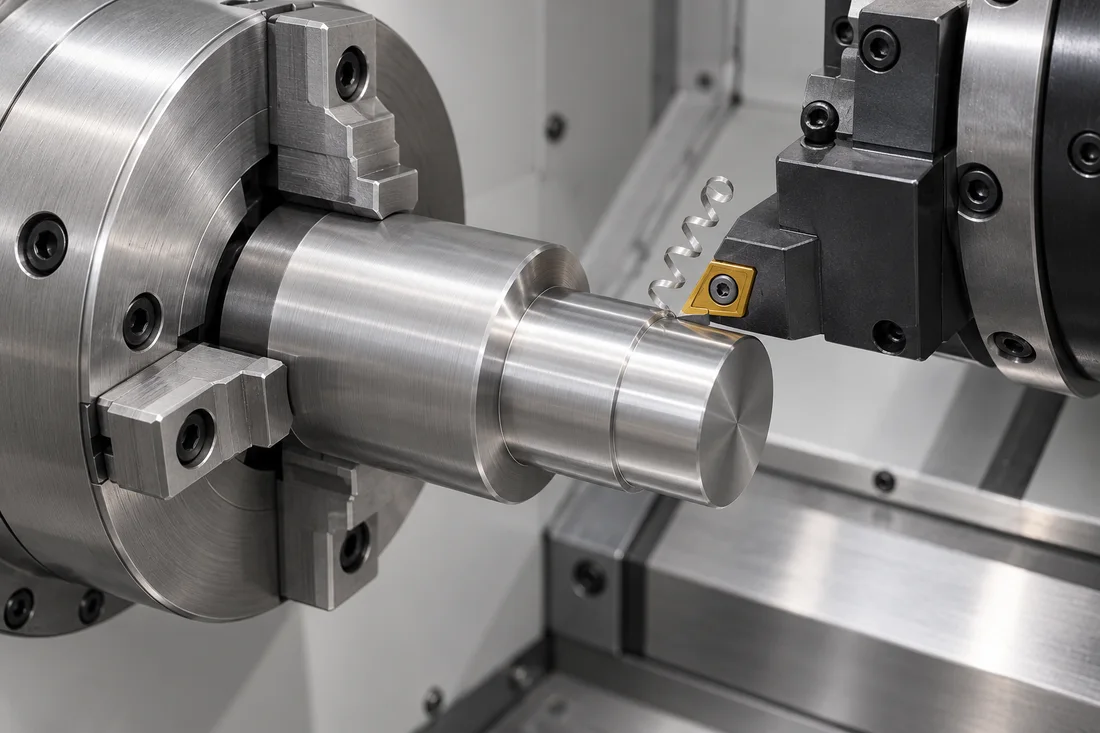
走心式自动车床与CNC车削 ↗
棒料车削和车铣操作通过灵活的编程创建工程图特定的步骤、孔和其他细节。
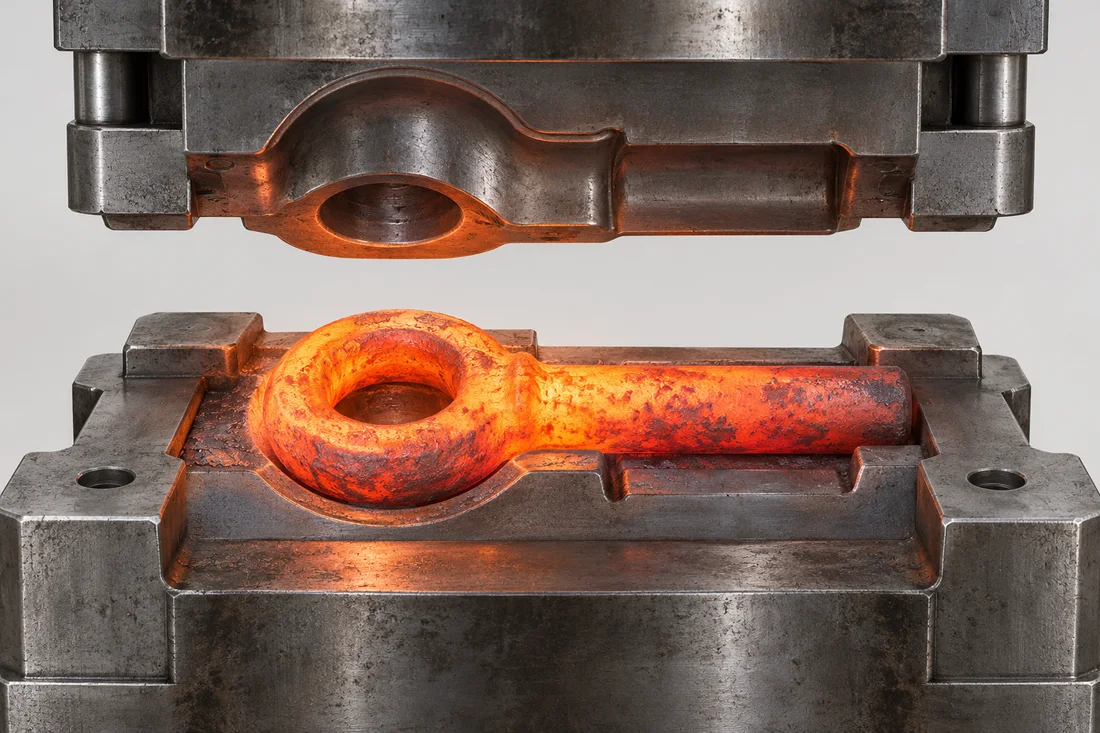
热镦与热锻 ↗
在精加工操作定义最终界面之前,加热的原料可以形成更大或更重的几何形状。
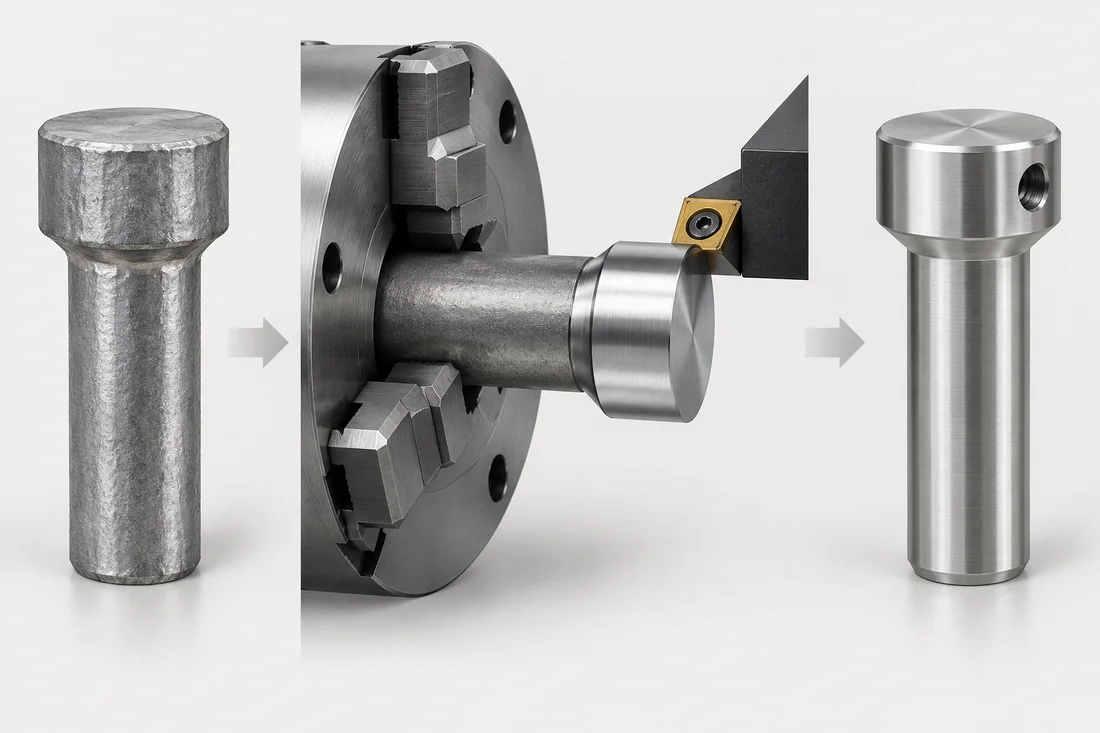
冷镦加二次精加工 ↗
成型毛坯提供了基本形状;选定的加工特征建立关键台阶、面或孔。
01材料及毛坯02成型路线03主题及特点04热处理*05表面及清洁06验证
*如有需要。顺序因材料、几何形状和验收标准而异;它不是一个万能的旅行者。
超越空白的操作。
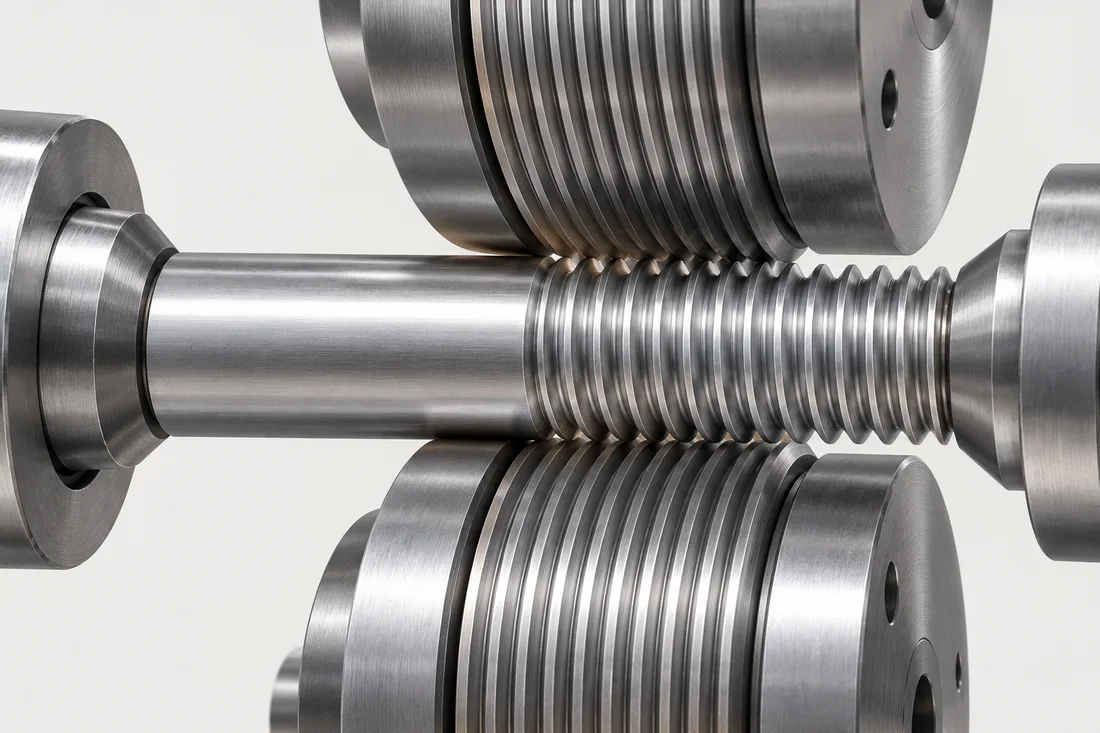
搓丝、滚丝、车牙与攻丝 ↗
螺纹牙形、材料和批量条件决定是否适合滚压、切削、磨削或内攻丝工艺。
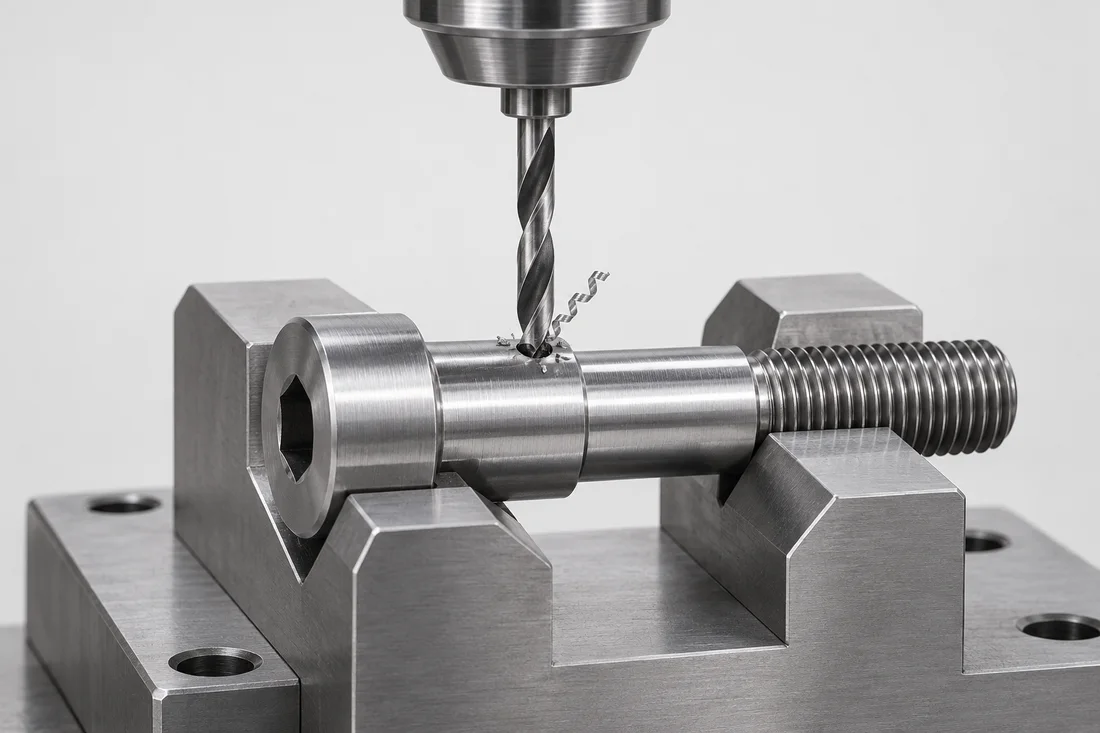
二次加工与精密加工 ↗
局部孔、平面、凹槽和成品直径通常会在非标准紧固件中产生功能差异。
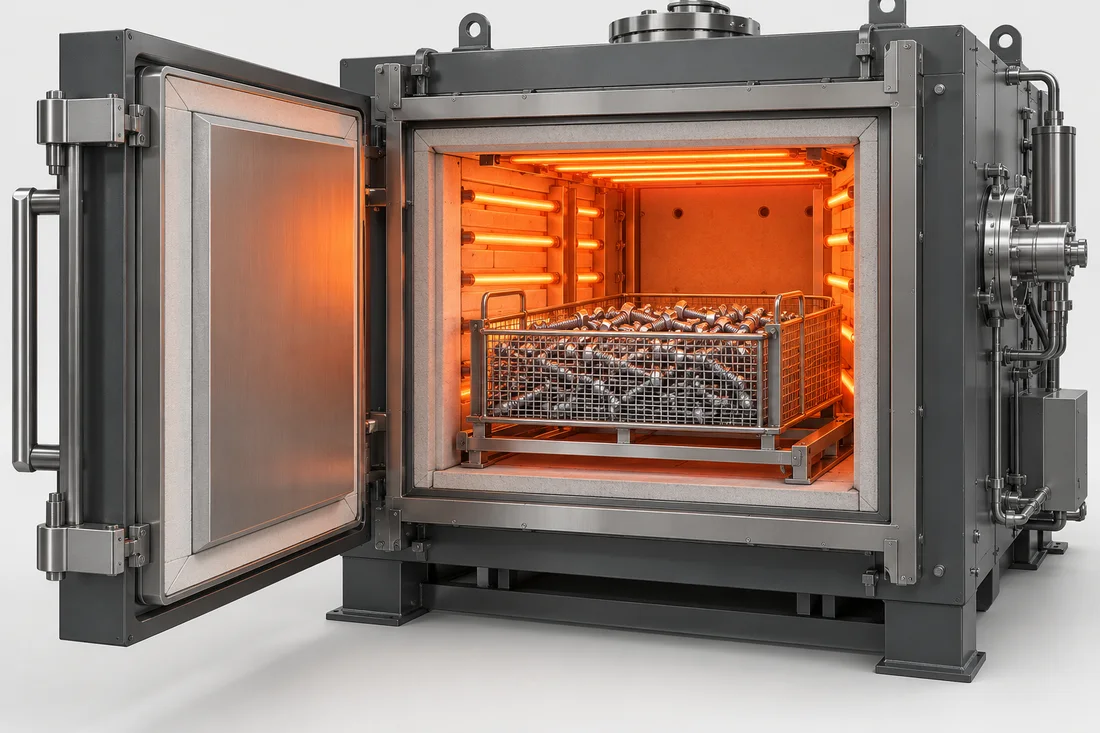
材料专用热处理 ↗
热处理选择遵循合金、所需条件和适用的验收规范。一个顺序不能应用于每个螺钉。
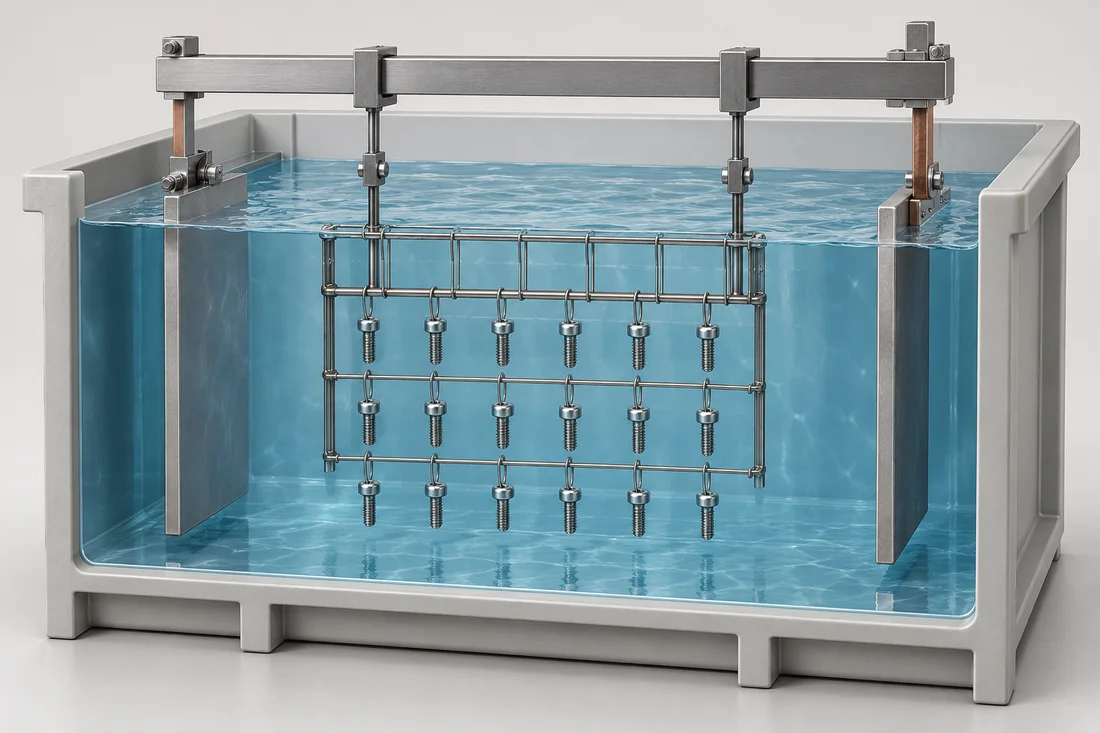
涂层与表面处理 ↗
指定完整的表面系统:基材状况、涂层、厚度、功能表面和验收标准。
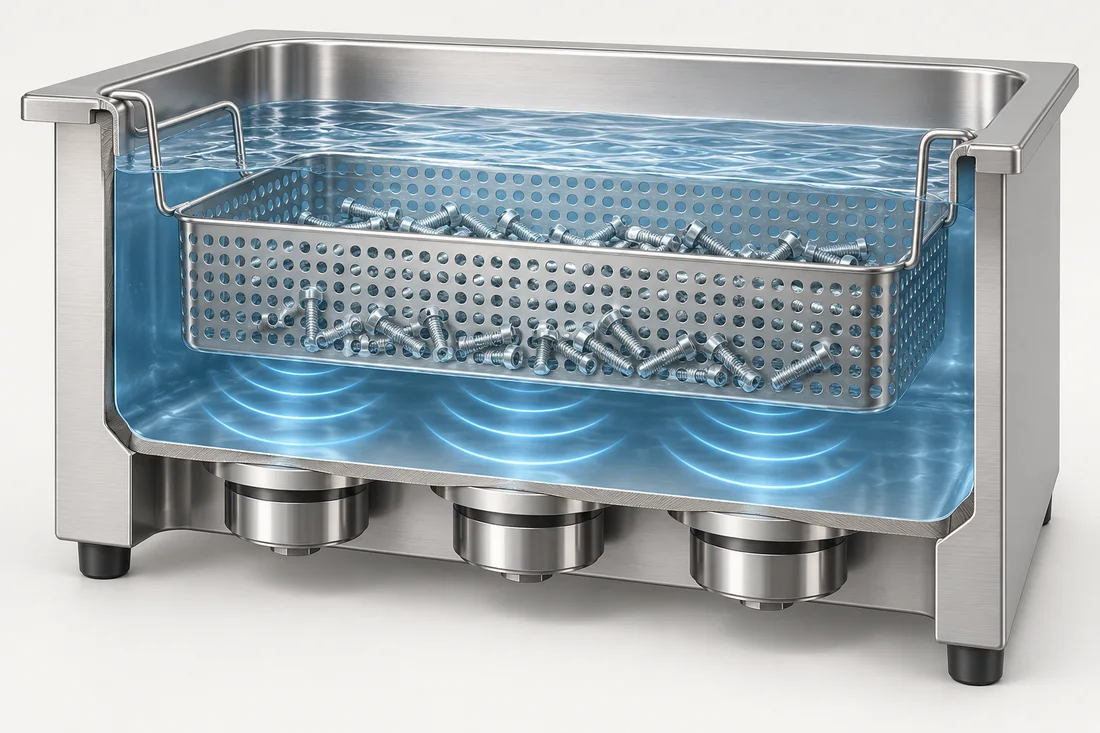
清洗、防松与预装配 ↗
清洁度、毛刺控制和预先应用的功能是成品零件规格的一部分,而不是事后的想法。
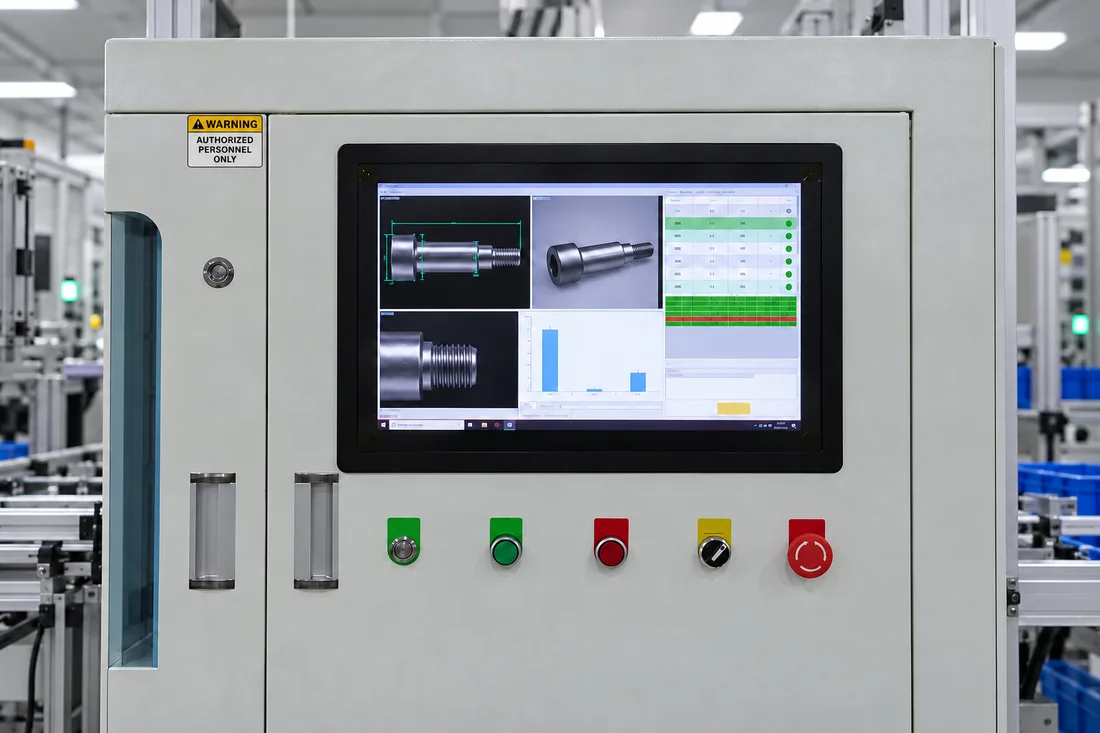
CCD视觉尺寸检测 ↗
结合工程图纸要求的量规和测试,对螺钉长度、头部直径和可见阶梯轮廓进行非接触式光学检查。
开始沟通您的需求
获取报价 有图纸?发来一起评估。
请提供图纸、数量及使用要求,我们会结合实际需求评估。