
 ZUFEK
从四个输入开始
提供受控图纸、所需材料和最终条件、预期数量模式和验收要求。将一次性几何样品与预期的重复生产订单区分开来。识别关键肩部、孔、驱动特征、螺纹和表面。如果几何图形仍在变化,请标记开放特征。供应商无法负责任地对生产工艺路线进行定价,就好像当客户仍期望发生重大变化时界面已冻结一样。
要求供应商说明其提案使用了哪些假设。低单价可能取决于重复数量、专用工具或其他报价中没有的检查范围。因此,第一个比较应该是技术范围,而不是价格栏。在决定两个提案是否代表相同的交付部分之前解决异常。
评估冷镦以获得适当的几何形状和程序
冷镦使用经过审查的顺序和工具将合适的材料形成毛坯。可以评估它的重复体积和适当的头部、肩部和其他形成的特征。实际审查涉及材料可成形性、形状复杂性、工具使用和任何所需的二次加工。不要仅仅因为主轴头适合镦锻,就认为可以在一次成形操作中经济地生产深的内部特征、不寻常的驱动或偏心细节。
将模具承诺与经常性零件价格分开。确定其中包含的内容、哪些图纸更改会影响工具以及如何处理样品审批。询问哪些最终特征是形成的,哪些是稍后加工或精加工的。被描述为“冷头”的提案可能仍包含重要的二次操作。在比较成本、交货时间和验收时,这些操作应该保持可见。
评估车削的灵活性和复杂组合
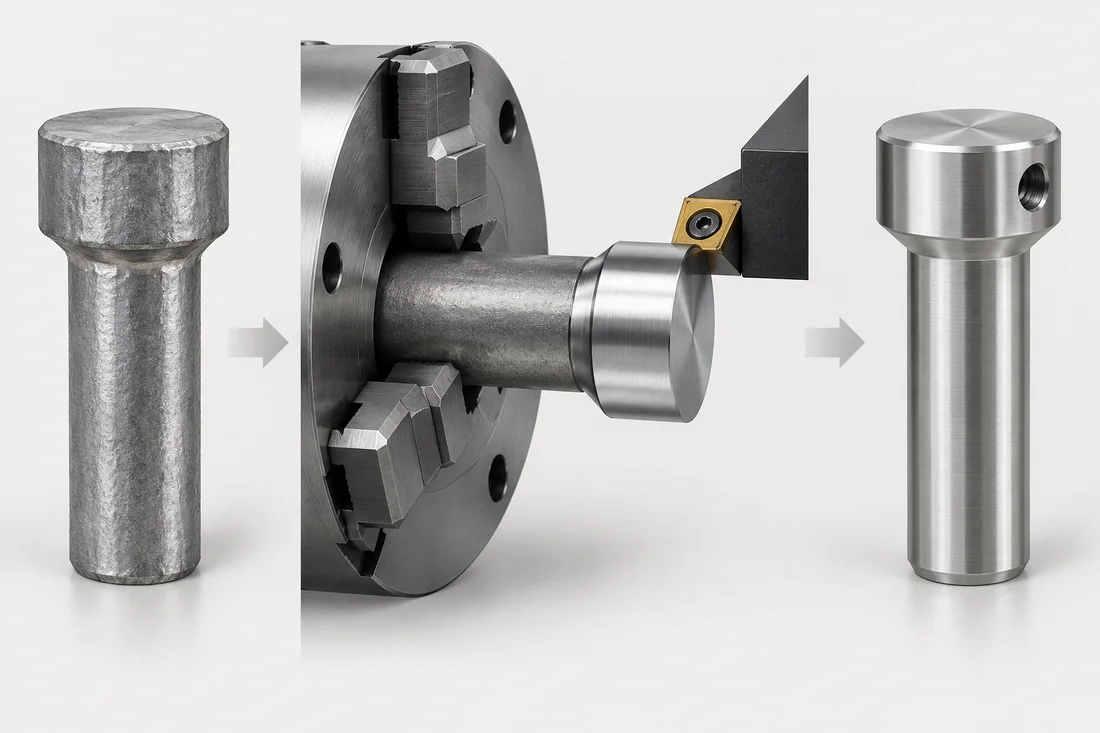
CNC 或自动车削可用于多步骤几何形状、孔和原型数量,具体取决于材料、访问和工具审查。没有专用成型工具并不意味着没有设置成本、工艺规划或特殊工具。讨论需要额外操作的功能、最终材料状态以及处理后所需的任何精加工。不要假设车削曲面会自动满足所有几何或曲面要求。
转向可以在接口细化的同时提供实用的开发工艺路线。记录哪些样本特征代表了预期的最终部件,哪些样本特征仍然是临时的。如果程序稍后转向成型或混合工艺路线,请定义保留批准的界面所需的审查。成功的翻转样品不应成为对不同生产过程未经审查的认可。
在适当的情况下评估混合和热锻工艺路线
混合工艺路线可以使用成型毛坯,然后进行选定的机加工或精加工。当重复生产的形状适合成型但某些功能特征需要额外控制时,这可能是有意义的。要求供应商描述建立这些特征的操作以及接受最终尺寸的条件。经济情况取决于完整的工艺路线,而不仅仅是将其描述为成形和机加工之间的折衷方案。
经过具体审查后,可以考虑热锻用于合适的更大或更高要求的成形几何形状。它介绍了自己的毛坯、比例、修整、机加工和处理问题。避免将一个公称直径视为工艺之间的通用边界。供应商应审查实际零件、材料和设备的能力。批准的图纸和所需的属性决定了讨论。
比较完整的程序
建立一个比较表,其中包含单独的行,用于工具、设置、样品数量、重复价格、二次操作、热处理、表面处理、检查、文件、清洁和包装。记录最低或经济数量假设,而不将其转化为无条件的全公司规则。询问如果订单数量发生变化或需要样品修改会发生什么。确认是否有任何外部操作影响建议的时间表。
将批准时间纳入计划中。快速生产毛坯的工艺路线可能仍需要处理和验收工作。较低的经常性成本可能无法证明对小型或不确定的项目的工具承诺是合理的。相反,在设计稳定后,无限期地保留灵活的样品工艺路线可以节省不必要的经常性成本。当数量和设计成熟度发生变化时,请再次审查决策。
需要工艺路线相关的验收说明
对于每个关键特征,询问哪个操作建立了它以及如何检查最终结果。例如,肩部可能会形成超大尺寸并稍后完成,而螺纹则通过不同的操作生产。如果热处理或涂层是在精密操作之后进行的,则确定最终验收条件。仅当工艺路线图解释了绘图要求如何在序列中生存时,工艺路线图才有用。
不要仅根据进程名称来推断性能。材料、条件、几何形状和验证都很重要。如果采购方需要特定的机械性能或受控的表面关系,请指定并同意证据。 NASA 的紧固件设计手册提供了紧固件设计考虑因素的一般背景,但定制生产提案仍然需要自己审查图纸和验收依据。
记录所选工艺路线并更改触发器
放行记录应确定图纸、数量假设、批准的材料和完成条件、建议的工艺路线、开放的例外情况和所需的证据。说明哪些工艺路线或来源发生变化需要通知或重新获得批准。将已接受的建议与订单一起保留,而不是依赖于重复购买期间可能丢失的口头解释。
有用的工艺路线决策是可以有序地逆转的:如果假设发生变化,团队就知道要审查什么。一种流程是最好的并不是永久的主张。选择能够根据项目的数量和成熟度提供实际规格的工艺路线,并使权衡足够明显,以便采购方了解报价和时间表包括哪些内容。
资料来源与适用范围
源上下文与ZUFEK编辑分析不同。示例仅供说明,并非交付的客户案例或测量的测试结果。检查您的产品适用的当前规格。