 ZUFEK
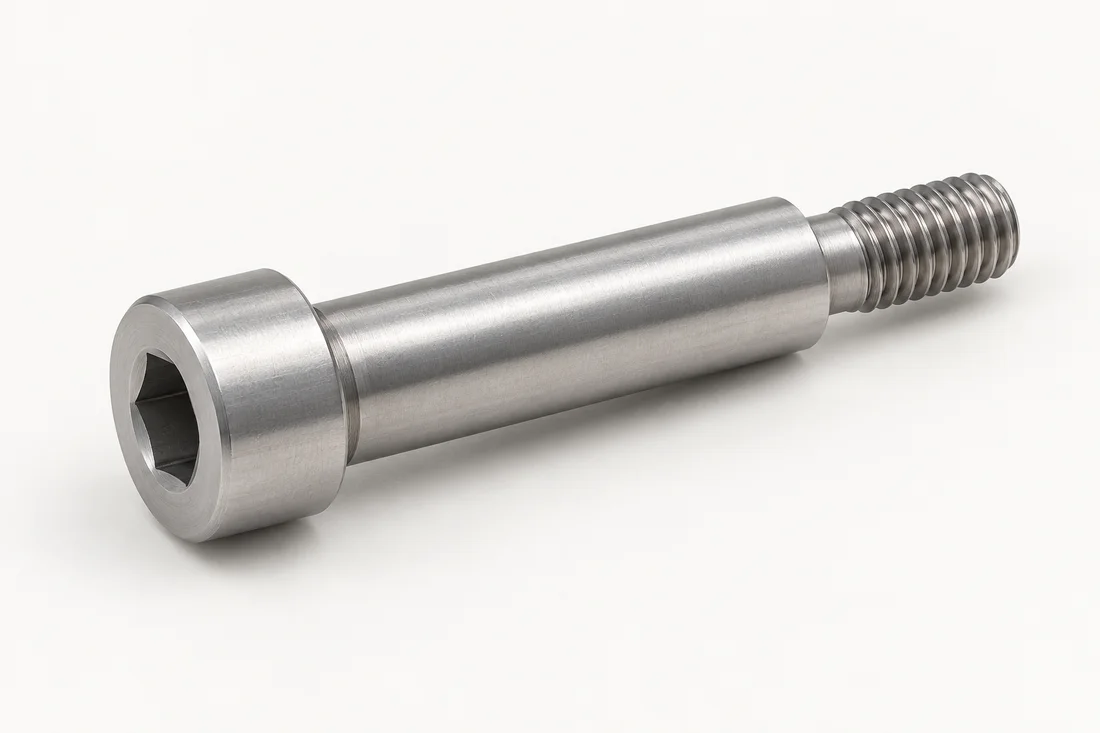
A / 生产带台阶螺丝
经过选定的精加工操作的成形毛坯。
- 线材/等级确认
- 头、毛肩冷镦
- 二次车削/退刀
- 批准阶段的螺纹生成
- 规定的热处理(如果需要)
- 如果需要,对功能表面进行精密精加工
- 清洁和指定涂层系统
- 根据工艺需要进行氢气释放操作
- 最终尺寸、螺纹和商定的验收检查

使用这些示例来讨论完整的链条。它们不是固定的说明:螺纹正时、热处理、磨削和涂层需要特定于材料和应用的批准。
| 决定 | 工艺选择看什么 | 哪些因素影响报价 | 样品如何验收 |
|---|---|---|---|
| 冷镦加二次精加工 | 通过成型集成重复的块体几何形状,然后加工需要不同刀具路径或控制的特征。刀具和机械加工必须一起评估。 | 比较完整路线的费用,包括模具、工序间周转、毛坯不良及最终配合面的精加工。肩轴与螺纹若分别装夹加工,还要把控制两者相对关系的成本算进去,不能只按两个直径报价。 | 使用量产路线样品复核肩轴尺寸和形状、轴向长度、成品螺纹及最终表面状态下的装配贴合。原车削样品可保留作几何参考,并记录哪些特性需要在转工艺后重新批准。 |
| 热镦与热锻 | 大头部、眼形和大截面可能适合热锻造。没有通用的M24转换;材料、设备和形状决定了实用路线。 | 按完整路线比较热锻毛坯、模具、切边或去氧化皮及后续加工的费用。报价时约定热处理、机械验证与资料范围;圆环做得大,并不能据此认定适合起吊。 | 样品要确认最终孔和贴合面几何,并核对材料、热处理的追溯记录及约定的机械验证。若用于起吊,设计、载荷方向、标识和使用资格均需针对该用途批准后才能放行。 |
| 走心式自动车床与CNC车削 | 原型、各种几何形状、小批量和具有多种加工特征的零件。实际批量经济性取决于周期时间、库存和设置。 | 不能只给公称内外径。请标明在哪些部位需要控制最薄壁厚和内孔轴线。深孔、断续切削、更严的位置要求或二次装夹都会影响节拍、刀具可达性及检测方法。 | 样件脱离夹具后,按约定基准检查孔和外部几何。走线或流体经过的交叉孔和毛刺要另行验证。算出的最薄壁厚只用于几何评审,不能作为耐压或承载等级。 |
经过选定的精加工操作的成形毛坯。
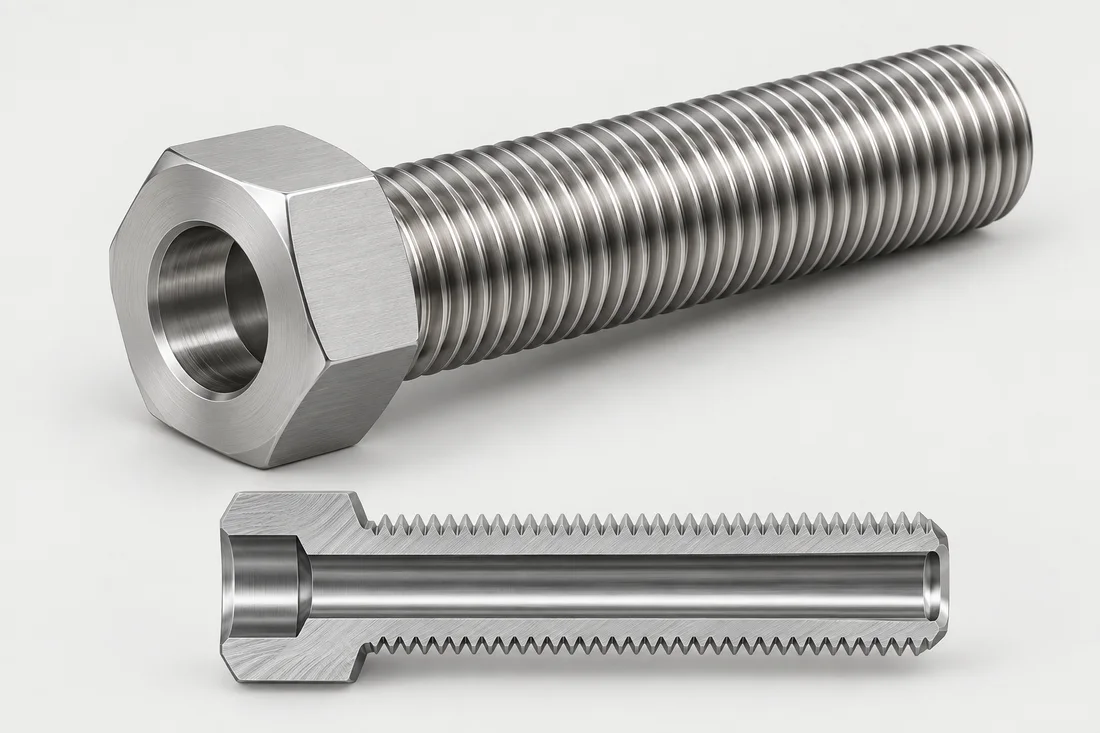
具有局部特征和特定材料精加工的棒材加工。
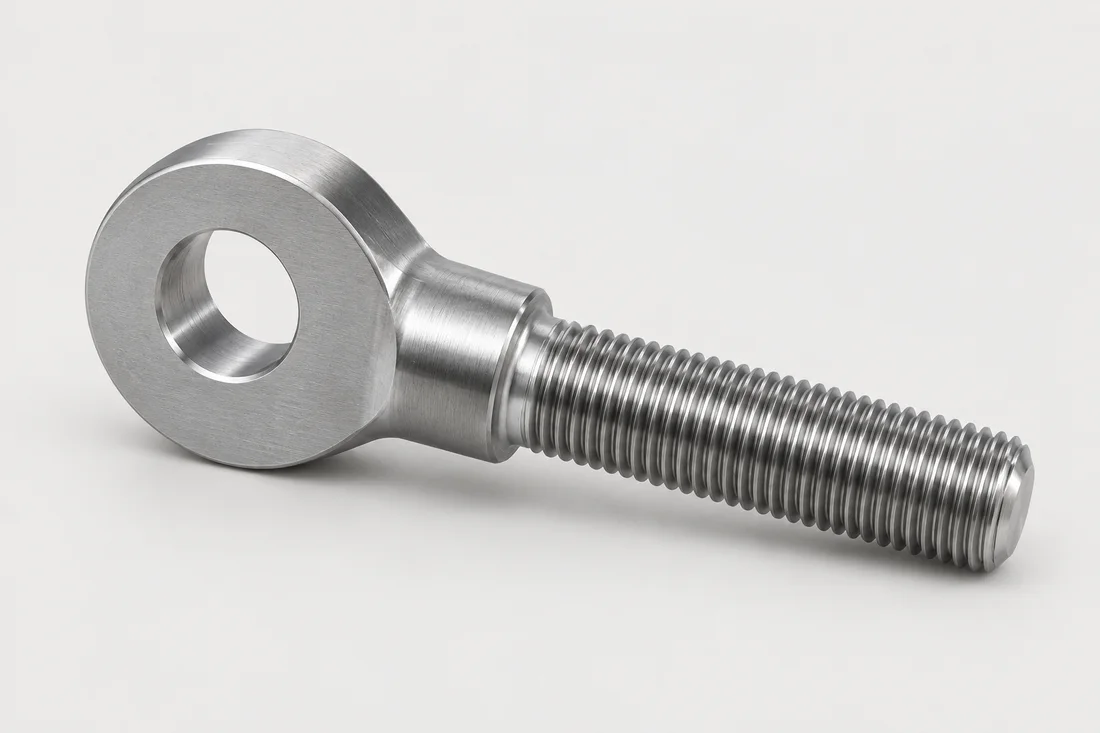
锻造成型,然后进行机加工并验证机械状况。
以下为审图示例。实际工艺、尺寸及验收要求需按具体零件确认。
有些螺纹是在热处理前形成的;其他应用程序需要稍后生成螺纹。最终磨削和涂层余量必须保证指定的配合。氢气释放烘烤只适用于需要的地方,不能适用于所有锌片或钝化路线。
含模具的打样周期通常约为 10–15 天,需在图纸评审及材料、结构、表面处理和检验要求确认后落实。报价中应明确起算时间;批量订单的交付周期按数量和批准的工艺路线另行约定。
发送工程图纸修订、样品数量、预期订单量和预期应用。确定功能尺寸和所需文件,以便技术审查可以在模具和样品批准之前解决重要细节。
请提供图纸、数量及使用要求,我们会结合实际需求评估。