
 ZUFEK
Geben Sie das Laufwerk an, nicht nur seinen Namen
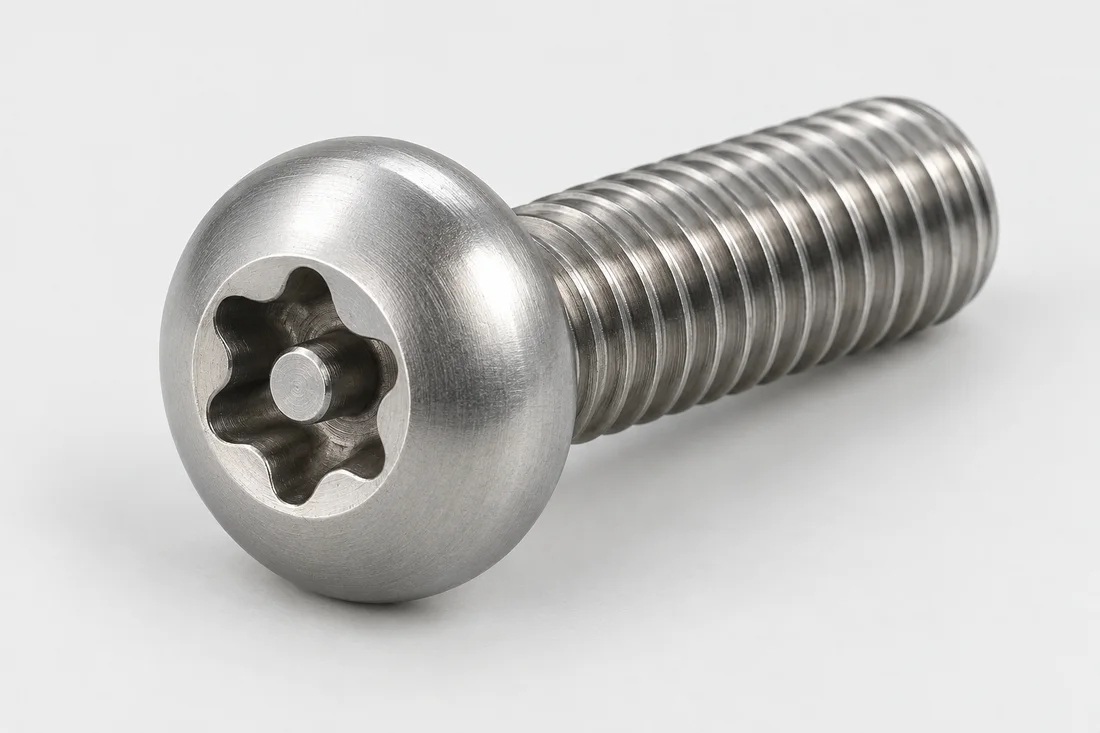
Pin-In-Sechslappen-, Fünflappen-, Y-Typ-, Dreiecks- und Zweiloch-Antriebe sind unterschiedliche Schnittstellen. Selbst ähnlich aussehende Aussparungen können unterschiedliche Profile haben. Stellen Sie eine kontrollierte technische Zeichnung oder eine passende Werkzeugspezifikation bereit, einschließlich der Tiefe der Aussparung, der Geometrie des Zentrierstifts und der Toleranzen. Ein Foto kann die allgemeine Familie identifizieren, aber nicht feststellen, ob eine Produktionsschraube zum Servicewerkzeug passt.
Überprüfen Sie den Servicezugang im installierten Gehäuse
Eine Sicherheitsschraube kann auf einer Werkbank leicht einzudrehen sein, in einem Einbaugehäuse ist sie jedoch unzugänglich. Berücksichtigen Sie Gehäuseaussparung, Werkzeugansatz, Mitnehmerdurchmesser und zulässige Einstecktiefe. Ein vergrößerter Flansch kann auch mit einer nahegelegenen Wand in Konflikt geraten. Überprüfen Sie den zusammengebauten Zustand, bevor Sie die Kopfhülle reparieren, insbesondere wenn ein eingeschränkter Antrieb mit einem nicht standardmäßigen Kopf kombiniert wird.
Abschreckung mit Wartung in Einklang bringen
Ein spezieller Antrieb verhindert das gelegentliche Entfernen; es bietet keine absolute Sicherheitsbewertung. Entscheiden Sie, wer Servicezugriff benötigt und wie Ersatzwerkzeuge kontrolliert werden. Überlegen Sie, ob die Schraube beim Öffnen einer Platte unverlierbar bleiben muss. Diese Entscheidungen wirken sich auf die Montage- und Kaufspezifikationen aus und werden nicht allein durch die Antriebsaussparung gelöst.
Genehmigen Sie die Produktionstool-Schnittstelle
Bewerten Sie den vorgesehenen Treiber anhand repräsentativer fertiger Muster. Überprüfen Sie nach jeder Beschichtung den Halt, den Sitz und das vereinbarte Montageverhalten. Definieren Sie das Erscheinungsbild des sichtbaren Kopfes getrennt von der Akzeptanz der funktionalen Aussparung. Das Screening des externen Profils zeigt nicht die Leistung des Einstichdrehmoments; Verwenden Sie die vereinbarte Funktionsprüfung und dokumentieren Sie die Werkzeugspezifikation mit der genehmigten Schraubenrevision.
Fertigungsablauf vor Angebotsfreigabe klären
Informationen zu Sicherheits- und manipulationssicheren Schrauben finden Sie unter Multi-Station Cold Heading, Secondary & Precision Operations, Coatings & Surface Treatments anhand der technischen Zeichnung und Menge. Identifizieren Sie, welche Features in der Ausgangsform hergestellt werden können und welche eine separate Einrichtung erfordern. Eine Änderung an einer Funktionsschulter, Bohrung, einem Antrieb oder einem Gewinde kann sowohl die vorgeschlagene Route als auch den Inspektionsaufwand verändern.
Bei der Überprüfung der technischen Zeichnung sollten Antriebsoptionen geklärt werden. Werkzeugschnittstelle; Kopfkonfigurationen. Halten Sie die Materialbeschaffenheit und die Endbearbeitungszugabe an diese Anforderungen geknüpft. Definieren Sie die Akzeptanzbedingung für kritische Merkmale und genehmigen Sie alle vorgeschlagenen Maßänderungen, bevor Sie Muster mit der Originalbaugruppe vergleichen.
Von der Zeichnung zur Musterfreigabe
Stellen Sie die Antriebskonstruktionszeichnung oder die passende Werkzeugspezifikation bereit. Die Manipulationssicherheit hängt von der Verfügbarkeit des Werkzeugs und der vollständigen Baugruppe ab. es ist keine absolute Sicherheit. Identifizieren Sie die Überarbeitung der technischen Zeichnung, die Prototypenmenge und den erwarteten Wiederholungsbedarf. Wenn der erste Teil auf einem vorhandenen Muster basiert, bestätigen Sie Material und verborgene Merkmale separat, anstatt sie aus dem Erscheinungsbild abzuleiten.
Die Anfertigung der Muster einschließlich Werkzeugbau dauert üblicherweise etwa 10–15 Tage. Der Termin wird nach Zeichnungsprüfung und Abstimmung der Musterspezifikation bestätigt. Materialverfügbarkeit, Sonderbehandlungen und Prüfanforderungen können den Termin beeinflussen. Der Beginn der vereinbarten Frist ist im Angebot festzuhalten. Musterfreigabe und Liefertermin der Serienfertigung sind getrennte Meilensteine.