
 ZUFEK
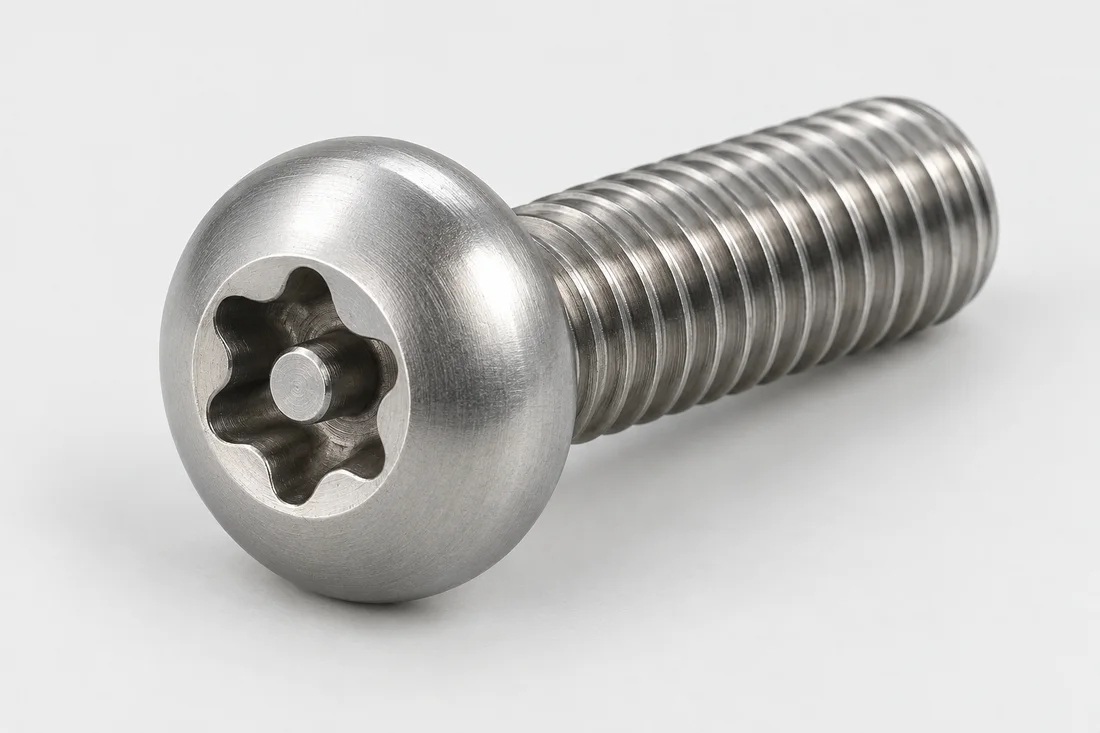
Especifique la unidad, no solo su nombre
Las unidades con pasador de seis lóbulos, cinco lóbulos, tipo Y, triangulares y de dos orificios son interfaces diferentes. Incluso los huecos de apariencia similar pueden tener perfiles diferentes. Proporcione un plano de ingeniería controlado o una especificación de herramienta coincidente, incluida la profundidad del hueco, la geometría del pasador central y las tolerancias. Una fotografía puede identificar la familia general, pero no puede establecer si un tornillo de producción se ajustará a la herramienta de servicio.
Revisar el acceso al servicio en la vivienda instalada.
Un tornillo de seguridad puede ser fácil de colocar en un banco, pero inaccesible dentro de un gabinete empotrado. Incluya el hueco de la carcasa, la aproximación de la herramienta, el diámetro del destornillador y la profundidad de inserción permitida. Una brida agrandada también puede interferir con una pared cercana. Revise el estado del ensamblaje antes de fijar el envolvente del cabezal, especialmente cuando se combina una transmisión restringida con un cabezal no estándar.
Equilibrar la disuasión con el mantenimiento
Un impulso especial desalienta la mudanza casual; no proporciona una calificación de seguridad absoluta. Decida quién necesita acceso al servicio y cómo se controlarán las herramientas de reemplazo. Considere si el tornillo debe permanecer cautivo cuando se abre un panel. Estas decisiones afectan a las especificaciones de montaje y compra, en lugar de ser resueltas únicamente por el hueco del accionamiento.
Aprobar la interfaz de la herramienta de producción.
Evalúe el controlador previsto con muestras terminadas representativas. Después de cualquier recubrimiento, comprobar el encaje, el asiento y el comportamiento de montaje acordado. Defina la apariencia de la cabeza visible por separado de la aceptación del hueco funcional. El blindaje del perfil externo no demuestra el rendimiento del torque de receso; utilice la verificación funcional acordada y registre la especificación de la herramienta con la revisión de tornillo aprobada.
Acordar el proceso antes de cerrar la oferta
Para tornillos de seguridad y resistentes a manipulaciones, revise el cabezal en frío de estaciones múltiples, las operaciones secundarias y de precisión, los revestimientos y los tratamientos de superficie con el plano de ingeniería y la cantidad. Identifique qué características se pueden producir en la forma inicial y cuáles requieren una configuración separada. Un cambio en un hombro, orificio, transmisión o rosca funcional puede cambiar la ruta propuesta, así como el esfuerzo de inspección.
La revisión del plano de ingeniería debería resolver las opciones de manejo; interfaz de herramienta; configuraciones de cabeza. Mantenga la condición del material y el margen de acabado adjunto a esos requisitos. Defina la condición de aceptación para características críticas y apruebe cualquier cambio dimensional propuesto antes de comparar muestras con el ensamblaje original.
Del plano a la aprobación de muestras
Proporcione el dibujo de ingeniería del variador o la especificación de la herramienta correspondiente. La resistencia a la manipulación depende de la disponibilidad de la herramienta y del conjunto completo; No es seguridad absoluta. Identifique la revisión del dibujo de ingeniería, la cantidad del prototipo y la demanda repetida esperada. Cuando la primera parte se base en una muestra existente, confirme por separado el material y las características ocultas en lugar de inferirlas de la apariencia.
El plazo habitual para preparar las muestras, incluido el utillaje, es de unos 10–15 días. Se confirma tras revisar el plano y acordar la especificación de las muestras. La disponibilidad del material, los tratamientos especiales y las inspecciones requeridas pueden afectar a la fecha. La oferta debe indicar cuándo empieza a contar el plazo. La aprobación de muestras y la entrega de producción son hitos distintos.