
 ZUFEK
Aus Rohmaterial.
Auf eine verifizierte Anforderung.
Wählen Sie eine Umformroute, definieren Sie die Funktionsabläufe und vereinbaren Sie das endgültige Material, die Oberfläche und den Prüfzustand.
Fertigungswege vergleichen
| Entscheidung | Was die Fertigungsfolge bestimmt | Was das Angebot beeinflusst | Wie das Muster freigegeben wird |
|---|---|---|---|
| Mehrstufen-Kaltstauchen | Wiederholte Schneckengeometrien und Produktionsmengen, die spezielle Werkzeuge rechtfertigen. Kopfvolumen, Materialformbarkeit und Extrusionsgrenzen bestimmen die Düsensequenz. | Kosten der Stauchwerkzeuge von Stückkosten und späterer Bearbeitung an Antrieb, Schulter oder Bohrung trennen. Klären, welche Zeichnungsänderung Werkzeugänderungen auslöst und ob Drahtzustand und Losgröße die Umformroute unterstützen. | Muster aus dem vorgesehenen Umformprozess verwenden. Antriebspassung, Auflage und Geometrie unter Kopf am Fertigteil prüfen; unzulässige Umformfehler und Prüfung vereinbaren. Ein Drehmuster kann den Montagezugang zeigen, aber nicht die Qualität des gestauchten Kopfs. |
| Langdrehen und CNC-Drehen | Prototypen, unterschiedliche Geometrien, Kleinserien und Teile mit mehreren Bearbeitungsmerkmalen. Die tatsächliche Chargenwirtschaftlichkeit hängt von der Zykluszeit, dem Lagerbestand und der Einrichtung ab. | Mindestwand und Bohrungsachse an den entscheidenden Stellen angeben, nicht nur Nenndurchmesser. Lange Bohrung, unterbrochener Schnitt, engere Lagetoleranz oder zweite Aufspannung können Taktzeit, Werkzeugzugang und Prüfverfahren verändern. | Bohrung und Außenform nach vereinbarten Bezügen und nach dem Ausspannen prüfen. Durchgänge für Kabel oder Medien an Bohrungsverschneidungen und Graten separat kontrollieren. Die Rechnung prüft Geometrie, keine Druck- oder Tragfähigkeit. |
| Warmstauchen und Warmumformen | Große Köpfe, Augenformen und große Abschnitte eignen sich möglicherweise für das Warmschmieden. Es gibt keine universelle M24-Umschaltung; Material, Ausstattung und Form bestimmen den praktischen Weg. | Erwärmten Rohling, Werkzeuge, Beschnitt oder Entzunderung und spätere Zerspanung zusammen anbieten lassen. Wärmebehandlung, mechanische Nachweise und Dokumente im Angebot definieren; eine große Öse belegt keine Eignung zum Heben. | Fertige Bohrungs- und Auflagegeometrie, Werkstoff- und Wärmebehandlungsrückverfolgung und vereinbarte mechanische Nachweise prüfen. Bei Hebeanwendung müssen Konstruktion, Lastrichtung, Kennzeichnung und Qualifikation für den Einsatz freigegeben sein. |
| Kaltstauchen mit anschließender Zerspanung | Integrieren Sie wiederholte Massengeometrien durch Formen und bearbeiten Sie dann die Merkmale, die einen anderen Werkzeugweg oder eine andere Steuerung erfordern. Werkzeug und Bearbeitung müssen gemeinsam bewertet werden. | Gesamtroute einschließlich Werkzeug, Zwischenhandling, Ausschuss und Passarbeit vergleichen. Werden Schulter und Gewinde in verschiedenen Aufspannungen erzeugt, Aufwand für deren Beziehung berücksichtigen statt nur zwei Durchmesser zu kalkulieren. | An Serienprozessmustern Schultermaß und Form, axiale Länge, Gewindeabnahme und Sitz nach Finish prüfen. Drehmuster als Geometriereferenz behalten und Merkmale dokumentieren, die nach dem Prozesswechsel erneut freizugeben sind. |
Vier Möglichkeiten für den Anfang.
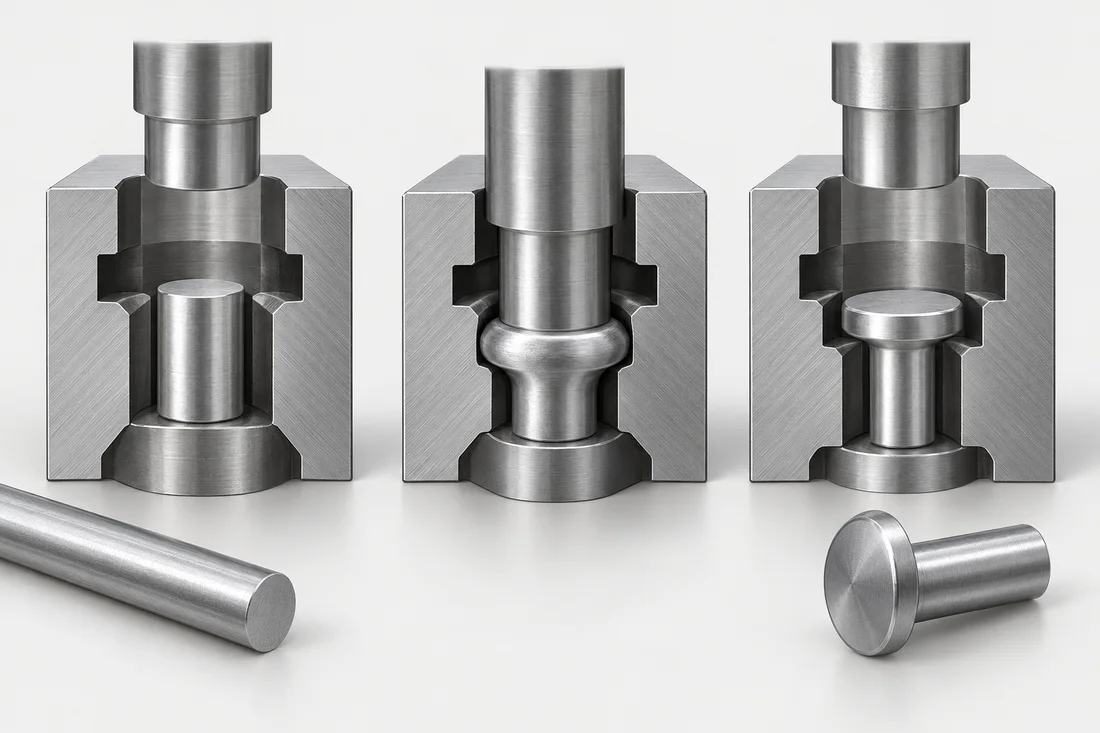
Mehrstufen-Kaltstauchen ↗
Draht wird durch eine Folge von Matrizen geschnitten und geformt. Kopf-, Flansch- und einige Schultermerkmale können in einen wiederholbaren Produktionsweg integriert werden.
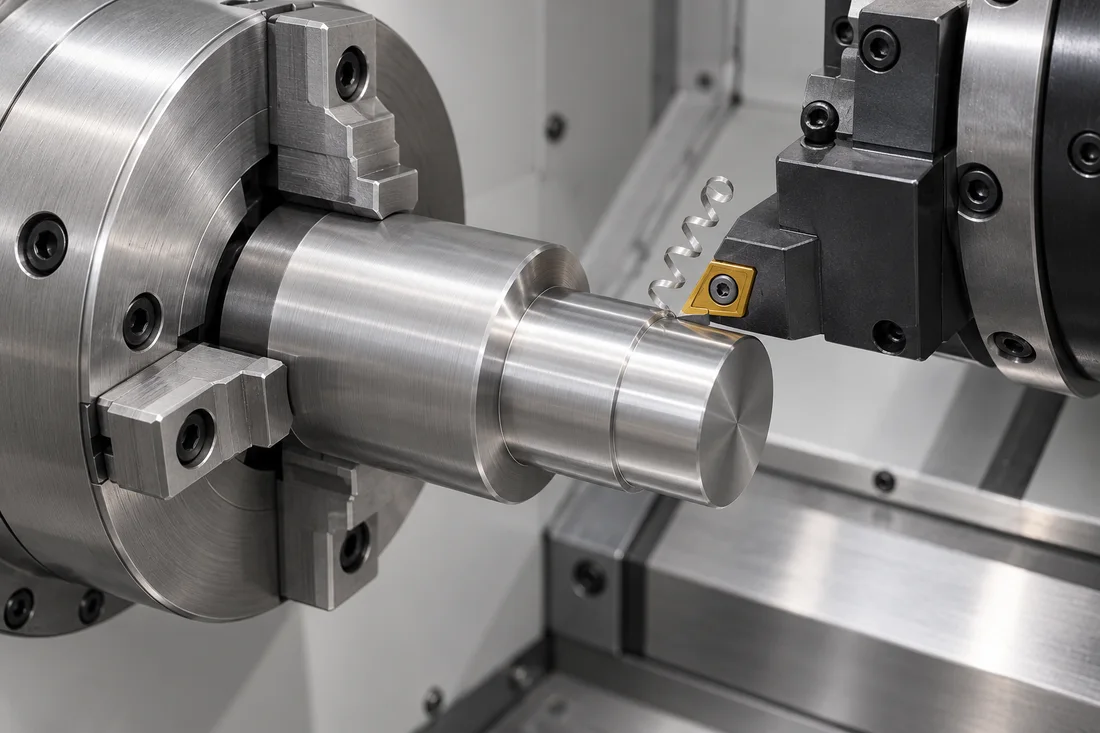
Langdrehen und CNC-Drehen ↗
Stangendreh- und Dreh-Fräsbearbeitungen erstellen konstruktionszeichnungsspezifische Stufen, Bohrungen und andere Details mit flexibler Programmierung.
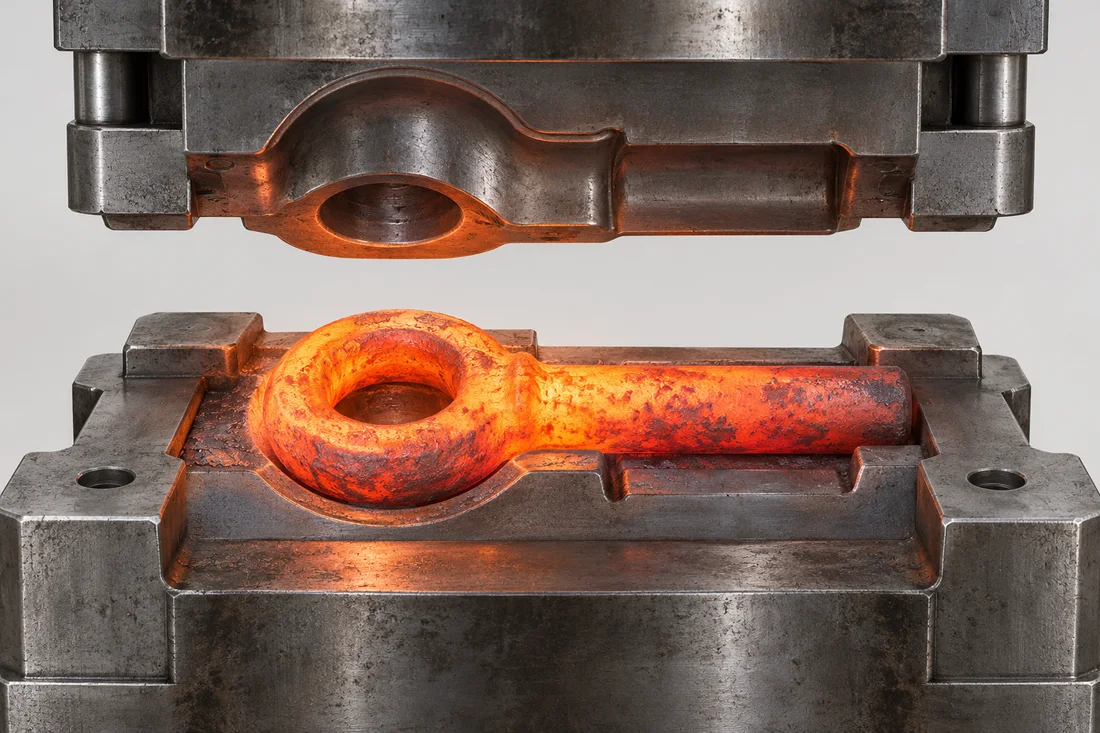
Warmstauchen und Warmumformen ↗
Erhitztes Material kann zu größeren oder schwereren Geometrien geformt werden, bevor durch Endbearbeitungsvorgänge die endgültigen Schnittstellen definiert werden.
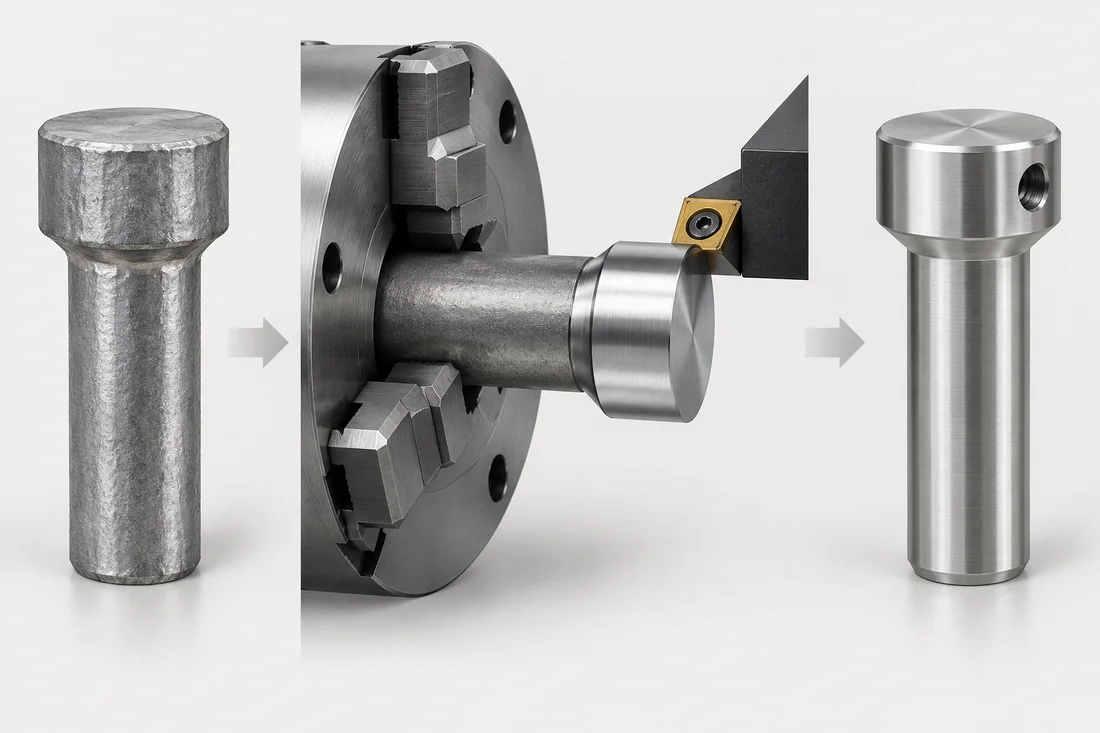
Kaltstauchen mit anschließender Zerspanung ↗
Ein umgeformter Rohling liefert die Grundform; Ausgewählte bearbeitete Merkmale bilden kritische Stufen, Flächen oder Löcher.
*Wo erforderlich. Die Reihenfolge variiert je nach Material, Geometrie und Akzeptanzkriterien; Es ist kein universeller Reisender.
Die Operationen jenseits des Leerzeichens.
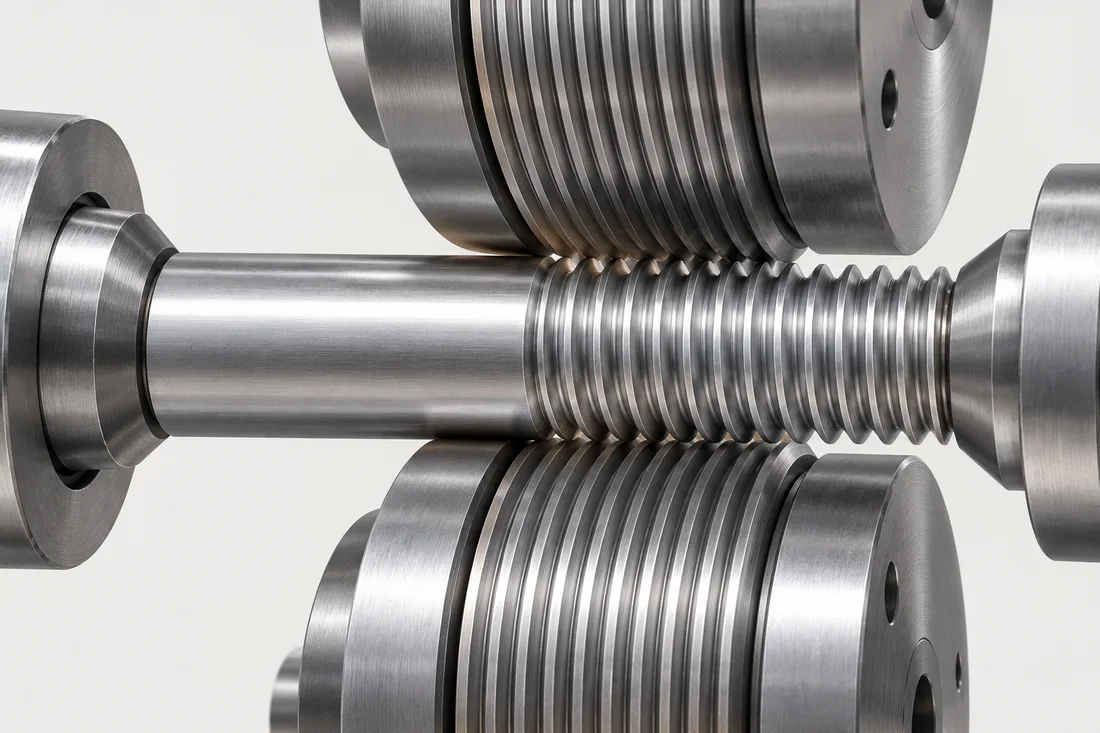
Gewindewalzen, Gewindedrehen und Gewindebohren ↗
Das Gewindeprofil, das Material und die Chargenbedingungen bestimmen, ob Walzen, Schneiden, Schleifen oder ein Innengewindeschneidverfahren geeignet ist.
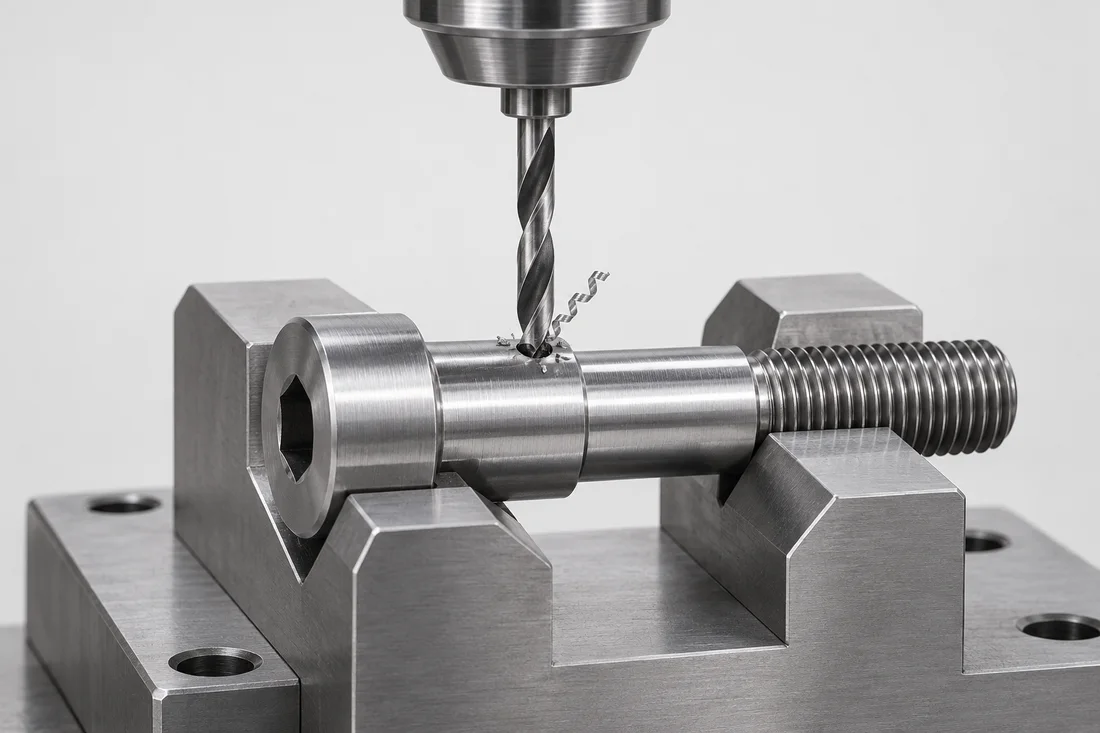
Sekundär- und Präzisionsbearbeitung ↗
Lokale Löcher, Abflachungen, Nuten und fertige Durchmesser machen oft den funktionalen Unterschied bei einem nicht standardmäßigen Verbindungselement aus.
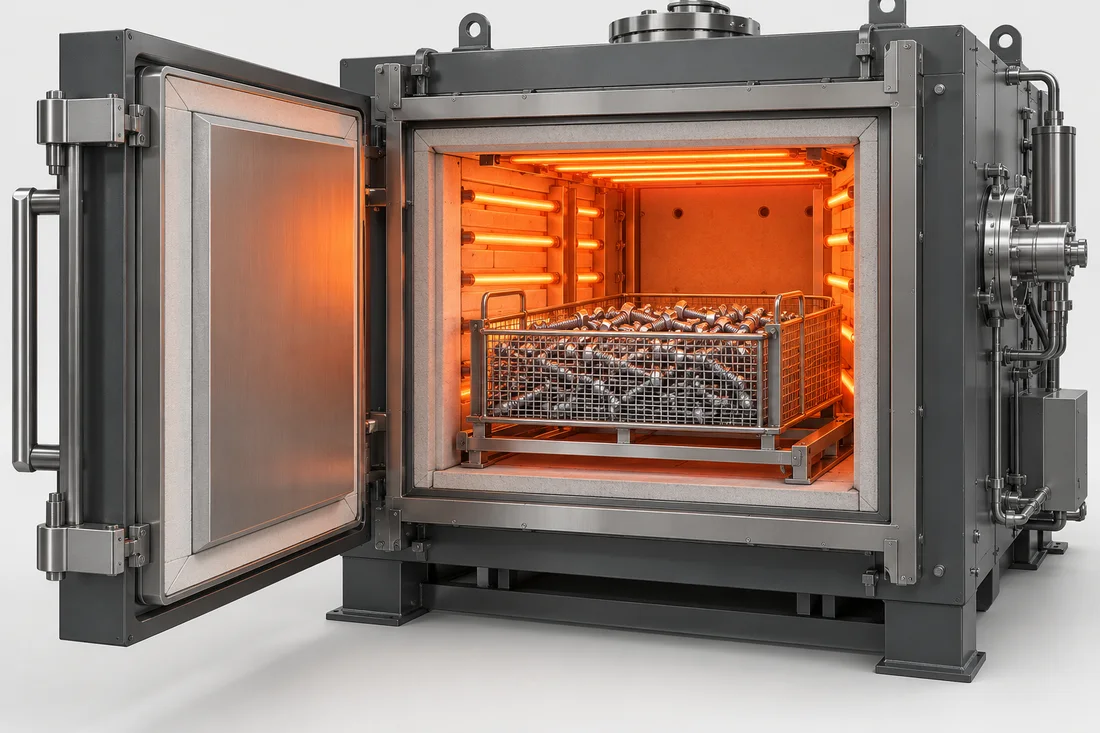
Werkstoffspezifische Wärmebehandlung ↗
Die Auswahl der Wärmebehandlung richtet sich nach der Legierung, dem erforderlichen Zustand und den geltenden Abnahmespezifikationen. Eine Sequenz kann nicht auf jede Schraube angewendet werden.
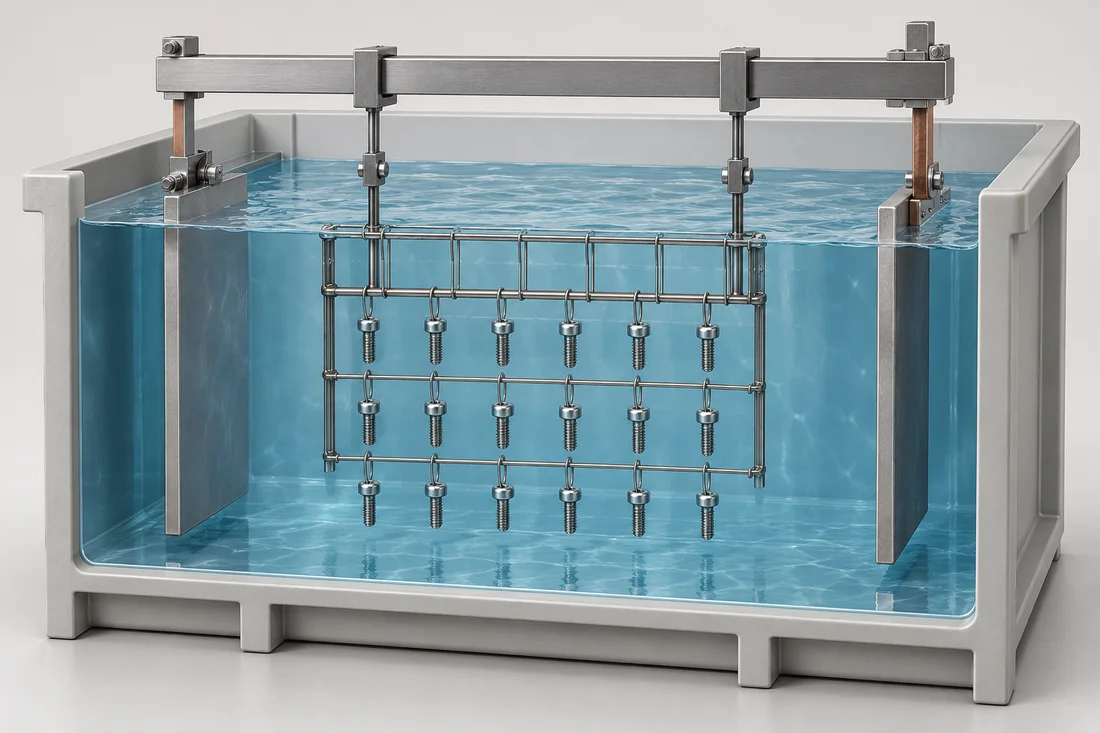
Beschichtungen und Oberflächenbehandlungen ↗
Geben Sie ein vollständiges Oberflächensystem an: Untergrundzustand, Beschichtung, Dicke, Funktionsoberflächen und Akzeptanzkriterien.
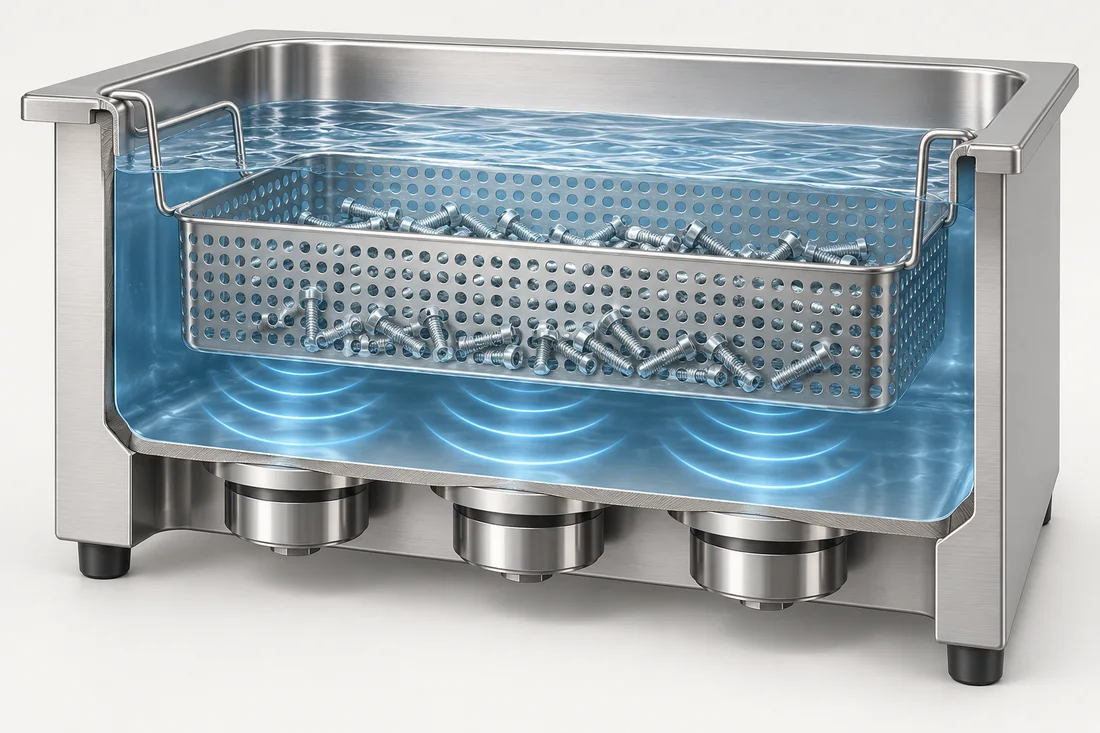
Reinigung, Schraubensicherung und Vormontage ↗
Sauberkeit, Gratkontrolle und vorab aufgebrachte Merkmale sind Teil der Spezifikation des fertigen Teils und kein nachträglicher Gedanke.
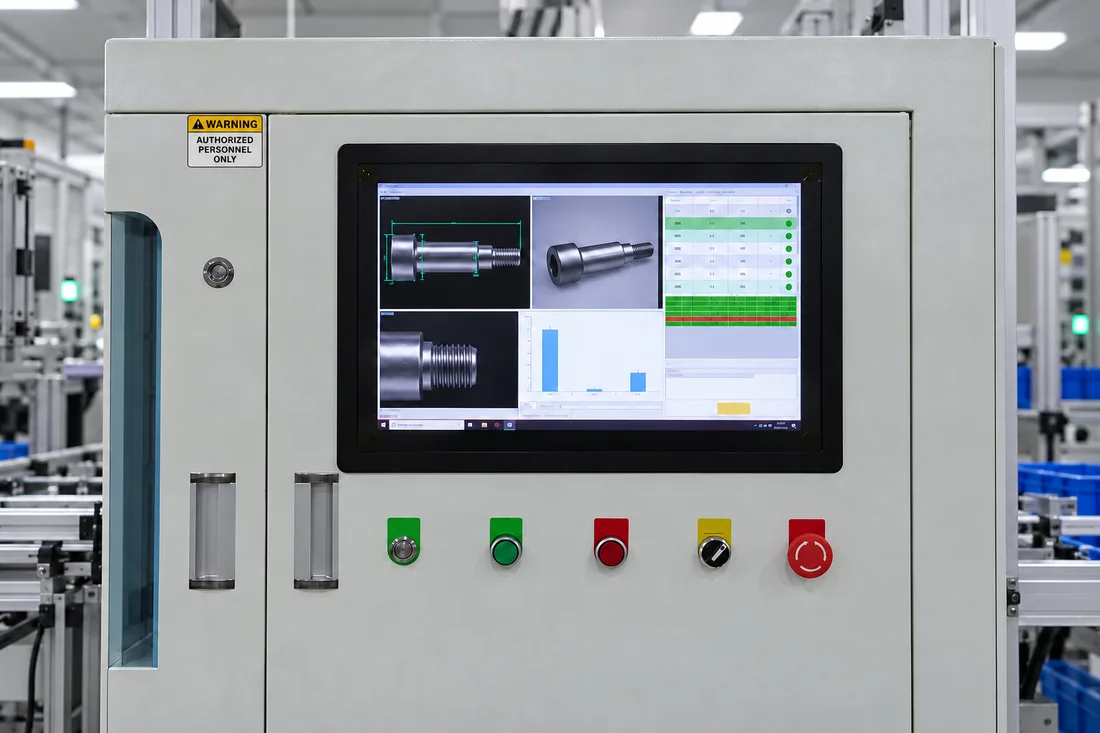
CCD-Bildverarbeitung und Maßprüfung ↗
Berührungslose optische Kontrollen von Schraubenlänge, Kopfdurchmesser und sichtbaren Stufenprofilen, kombiniert mit den in der Konstruktionszeichnung geforderten Lehren und Prüfungen.
Zitieren Sie die komplette Kette.
Dazu gehören Materialqualität, Endzustand, Antrieb, Gewinde, kritische Passungen, Oberflächenbearbeitung, Reinigung, Verriegelungsmerkmale, Musterfreigabe und Prüfprotokolle.
Bereiten Sie Ihre Angebotsanfrage vorSie haben eine Zeichnung? Wir prüfen Ihre Anfrage.
Senden Sie uns Zeichnung, Stückzahl und Einsatzanforderungen.