ZUFEK
Wo es passt
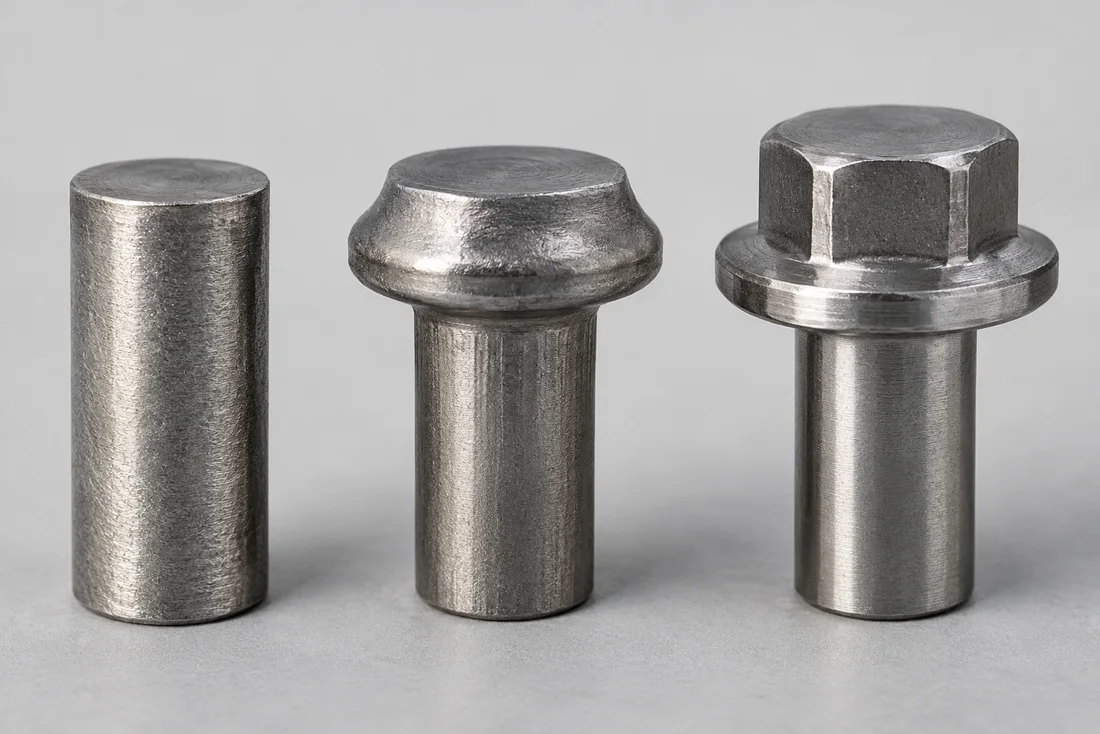
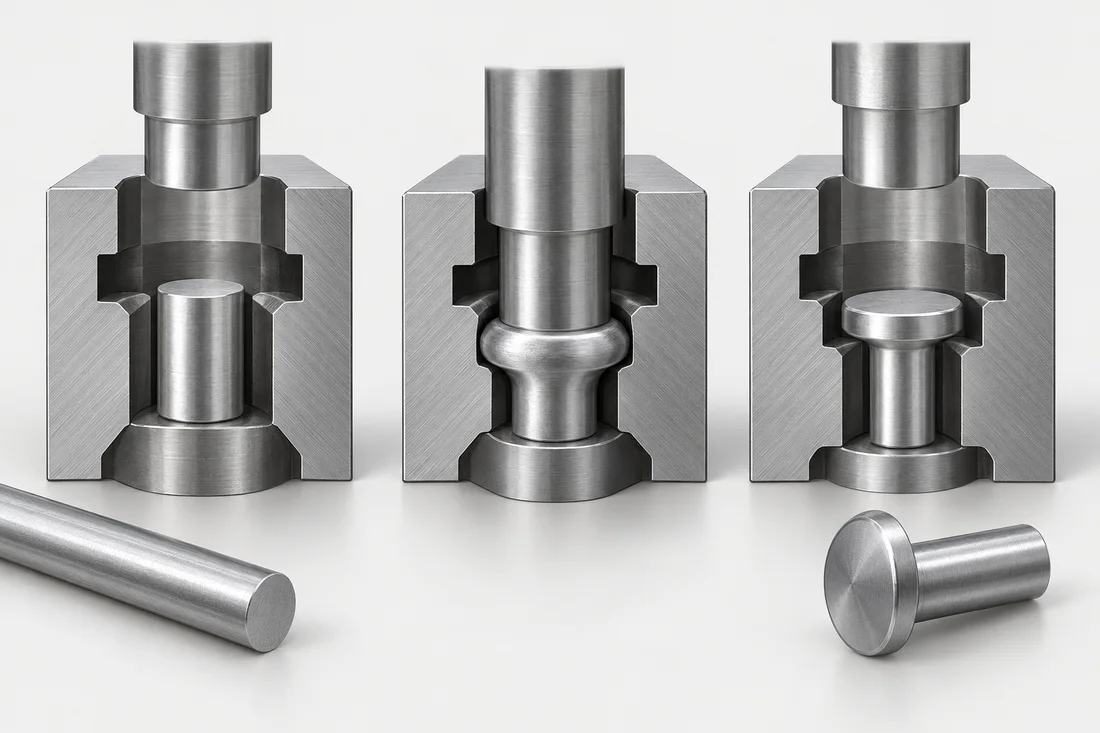
Wiederholte Schneckengeometrien und Produktionsmengen, die spezielle Werkzeuge rechtfertigen. Kopfvolumen, Materialformbarkeit und Extrusionsgrenzen bestimmen die Düsensequenz.
Zu überprüfende Vorgänge
Abschneiden, Vorformen, Stauchen, Extrudieren, lokale Reduktion und Vorlochen. Tiefe Bohrungen, Seitenmerkmale und komplexe Hinterschnitte erfordern möglicherweise eine spätere Bearbeitung.
Was treibt das Angebot an?
Werkzeuginvestitionen, Chargenmenge, Material, Kopf-Schaft-Verhältnisse und die verbleibenden Sekundäroperationen. Kaltkurs ist nicht automatisch bei jedem Volumen die günstigste Route.
Mechanische Überlegungen
Durch Kaltumformung kann ein günstiger Kornfluss und eine Kaltverfestigung erzielt werden. Die endgültigen Eigenschaften hängen immer noch vom Material, der Verformung, der Wärmebehandlung und den überprüften Abnahmeanforderungen ab.
Benutzen Sie die RFQ-Checkliste, prüfen Sie Materialien und fügen Sie das Erforderliche hinzu Inspektion und Dokumentation.