
 ZUFEK
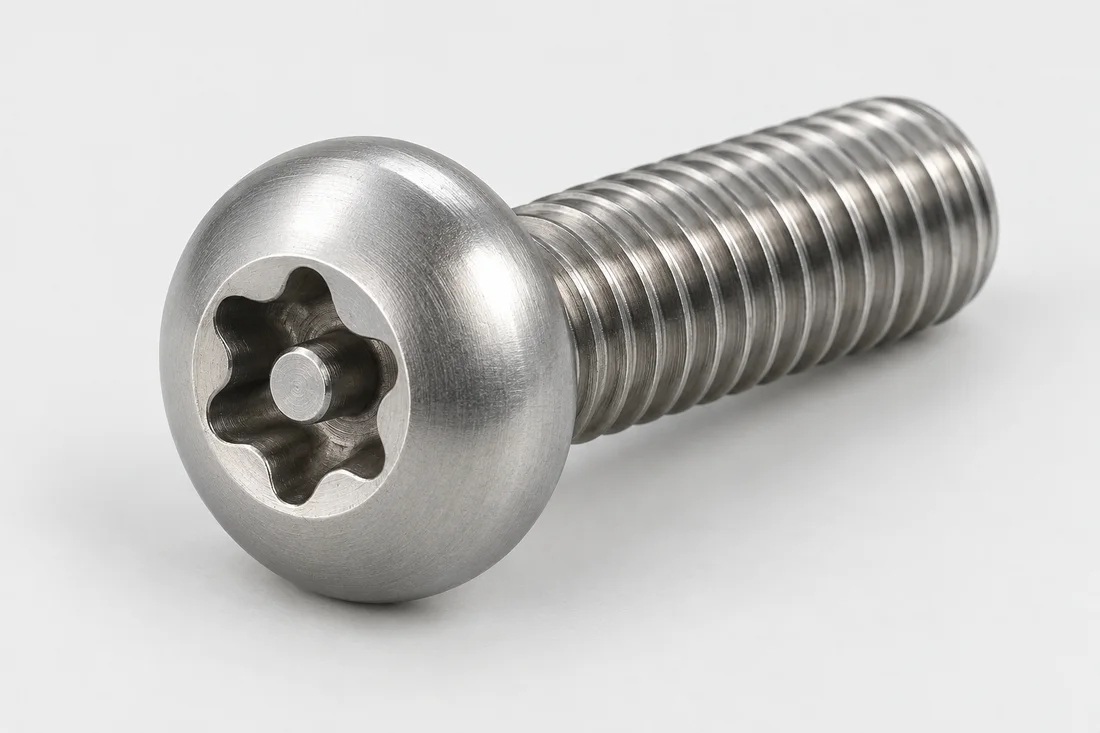
Specificare l'unità, non solo il nome
Le unità pin-in a sei lobi, cinque lobi, di tipo Y, triangolari e a due fori sono interfacce diverse. Anche le rientranze dall'aspetto simile possono avere profili diversi. Fornire un disegno tecnico controllato o le specifiche dello strumento corrispondente, inclusa la profondità della rientranza, la geometria del perno centrale e le tolleranze. Una fotografia può identificare la famiglia generale, ma non può stabilire se una vite di produzione sia adatta allo strumento di servizio.
Esaminare l'accesso di servizio nell'alloggiamento installato
Una vite di sicurezza può essere facile da inserire su una panca ma inaccessibile all'interno di una custodia incassata. Includere la rientranza dell'alloggiamento, l'approccio dell'utensile, il diametro del driver e la profondità di inserimento consentita. Una flangia allargata può anche interferire con un muro vicino. Rivedere le condizioni di assemblaggio prima di fissare l'involucro della testa, soprattutto quando un motore limitato è combinato con una testa non standard.
Bilanciare la deterrenza con la manutenzione
Una guida speciale scoraggia la rimozione casuale; non fornisce una valutazione di sicurezza assoluta. Decidi chi ha bisogno dell'accesso al servizio e come verranno controllati gli strumenti sostitutivi. Considerare se la vite deve rimanere prigioniera quando si apre un pannello. Queste decisioni influiscono sulle specifiche di assemblaggio e acquisto, anziché essere risolte unicamente dalla rientranza dell'unità.
Approvare l'interfaccia dello strumento di produzione
Valutare il driver previsto con campioni finiti rappresentativi. Controllare l'aggancio, l'alloggiamento e il comportamento di montaggio concordato dopo ogni rivestimento. Definire l'aspetto della testata visibile separatamente dall'accettazione funzionale della rientranza. La schermatura del profilo esterno non dimostra le prestazioni della coppia di rientranza; utilizzare il controllo funzionale concordato e registrare le specifiche dell'utensile con la revisione della vite approvata.
Definire il ciclo prima del preventivo
Per viti di sicurezza e antimanomissione, rivedere lo stampaggio a freddo multistazione, le operazioni secondarie e di precisione, i rivestimenti e i trattamenti superficiali rispetto al disegno tecnico e alla quantità. Identificare quali caratteristiche possono essere prodotte nella forma iniziale e quali richiedono una configurazione separata. Una modifica a uno spallamento funzionale, un foro, una trasmissione o una filettatura può modificare il percorso proposto nonché lo sforzo di ispezione.
La revisione del disegno tecnico dovrebbe risolvere le opzioni di guida; interfaccia dello strumento; configurazioni della testa. Mantenere le condizioni del materiale e il margine di finitura allegati a tali requisiti. Definire le condizioni di accettazione per le caratteristiche critiche e approvare qualsiasi modifica dimensionale proposta prima di confrontare i campioni con l'assieme originale.
Dal disegno all’approvazione dei campioni
Fornire il disegno tecnico dell'azionamento o le specifiche dello strumento corrispondente. La resistenza alla manomissione dipende dalla disponibilità dell'utensile e dall'assemblaggio completo; non è una sicurezza assoluta. Identificare la revisione del disegno tecnico, la quantità del prototipo e la domanda di ripetizione prevista. Laddove la prima parte si basa su un campione esistente, confermare separatamente il materiale e le caratteristiche nascoste anziché dedurle dall'apparenza.
La realizzazione dei campioni, inclusa l’attrezzatura, richiede normalmente circa 10–15 giorni. Il termine viene confermato dopo la verifica del disegno e l’accordo sulle specifiche. Disponibilità del materiale, trattamenti particolari e controlli richiesti possono influire sulla data. Il preventivo deve precisare da quando decorre il termine concordato. L’approvazione dei campioni e la consegna della produzione sono fasi distinte.