

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
RUTA 03 / FORMADO CALENTADO

Recalcado y forja en caliente

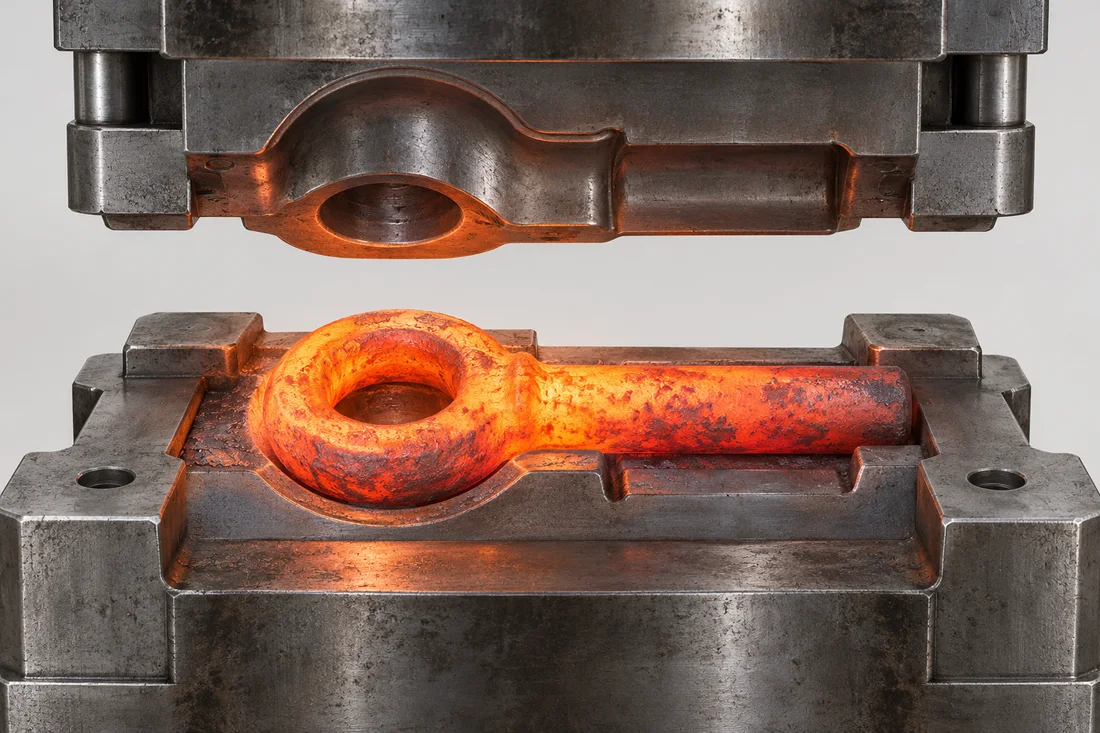
El material calentado se puede formar en geometrías más grandes o más pesadas antes de que las operaciones de acabado definan las interfaces finales.

Ilustración del proceso de forjado en caliente con una pieza en bruto calentada en forma de ojo y matrices alineadas
Recalcado y forja en caliente

donde encaja

Las cabezas grandes, las formas de los ojos y las secciones sustanciales pueden ser adecuadas para la forja en caliente. No existe un cambio universal M24; El material, el equipamiento y la forma determinan el recorrido práctico.

Trabajo de seguimiento típico

Recorte, descascarillado, mecanizado de caras de asiento u orificios, roscado y tratamiento térmico especificado.

Características de carga

Los radios, las transiciones de las secciones y la condición del material deben considerarse con la carga prevista. Los diseños relacionados con la elevación necesitan una especificación aprobada y una verificación adecuada.

Entradas de cotización

Incluya la calidad del stock, la geometría, la cantidad, los requisitos mecánicos y el alcance de cualquier prueba y documentación requerida.

Prepare una especificación completa

Utilice el Lista de verificación de solicitudes de presupuesto, evalúe materiales e incluir lo requerido inspección y documentación.
Ejemplo de revisión del plano

Separe la preforma del ojo y la trayectoria final de carga

Ejemplo de revisión del plano. Confirme proceso, dimensiones y aceptación para su pieza.

Qué determina el proceso
En una pieza de ojo grande, dibuje contacto de pasador o gancho, transición del vástago y apoyo final. Revise línea de partición, recorte y sobremetal para no confundir las superficies finales con el contorno bruto.
Qué cambia la oferta
Cotice preforma caliente, utillaje, recorte o desoxidado y mecanizado posterior como proceso completo. Defina tratamiento, verificación mecánica y documentos; un ojo grande no acredita aptitud para elevación.
Cómo aprobar la muestra
Confirme taladro y apoyo finales, trazabilidad de material y tratamiento y verificación mecánica acordada. Para elevación, apruebe diseño aplicable, dirección de carga, marcado y cualificación antes de liberar.

Familias de sujetadores relacionados

Guías técnicas relacionadas

Continuar con el proceso

Matriz de decisión y liberación del proceso.

Resuelva estos elementos durante la revisión técnica. Cada fila identifica una decisión o un requisito de evidencia; no implica un límite de proceso universal ni un reclamo de equipo interno.

decisiónEntrada requeridaPregunta de liberación
Preforma y stockDefinir pendiente, cambios principales de sección y forma final.¿Qué material y plan de forjado se propone para la geometría actual?
Margen de mecanizadoIdentificar la eliminación de rebabas/incrustaciones y los puntos de referencia terminados.¿Qué interfaces se aceptan sólo después del mecanizado posterior?
Estado de los materialesEspecificar tratamiento térmico y aceptación mecánica.¿Qué evidencia establece las propiedades terminadas requeridas?
Aplicación relacionada con la cargaSuministrar el diseño aprobado y el alcance de verificación rastreable.Si se trata de elevación, ¿quién aprueba el diseño y la clasificación aplicable?
RESULTADO DEL PROCESO

El resultado en la pieza.

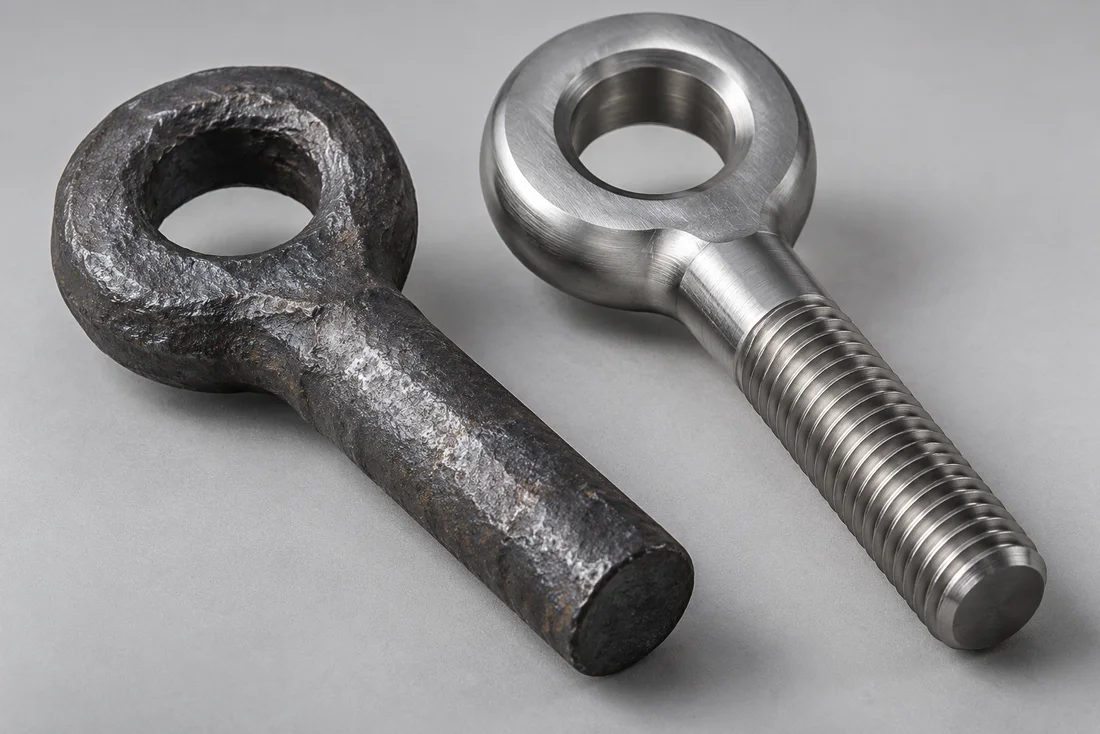
Las imágenes ayudan a explicar la geometría y el acabado. Las propiedades del material, el rendimiento del recubrimiento y la aceptación requieren los métodos de inspección acordados.

Forja en caliente: pieza en bruto
Ejemplo del resultado del proceso; los requisitos finales se rigen por el plano aprobado.

Entradas y salidas para Hot Heading & Forging

La revisión del proceso comienza con pernos de articulación y cáncamos personalizados, diseños de cáncamos de elevación personalizados, pernos de cabeza cuadrada personalizados y el dibujo de ingeniería real, no una lista genérica de equipos. Identifique el stock entrante o el estado de la pieza y las dimensiones que deben permanecer controladas en esta etapa.

Utilice los temas de proceso anteriores para resolver dónde encaja; trabajo de seguimiento típico; características de carga; entradas de cotización. Registre los requisitos seleccionados en la especificación del pedido. El nombre de un proceso no establece la tolerancia resultante, la clase de propiedad o la cobertura de inspección.

Coordinar la próxima operación.

La próxima revisión puede implicar un tratamiento térmico específico del material o un laminado, corte y roscado de roscas. Compruebe qué superficies se utilizan para localizar la pieza, si la siguiente operación cambia de dimensiones y en qué etapa se mide la aceptación final. Cuando un requisito no pueda verificarse después del montaje o acabado, acuerde una verificación intermedia y una verificación final.

Para muestras que involucran herramientas, el tiempo de entrega típico es de aproximadamente 10–15 días, sujeto a la revisión de los planos de ingeniería y la confirmación del material, el acabado y el alcance de la inspección. La ruta completa determina el horario confirmado; la duración no es una promesa para cada proceso individual.

TEMAS DE ESPECIFICACIÓN CONECTADOS

Conecte la pieza a sus requisitos.

Revise estos temas relacionados para este diseño o ruta. La calidad, el tratamiento, la geometría y la aceptación siguen siendo específicos de los planos de ingeniería.

SU PRÓXIMO PROYECTO

Analice la ruta detrás de su dibujo de ingeniería.

Envíenos su plano, cantidades y requisitos de aplicación.

Solicitar presupuesto
Obtenga una cotización ↗Escríbanos

Elija cómo este sitio web utiliza el almacenamiento opcional. Puedes cambiar tu elección en cualquier momento.

Sus preferencias se guardan en este navegador durante 180 días. Puede cambiar o retirar su consentimiento en cualquier momento. La retirada detiene las estadísticas opcionales y elimina la información de origen guardada en su navegador. Los registros de acceso al sitio se gestionan por separado; contacte con nosotros para ejercer sus derechos de privacidad.

Leer la política de cookies