
 ZUFEK
De caldo crudo.
A un requisito verificado.
Seleccione una ruta de encofrado, defina las operaciones funcionales y acuerde el material final, la superficie y las condiciones de inspección.
Comparar rutas de fabricación
| decisión | Qué determina el proceso | Qué cambia la oferta | Cómo aprobar la muestra |
|---|---|---|---|
| Estampación en frío multiestación | Geometrías de tornillos repetidas y volúmenes de producción que justifican herramientas dedicadas. El volumen del cabezal, la formabilidad del material y los límites de extrusión guían la secuencia del troquel. | Separe utillaje de estampación, coste por pieza y mecanizado posterior de huella, hombro o taladro. Consulte qué revisiones cambian el útil y si el estado del alambre y el lote justifican conformar. | Use muestras del proceso de conformado previsto. Compruebe ajuste de huella, apoyo y geometría bajo cabeza en la pieza final; acuerde defectos inadmisibles y método. Una muestra torneada puede probar acceso, no calidad de la cabeza estampada. |
| Torneado de cabezal móvil y CNC | Prototipos, geometrías variadas, pequeños lotes y piezas con varias características de mecanizado. La economía real del lote depende del tiempo del ciclo, el stock y la configuración. | Indique pared mínima y eje donde importan, no solo diámetros nominales. Taladro largo, corte interrumpido, posición más estricta o segundo amarre pueden cambiar ciclo, acceso de herramienta y método de inspección. | Compruebe taladro y exterior con referencias acordadas y sin amarre. Revise por separado intersecciones y rebabas en pasos de cable o fluido. El cálculo comprueba geometría, no presión ni carga admisibles. |
| Recalcado y forja en caliente | Las cabezas grandes, las formas de los ojos y las secciones sustanciales pueden ser adecuadas para la forja en caliente. No existe un cambio universal M24; El material, el equipamiento y la forma determinan el recorrido práctico. | Cotice preforma caliente, utillaje, recorte o desoxidado y mecanizado posterior como proceso completo. Defina tratamiento, verificación mecánica y documentos; un ojo grande no acredita aptitud para elevación. | Confirme taladro y apoyo finales, trazabilidad de material y tratamiento y verificación mecánica acordada. Para elevación, apruebe diseño aplicable, dirección de carga, marcado y cualificación antes de liberar. |
| Estampación en frío y mecanizado secundario | Integre geometría masiva repetida mediante el conformado y luego mecanice las características que necesitan una trayectoria o control de herramienta diferente. El utillaje y el mecanizado deben evaluarse juntos. | Compare ruta completa, con utillaje, manipulación, rechazo de preformas y ajuste final. Si hombro y rosca se hacen en amarres distintos, incluya el control de su relación y no solo dos diámetros. | Use muestras de la ruta de serie para verificar tamaño y forma del hombro, longitud axial, rosca y asiento tras acabado. Conserve el prototipo como referencia geométrica y registre qué debe aprobarse de nuevo. |
Cuatro maneras de empezar.
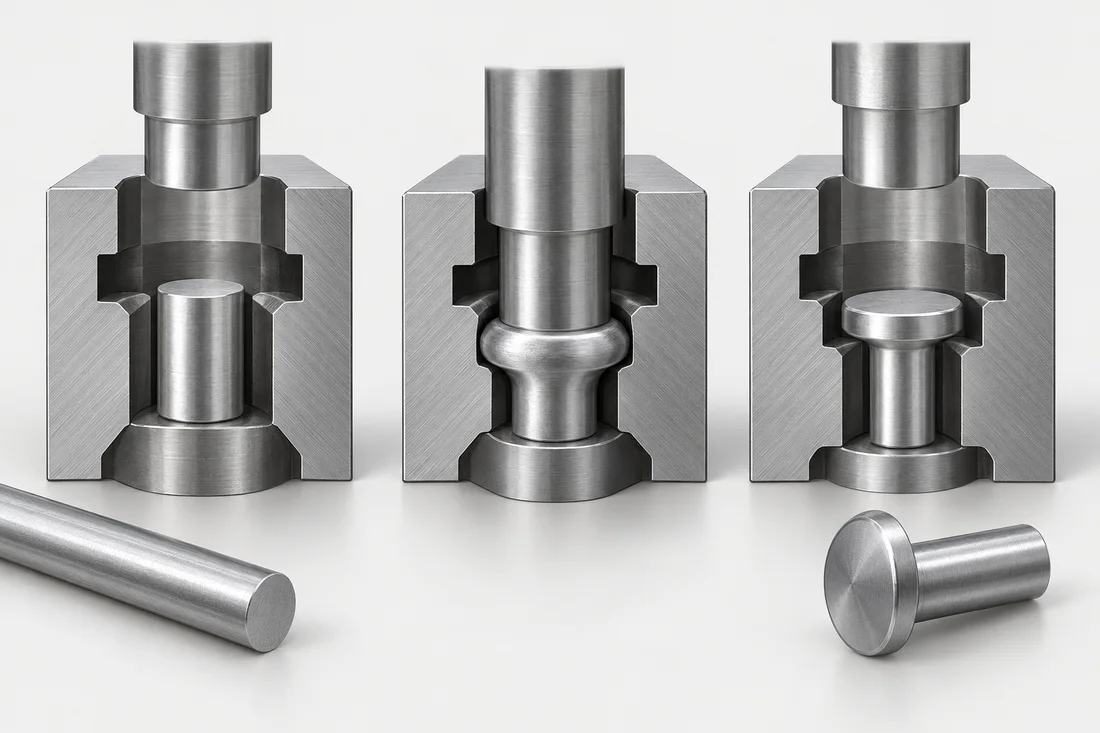
Estampación en frío multiestación ↗
El alambre se corta y se forma mediante una secuencia de troqueles. Las características de cabeza, brida y algunos hombros se pueden integrar en una ruta de producción repetible.
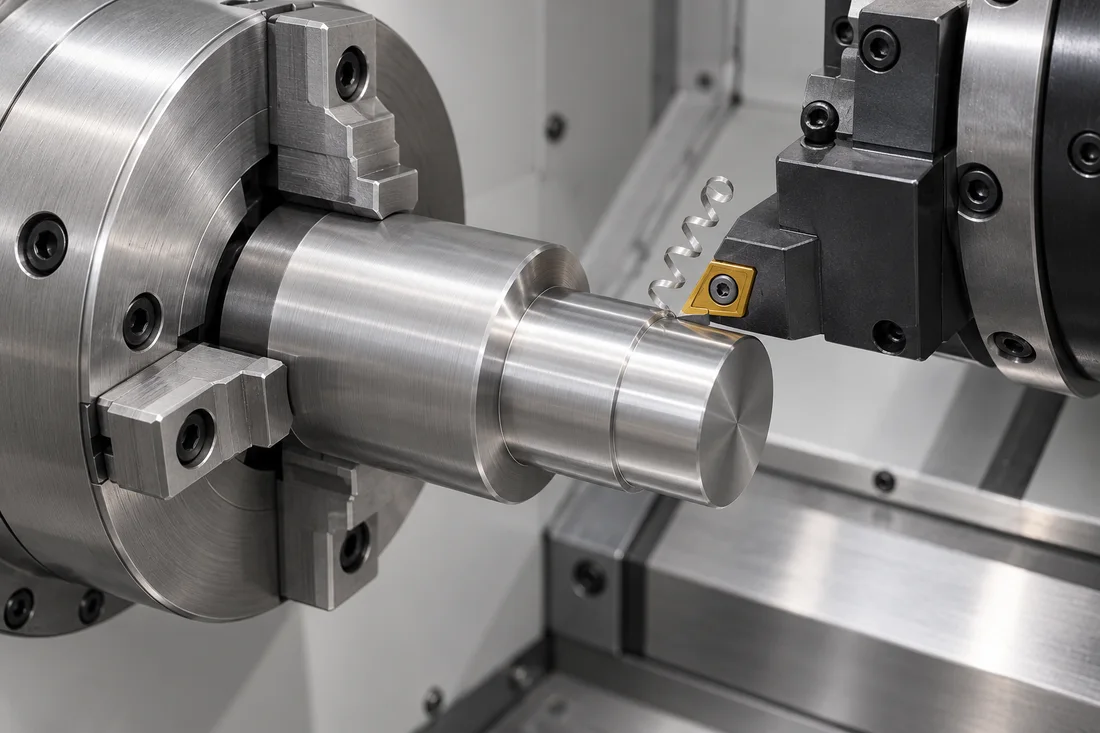
Torneado de cabezal móvil y CNC ↗
Las operaciones de torneado y torno-fresado con alimentación de barras crean pasos, orificios y otros detalles específicos de los planos de ingeniería con programación flexible.
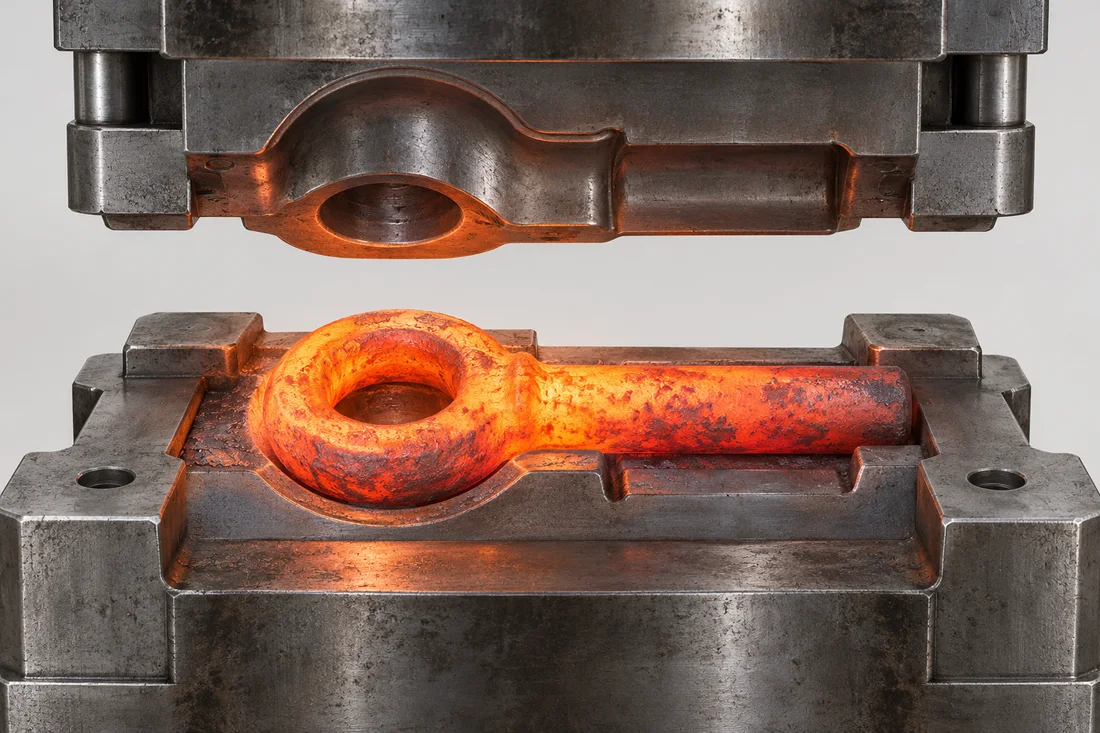
Recalcado y forja en caliente ↗
El material calentado se puede formar en geometrías más grandes o más pesadas antes de que las operaciones de acabado definan las interfaces finales.
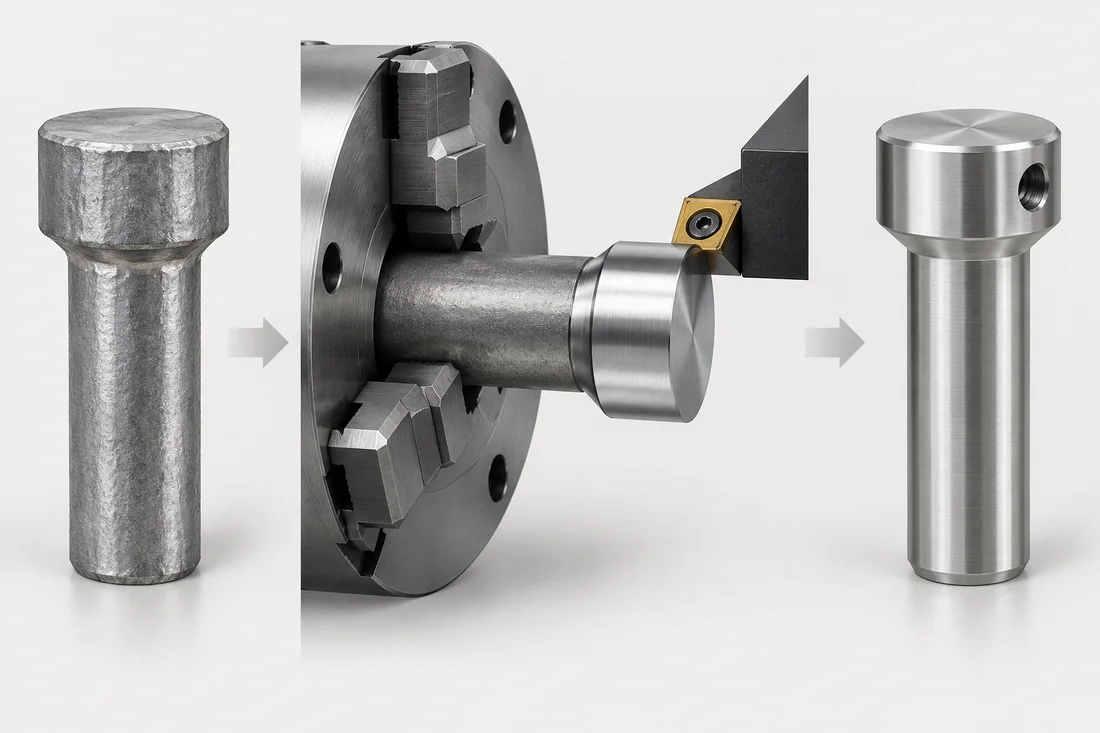
Estampación en frío y mecanizado secundario ↗
Una pieza en bruto formada proporciona la forma básica; Las características mecanizadas seleccionadas establecen pasos, caras o agujeros críticos.
*Cuando sea necesario. La secuencia varía según el material, la geometría y los criterios de aceptación; no es un viajero universal.
Las operaciones más allá del espacio en blanco.
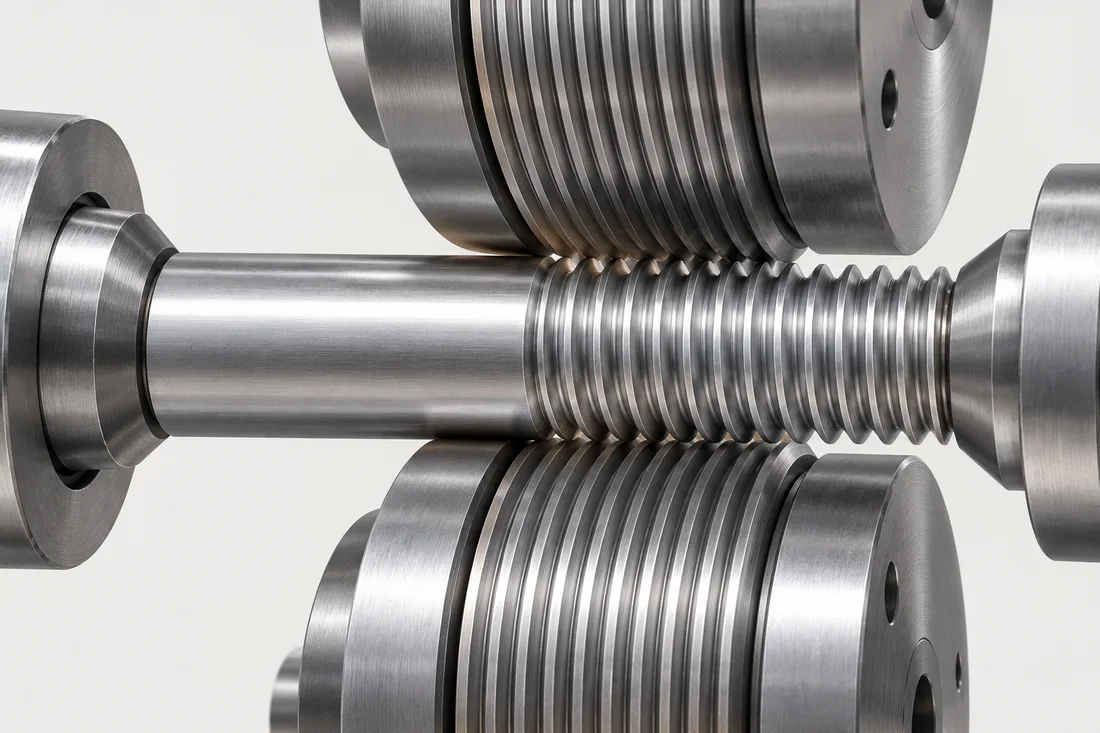
Laminado, corte y roscado interior ↗
El perfil de la rosca, el material y las condiciones del lote determinan si es apropiado un proceso de laminación, corte, rectificado o roscado interno.
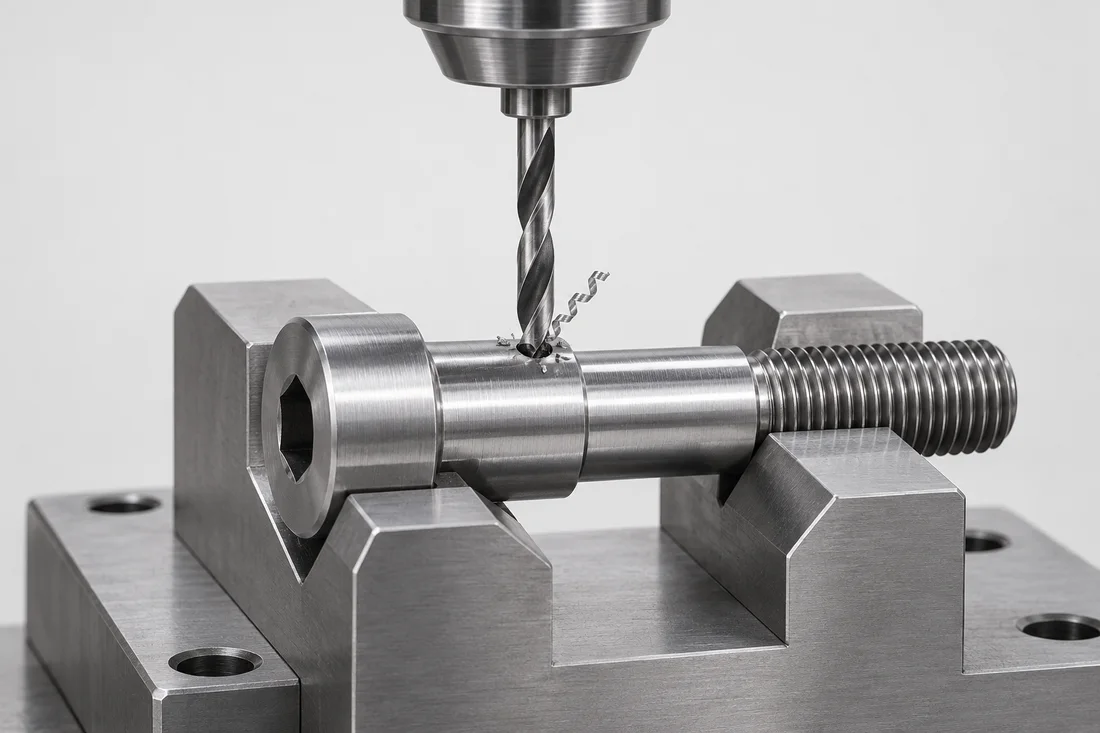
Operaciones secundarias y de precisión ↗
Los orificios locales, las partes planas, las ranuras y los diámetros terminados a menudo crean la diferencia funcional en un sujetador no estándar.
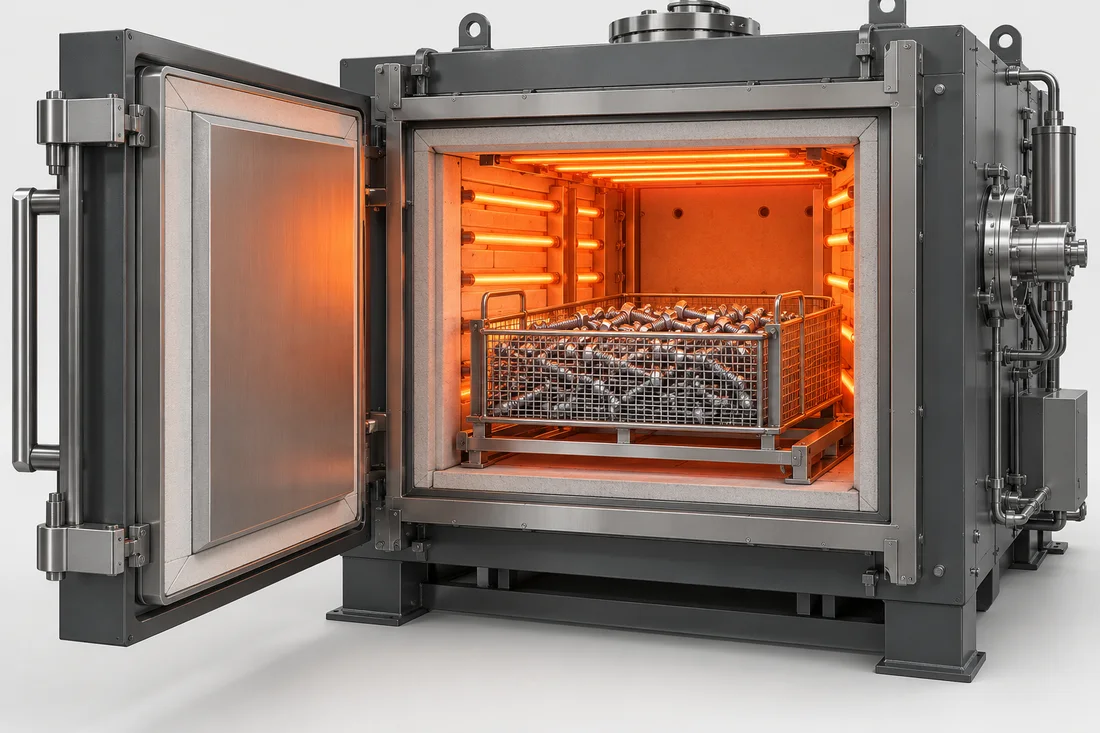
Tratamiento térmico según el material ↗
La selección del tratamiento térmico sigue la aleación, la condición requerida y la especificación de aceptación aplicable. No se puede aplicar una secuencia a cada tornillo.
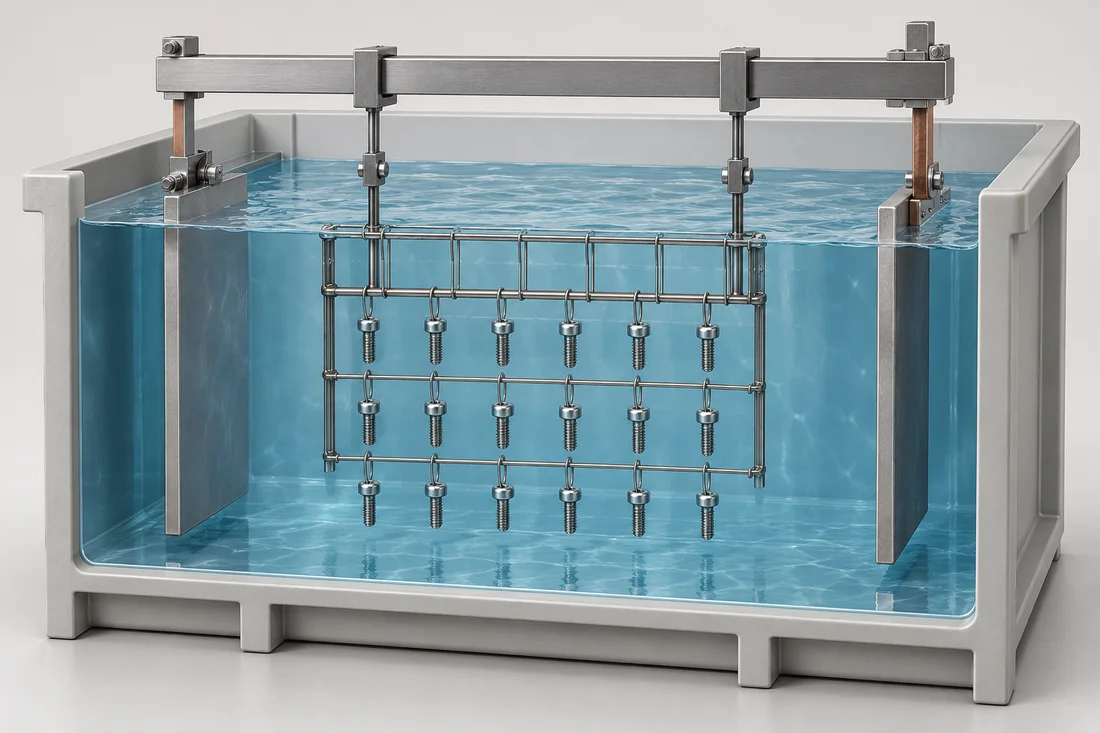
Recubrimientos y tratamientos superficiales ↗
Especifique un sistema de superficie completo: condición del sustrato, revestimiento, espesor, superficies funcionales y criterios de aceptación.
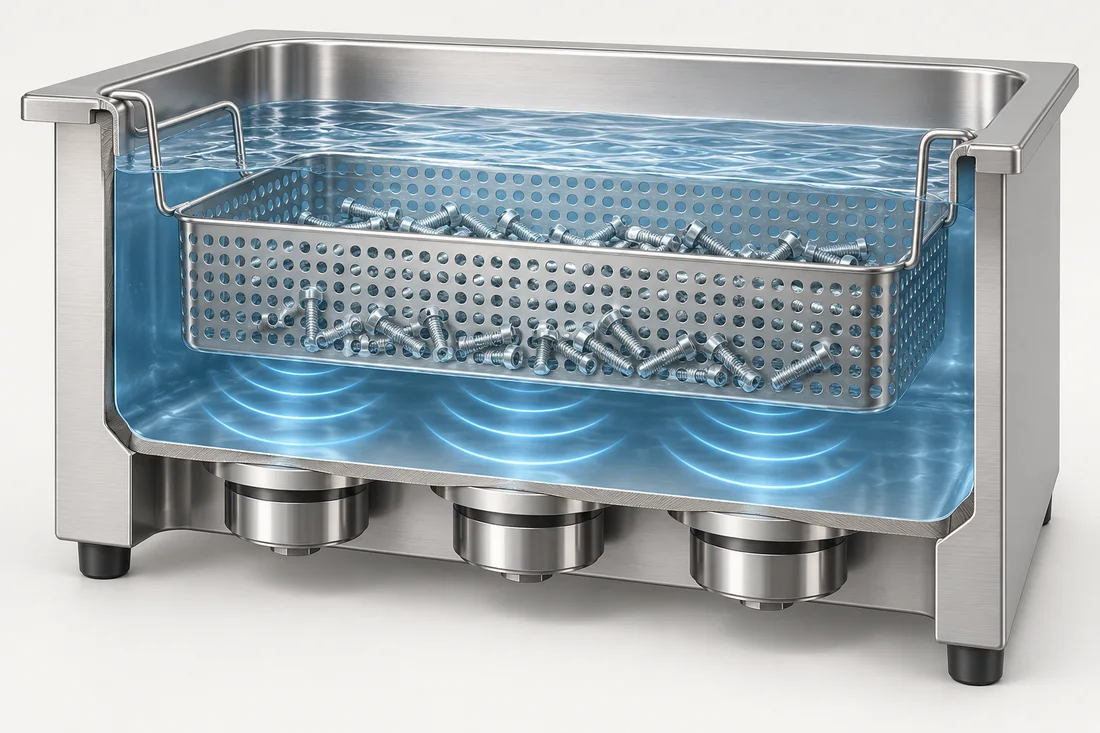
Limpieza, bloqueo y premontaje ↗
La limpieza, el control de rebabas y las características aplicadas previamente son parte de las especificaciones de la pieza terminada, no una idea de último momento.
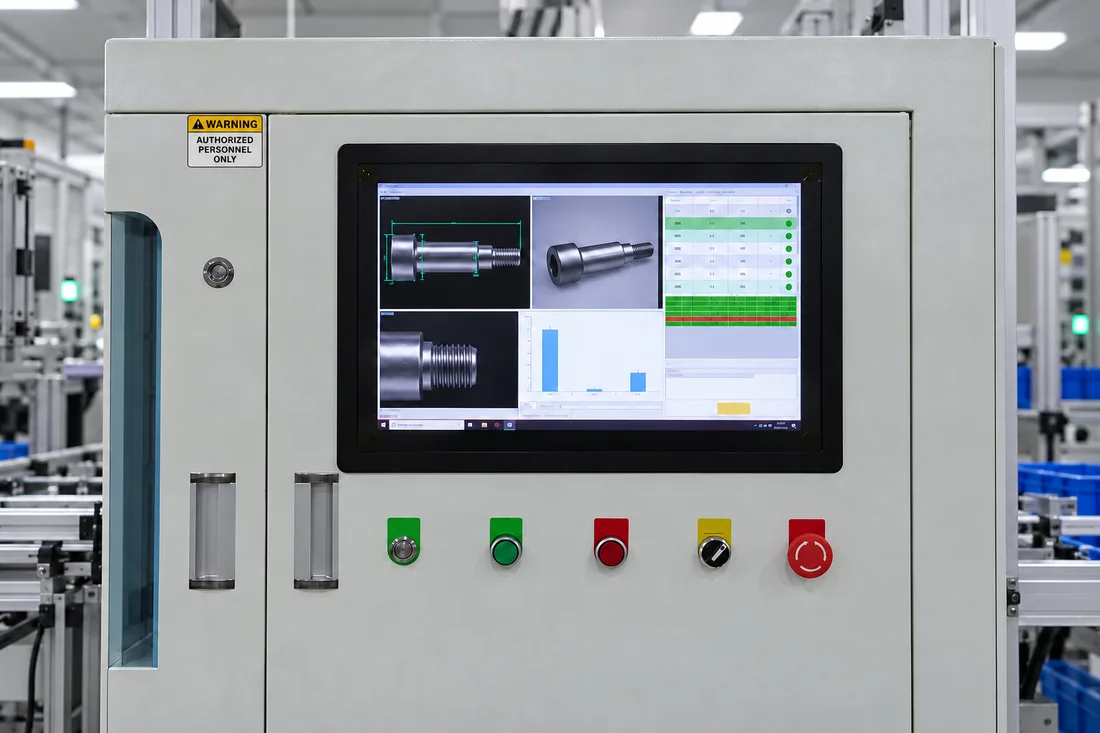
Inspección dimensional y visión CCD ↗
Comprobaciones ópticas sin contacto de la longitud del tornillo, el diámetro de la cabeza y los perfiles escalonados visibles, combinadas con los calibres y pruebas requeridos por el plano de ingeniería.
Cita la cadena completa.
Incluya calidad del material, condición final, accionamiento, rosca, ajustes críticos, acabado, limpieza, características de bloqueo, aprobación de muestras y registros de inspección.
Prepare su solicitud de cotización¿Tiene un plano? Revisémoslo juntos.
Envíenos su plano, cantidades y requisitos de aplicación.