ZUFEK
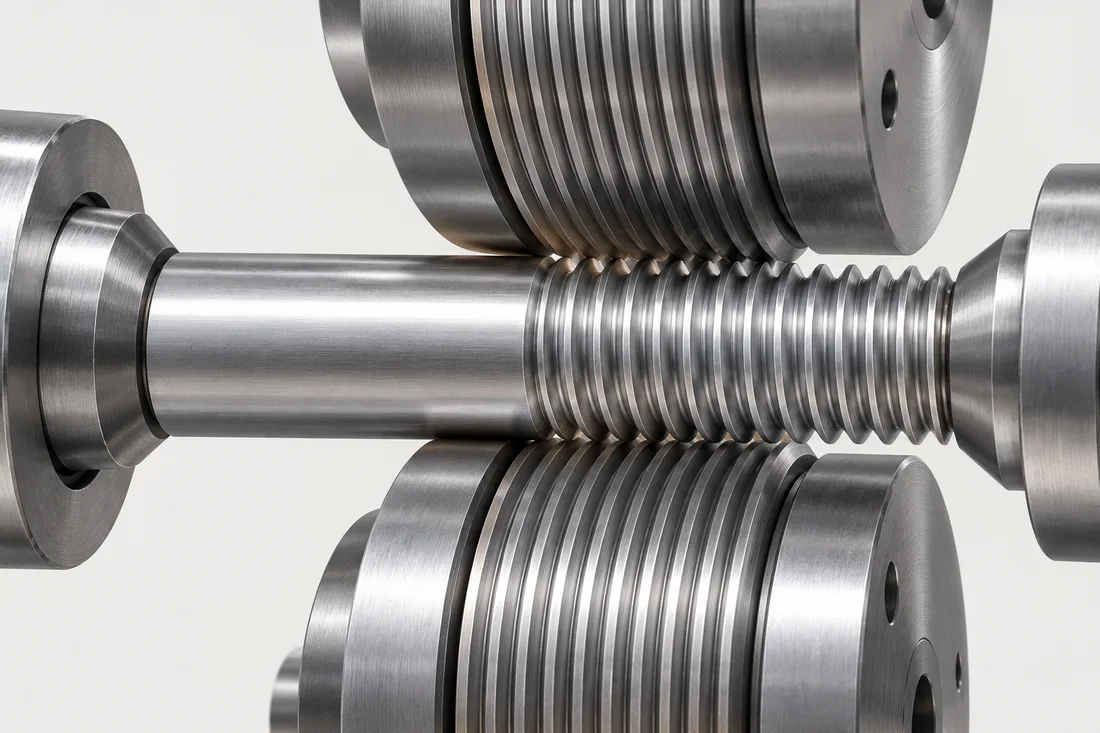
Laminación de matrices planas y cilíndricas
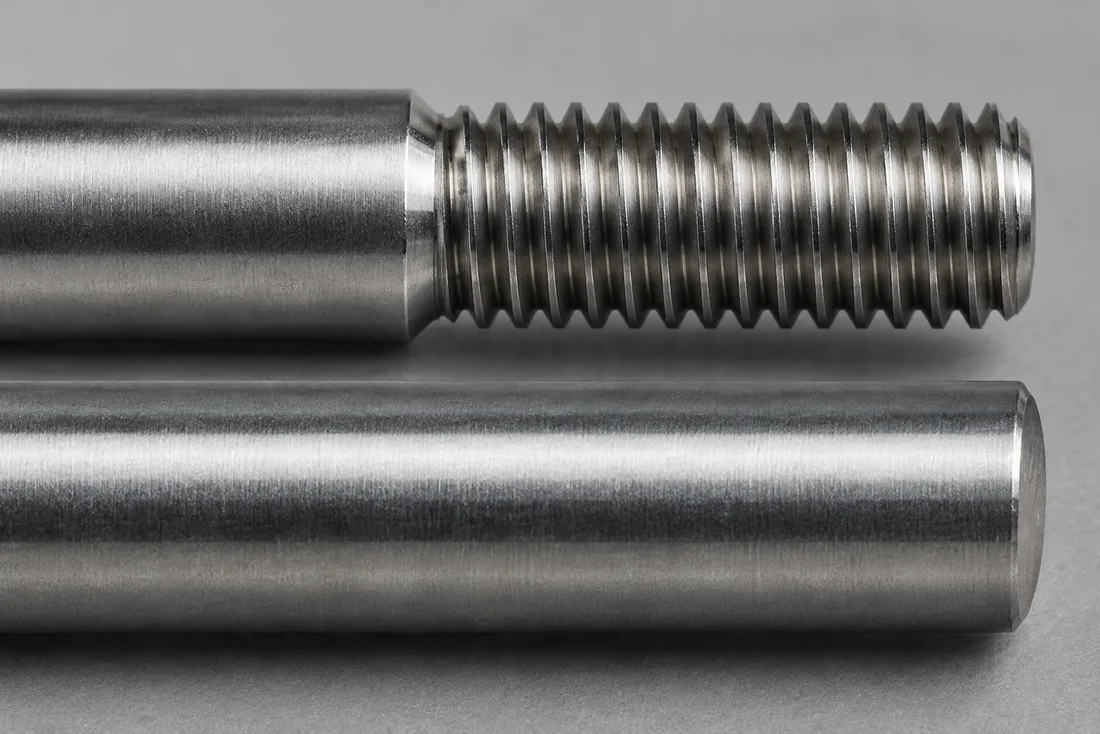
Los roscas externos se forman por desplazamiento. Es esencial que el material, el diámetro de la pieza en bruto y la geometría de la herramienta sean adecuados. La capacidad de la máquina establece el rango de tamaño real; no se aplica ningún límite universal M0.8–M12.
Corte monopunto y perfiles especiales
El torneado puede abordar pasos, conos y perfiles especiales específicos donde las herramientas y el acceso lo permitan. NPT, MJ y otras roscas con nombre requieren la especificación completa aplicable, no un perfil aproximado.
Corte interno y roscado de forma.
El golpeteo cortado elimina el material; El roscado de forma desplaza un material suficientemente dúctil y necesita el preagujero correcto. Ninguno de los métodos es universalmente más fuerte en todos los grados y geometrías.
Aceptación y secuencia
Definir designación, clase, longitud útil, descentramiento y calibre. Rodar puede mejorar el comportamiento de fatiga en condiciones adecuadas, pero no es una garantía general de resistencia. Revise si el enhebrado se produce antes o después del tratamiento térmico.
Utilice el Lista de verificación de solicitudes de presupuesto, evalúe materiales e incluir lo requerido inspección y documentación.