

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
RUTA 01 / FORMANDO

Estampación en frío multiestación

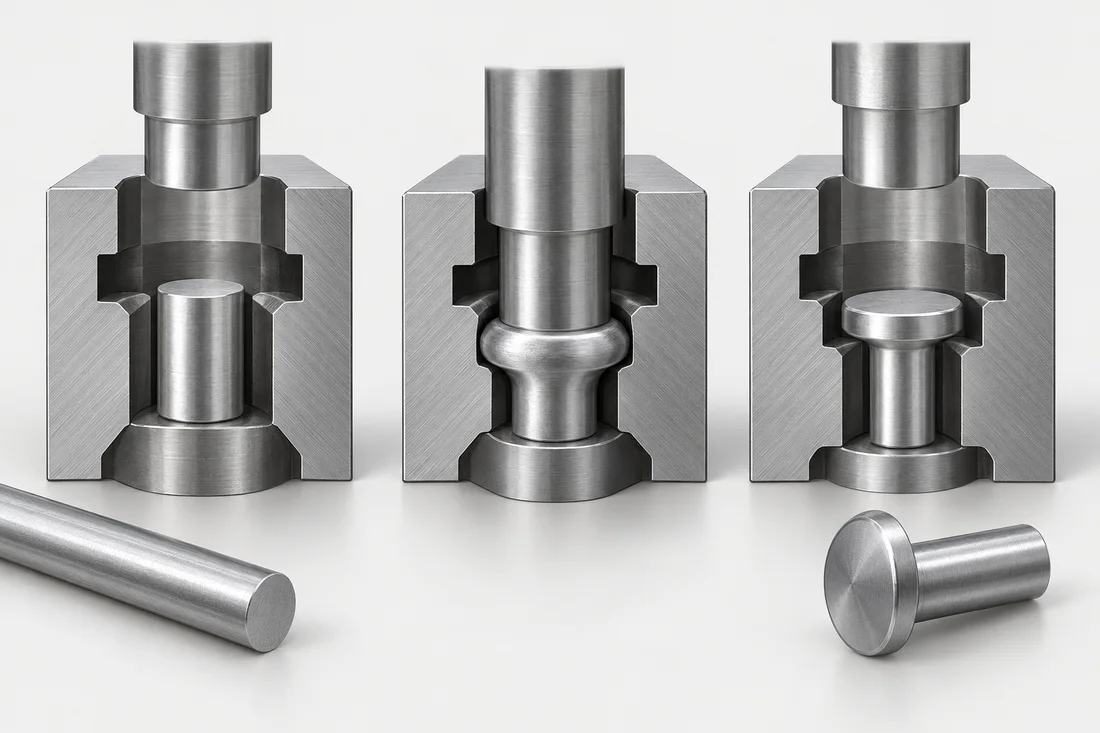
El alambre se corta y se forma mediante una secuencia de troqueles. Las características de cabeza, brida y algunos hombros se pueden integrar en una ruta de producción repetible.

Ilustración del proceso de partida en frío con pieza en bruto cortada, punzón formador, matriz y pieza en bruto con cabeza
Estampación en frío multiestación

donde encaja

Geometrías de tornillos repetidas y volúmenes de producción que justifican herramientas dedicadas. El volumen del cabezal, la formabilidad del material y los límites de extrusión guían la secuencia del troquel.

Operaciones a revisar

Corte, preformado, descabezado, extrusión, reducción local y preperforación. Los orificios profundos, las características laterales y los cortes complejos pueden requerir mecanizado posterior.

¿Qué impulsa la cotización?

Inversión en herramientas, cantidad de lotes, material, relaciones cabeza-vástago y operaciones secundarias restantes. El rumbo frío no es automáticamente la ruta más barata en todos los volúmenes.

Consideraciones mecánicas

El conformado en frío puede proporcionar un flujo de grano favorable y un endurecimiento por trabajo. Las propiedades finales aún dependen del material, la deformación, el tratamiento térmico y los requisitos de aceptación verificados.

Prepare una especificación completa

Utilice el Lista de verificación de solicitudes de presupuesto, evalúe materiales e incluir lo requerido inspección y documentación.
Ejemplo de revisión del plano

Estampar en frío un tornillo con brida y huella profunda

Ejemplo de revisión del plano. Confirme proceso, dimensiones y aceptación para su pieza.

Qué determina el proceso
Revise cabeza y huella en sección. Una brida mayor cambia el volumen a desplazar y una huella más profunda deja menos material debajo. Defina transición bajo cabeza y apoyo útil antes de repartir la preforma en etapas.
Qué cambia la oferta
Separe utillaje de estampación, coste por pieza y mecanizado posterior de huella, hombro o taladro. Consulte qué revisiones cambian el útil y si el estado del alambre y el lote justifican conformar.
Cómo aprobar la muestra
Use muestras del proceso de conformado previsto. Compruebe ajuste de huella, apoyo y geometría bajo cabeza en la pieza final; acuerde defectos inadmisibles y método. Una muestra torneada puede probar acceso, no calidad de la cabeza estampada.

Familias de sujetadores relacionados

Guías técnicas relacionadas

Continuar con el proceso

Matriz de decisión y liberación del proceso.

Resuelva estos elementos durante la revisión técnica. Cada fila identifica una decisión o un requisito de evidencia; no implica un límite de proceso universal ni un reclamo de equipo interno.

decisiónEntrada requeridaPregunta de liberación
Geometría y herramientas.Identificar el volumen del cabezal, los escalones, los huecos, los espacios en blanco y cualquier mecanizado posterior.¿Qué se puede formar y qué características aún necesitan una operación separada?
Estado del material y del cable.Especificar calificación y requisitos para la parte final prevista.¿El insumo propuesto es adecuado para la ruta de conformado y tratamiento?
Economía de la producciónHerramientas separadas, muestras, cantidad recurrente y trabajo secundario.¿Tiene sentido la ruta completa con el volumen de repetición esperado?
Lanzamiento de muestraIdentificar muestras de rutas de producción y características formadas críticas.¿Qué se debe reconfirmar si se mecanizó un prototipo inicial?
RESULTADO DEL PROCESO

El resultado en la pieza.

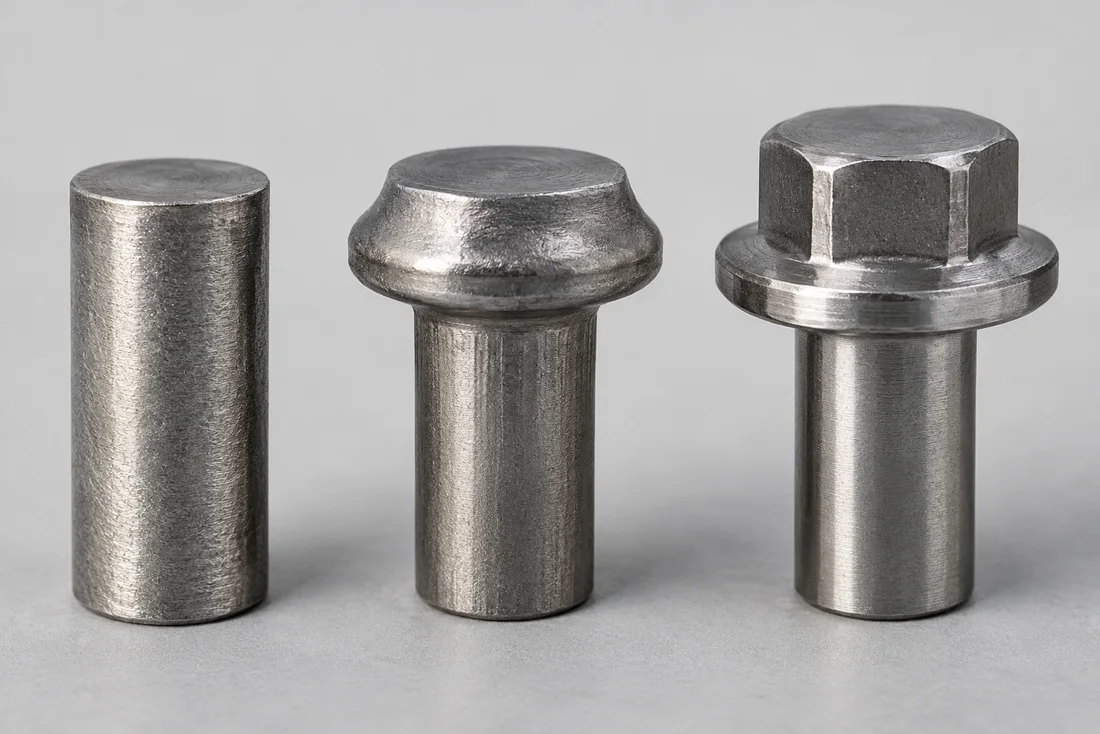
Las imágenes ayudan a explicar la geometría y el acabado. Las propiedades del material, el rendimiento del recubrimiento y la aceptación requieren los métodos de inspección acordados.

Conformado en frío: pieza en bruto
Ejemplo del resultado del proceso; los requisitos finales se rigen por el plano aprobado.

Entradas y salidas para cabezal en frío multiestación

La revisión del proceso comienza con tornillos de hombro y escalones, tornillos de brida personalizados, tornillos de seguridad y resistentes a manipulaciones, pernos de carro personalizados y el dibujo de ingeniería real, no una lista genérica de equipos. Identifique el stock entrante o el estado de la pieza y las dimensiones que deben permanecer controladas en esta etapa.

Utilice los temas de proceso anteriores para resolver dónde encaja; operaciones a revisar; qué impulsa la cotización; consideraciones mecánicas. Registre los requisitos seleccionados en la especificación del pedido. El nombre de un proceso no establece la tolerancia resultante, la clase de propiedad o la cobertura de inspección.

Coordinar la próxima operación.

La próxima revisión puede involucrar cabezal en frío + mecanizado secundario o laminado, corte y roscado de roscas. Compruebe qué superficies se utilizan para localizar la pieza, si la siguiente operación cambia de dimensiones y en qué etapa se mide la aceptación final. Cuando un requisito no pueda verificarse después del montaje o acabado, acuerde una verificación intermedia y una verificación final.

Para muestras que involucran herramientas, el tiempo de entrega típico es de aproximadamente 10–15 días, sujeto a la revisión de los planos de ingeniería y la confirmación del material, el acabado y el alcance de la inspección. La ruta completa determina el horario confirmado; la duración no es una promesa para cada proceso individual.

TEMAS DE ESPECIFICACIÓN CONECTADOS

Conecte la pieza a sus requisitos.

Revise estos temas relacionados para este diseño o ruta. La calidad, el tratamiento, la geometría y la aceptación siguen siendo específicos de los planos de ingeniería.

SU PRÓXIMO PROYECTO

Analice la ruta detrás de su dibujo de ingeniería.

Envíenos su plano, cantidades y requisitos de aplicación.

Solicitar presupuesto
Obtenga una cotización ↗Escríbanos

Elija cómo este sitio web utiliza el almacenamiento opcional. Puedes cambiar tu elección en cualquier momento.

Sus preferencias se guardan en este navegador durante 180 días. Puede cambiar o retirar su consentimiento en cualquier momento. La retirada detiene las estadísticas opcionales y elimina la información de origen guardada en su navegador. Los registros de acceso al sitio se gestionan por separado; contacte con nosotros para ejercer sus derechos de privacidad.

Leer la política de cookies