

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
RUTA 04 / HÍBRIDA

Estampación en frío y mecanizado secundario

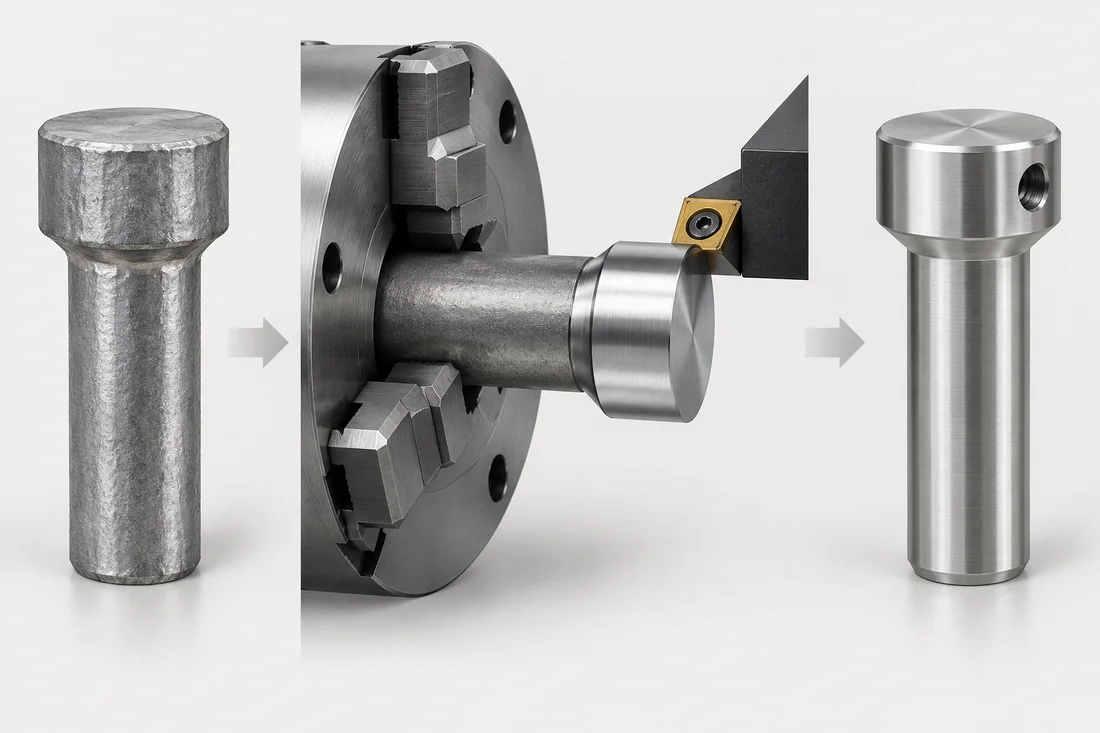
Una pieza en bruto formada proporciona la forma básica; Las características mecanizadas seleccionadas establecen pasos, caras o agujeros críticos.

Comparar por separado preparación y coste recurrente
Ilustración del proceso híbrido desde pieza en bruto con cabezal en frío hasta pieza torneada secundaria
Estampación en frío y mecanizado secundario

¿Por qué combinar procesos?

Integre geometría masiva repetida mediante el conformado y luego mecanice las características que necesitan una trayectoria o control de herramienta diferente. El utillaje y el mecanizado deben evaluarse juntos.

División de características típica

Cabeza y mango rugoso mediante conformado; acabado de hombros, relieves, planos o agujeros laterales mediante operaciones secundarias. La división exacta sigue la revisión de viabilidad.

Hombros sensibles al acabado

El tratamiento térmico y los recubrimientos pueden cambiar dimensiones o superficie. Sitúe el acabado de precisión y la medición final en la etapa adecuada.

requisitos de dibujo de ingeniería

Identificar ajustes funcionales y relaciones entre datos geométricos. La RFQ debe distinguir las características críticas de las dimensiones con mayor flexibilidad de fabricación.

Prepare una especificación completa

Utilice el Lista de verificación de solicitudes de presupuesto, evalúe materiales e incluir lo requerido inspección y documentación.
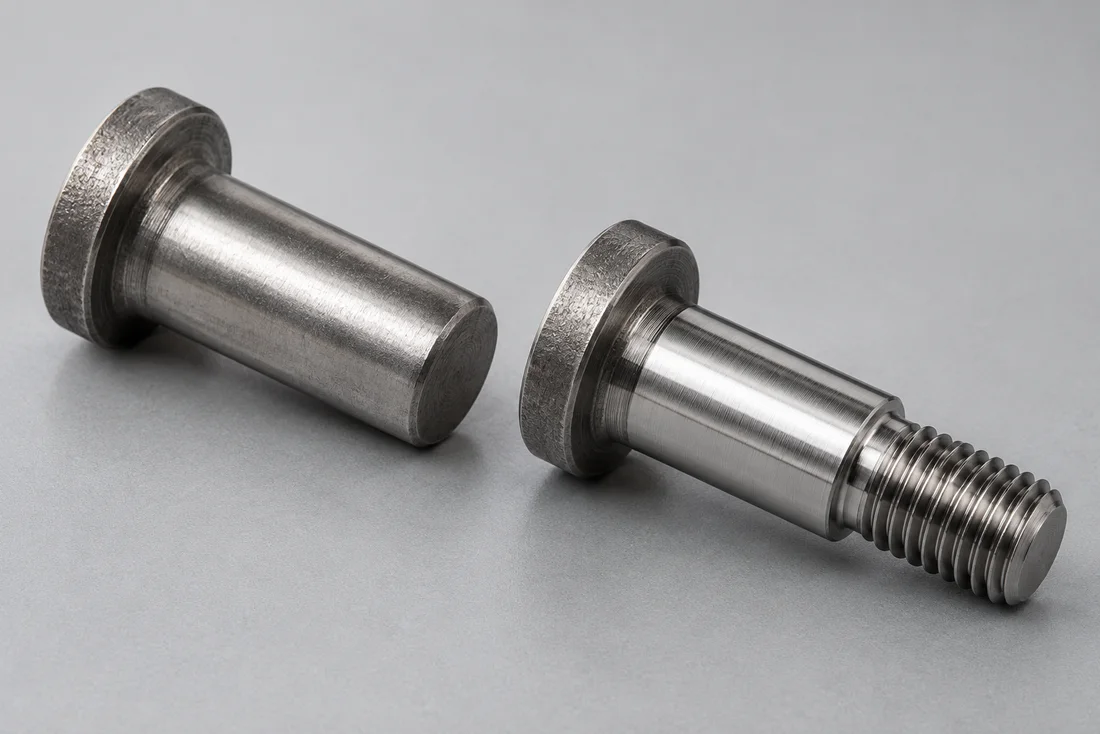
Ejemplo de revisión del plano

Pasar de un prototipo torneado de hombro a una preforma conformada

Ejemplo de revisión del plano. Confirme proceso, dimensiones y aceptación para su pieza.

Qué determina el proceso
Fije ajuste hombro-taladro y cara de referencia axial antes del cambio. Defina qué se conforma, qué localiza la segunda operación y dónde debe quedar material suficiente para acabar tras tratamiento o deformación.
Qué cambia la oferta
Compare ruta completa, con utillaje, manipulación, rechazo de preformas y ajuste final. Si hombro y rosca se hacen en amarres distintos, incluya el control de su relación y no solo dos diámetros.
Cómo aprobar la muestra
Use muestras de la ruta de serie para verificar tamaño y forma del hombro, longitud axial, rosca y asiento tras acabado. Conserve el prototipo como referencia geométrica y registre qué debe aprobarse de nuevo.

Familias de sujetadores relacionados

Guías técnicas relacionadas

Continuar con el proceso

Matriz de decisión y liberación del proceso.

Resuelva estos elementos durante la revisión técnica. Cada fila identifica una decisión o un requisito de evidencia; no implica un límite de proceso universal ni un reclamo de equipo interno.

decisiónEntrada requeridaPregunta de liberación
Formado en blancoDefina la forma y el material a granel económicos para el mecanizado¿Qué dimensiones se dejan deliberadamente para un acabado posterior?
Ubicación secundariaIdentificar la transferencia de datos y las superficies retenidas.¿Cómo se preservan las relaciones entre hombros, agujeros y roscas?
secuencia completaCoordinar roscas, tratamiento, acabado y revestimiento.¿En qué etapa se establece cada requisito final crítico?
Transferencia de rutaComparar métodos de producción de muestras y de repetición¿Qué características necesitan una verificación de muestra en la ruta de producción?
RESULTADO DEL PROCESO

El resultado en la pieza.

Las imágenes ayudan a explicar la geometría y el acabado. Las propiedades del material, el rendimiento del recubrimiento y la aceptación requieren los métodos de inspección acordados.

Fabricación combinada: hombro mecanizado
Ejemplo del resultado del proceso; los requisitos finales se rigen por el plano aprobado.

Comparar por separado preparación y coste recurrente

Compare rutas completas para el mismo plano final, incluidos mecanizado secundario, tratamiento, inspección y supuestos de rechazo. El ejemplo en unidades monetarias explica el cálculo: son datos didácticos inventados, no precios de ZUFEK.

Comparar por separado preparación y coste recurrente
RutaPreparación inicial FCoste recurrente v por pieza
Preforma conformada con mecanizado secundario20000.08
Ruta de torneado1000.25

Para un lote q: coste total = F + v × q. Con los datos ilustrativos, la cantidad de equilibrio es (2000 − 100) ÷ (0.25 − 0.08), aproximadamente 11177 piezas al redondear hacia arriba. No es un umbral universal de conformado en frío.

Para 1000 piezas: ruta conformada 2080 unidades; torneada 350 unidades.

Para 20000 piezas: ruta conformada 3600 unidades; torneada 5100 unidades.

Para pedidos repetidos, distribuya el utillaje reutilizable en el horizonte de producción acordado y separe mantenimiento o reposición. Un cambio de ruta exige validar muestras: el prototipo torneado no aprueba automáticamente material, geometría y superficie obtenidos después por conformado.

Descargar la hoja comparativa de costes de fabricación (inglés)

La preparación de utillaje y muestras suele requerir aproximadamente 10–15 días tras revisión técnica y confirmación. Acuerde en la oferta inicio, aceptación de muestras y calendario de producción.

TEMAS DE ESPECIFICACIÓN CONECTADOS

Conecte la pieza a sus requisitos.

Revise estos temas relacionados para este diseño o ruta. La calidad, el tratamiento, la geometría y la aceptación siguen siendo específicos de los planos de ingeniería.

SU PRÓXIMO PROYECTO

Analice la ruta detrás de su dibujo de ingeniería.

Envíenos su plano, cantidades y requisitos de aplicación.

Solicitar presupuesto
Obtenga una cotización ↗Escríbanos

Elija cómo este sitio web utiliza el almacenamiento opcional. Puedes cambiar tu elección en cualquier momento.

Sus preferencias se guardan en este navegador durante 180 días. Puede cambiar o retirar su consentimiento en cualquier momento. La retirada detiene las estadísticas opcionales y elimina la información de origen guardada en su navegador. Los registros de acceso al sitio se gestionan por separado; contacte con nosotros para ejercer sus derechos de privacidad.

Leer la política de cookies