

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
PROCESO / CARACTERÍSTICAS FUNCIONALES

Operaciones secundarias y de precisión

Los orificios locales, las partes planas, las ranuras y los diámetros terminados a menudo crean la diferencia funcional en un sujetador no estándar.

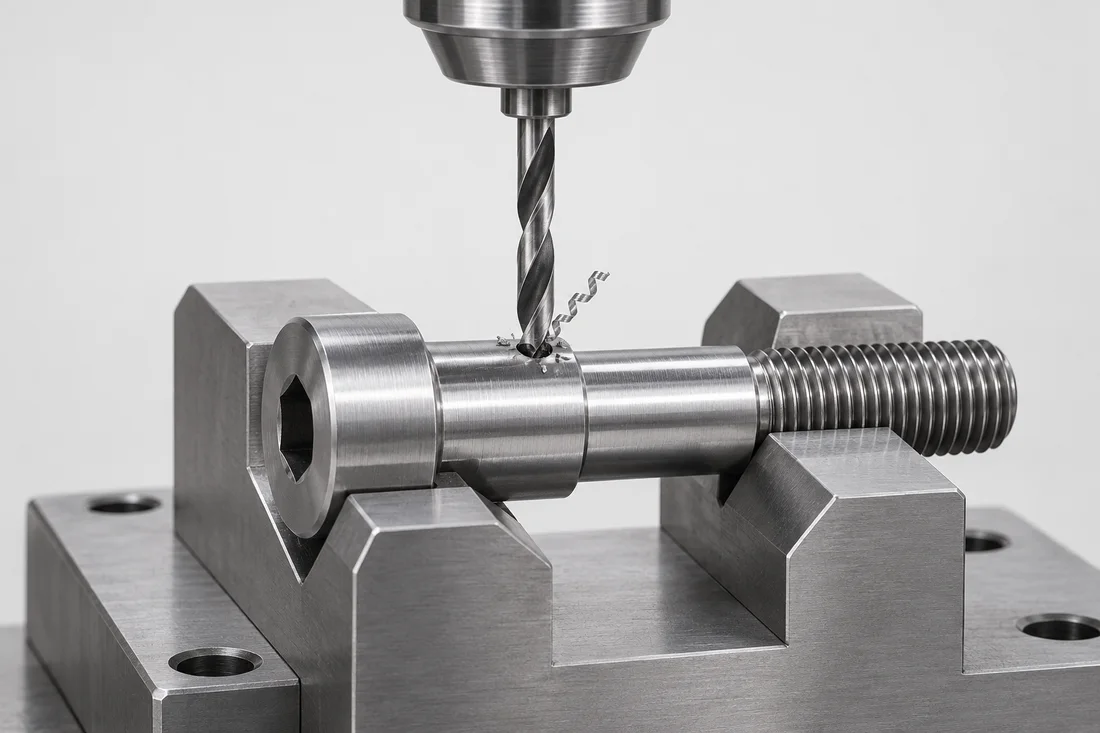
Ilustración de perforación radial con el tornillo de hombro apoyado en un bloque en V
Operaciones secundarias y de precisión

Taladrado, escariado y fresado

Orificios axiales, orificios radiales, orificios para pasadores, caras planas, escuadras, rebajes de accionamiento y ranuras locales. Defina posición, roturas de bordes, salidas de agujeros y accesos.

Moleteado, ranuras y puntas.

Moleteados rectos o diamantados, ranuras para circlips, relieves de rosca, ranuras para aceite, cortes de punta y formas de extremos controladas. Se pueden formar algunas características; otros están mecanizados.

Operaciones excéntricas, anguladas y de prensa.

El torneado compensado, las caras en ángulo, los cortes socavados, el remachado y el engarzado controlado requieren un plan explícito de configuración e inspección.

Rutas de rectificado y especializadas.

El rectificado externo, sin centros o de roscas puede adaptarse a requisitos específicos de tamaño, superficie y forma. Una tolerancia del eje g6 o h7 no exige un rectificado sin centros en todos los casos. Las operaciones de electroerosión por rosca y láser se revisan sólo cuando la geometría y la economía las justifican.

Prepare una especificación completa

Utilice el Lista de verificación de solicitudes de presupuesto, evalúe materiales e incluir lo requerido inspección y documentación.
Ejemplo de revisión del plano

Controle el borde oculto de un taladro intersectante

Ejemplo de revisión del plano. Confirme proceso, dimensiones y aceptación para su pieza.

Qué determina el proceso
Un taladro radial para pasador o alimentación puede abrir al axial. Acote posición desde cara o eje funcional y marque intersección interna aparte de entrada visible. Defina rotura de arista permitida y paso libre juntos.
Qué cambia la oferta
Muestre si una herramienta llega a la arista interna sin agrandar el paso ni rayar el sello. Amarre, acceso, desbarbado especial y montaje de inspección pueden costar más que taladrar.
Cómo aprobar la muestra
Acuerde un método que evalúe la unión oculta, como óptica con acceso o corte de una primera muestra cuando proceda. Defina el control en serie aparte. Entrada limpia y diámetro conforme no validan rebabas internas.

Familias de sujetadores relacionados

Guías técnicas relacionadas

Continuar con el proceso

Matriz de decisión y liberación del proceso.

Resuelva estos elementos durante la revisión técnica. Cada fila identifica una decisión o un requisito de evidencia; no implica un límite de proceso universal ni un reclamo de equipo interno.

decisiónEntrada requeridaPregunta de liberación
Relación de característicasDefinir agujero, plano, ranura o escalón a partir de los datos funcionales.¿Se especifica la posición/orientación por separado del tamaño de la característica?
Acceso y bordesMostrar salidas de hoyos, intersecciones y rupturas de bordes permitidas¿Se puede alcanzar y comprobar una rebaba interna?
Operación de acabadoIndique los requisitos de tamaño, forma y superficie en la condición final.¿Está justificado por este requisito un rectificado o una operación especializada?
Ubicación del procesoIdentificar las superficies utilizadas para sujetar después de operaciones anteriores.¿Puede la configuración preservar la geometría requerida sin dañar la pieza?
RESULTADO DEL PROCESO

El resultado en la pieza.

Las imágenes ayudan a explicar la geometría y el acabado. Las propiedades del material, el rendimiento del recubrimiento y la aceptación requieren los métodos de inspección acordados.

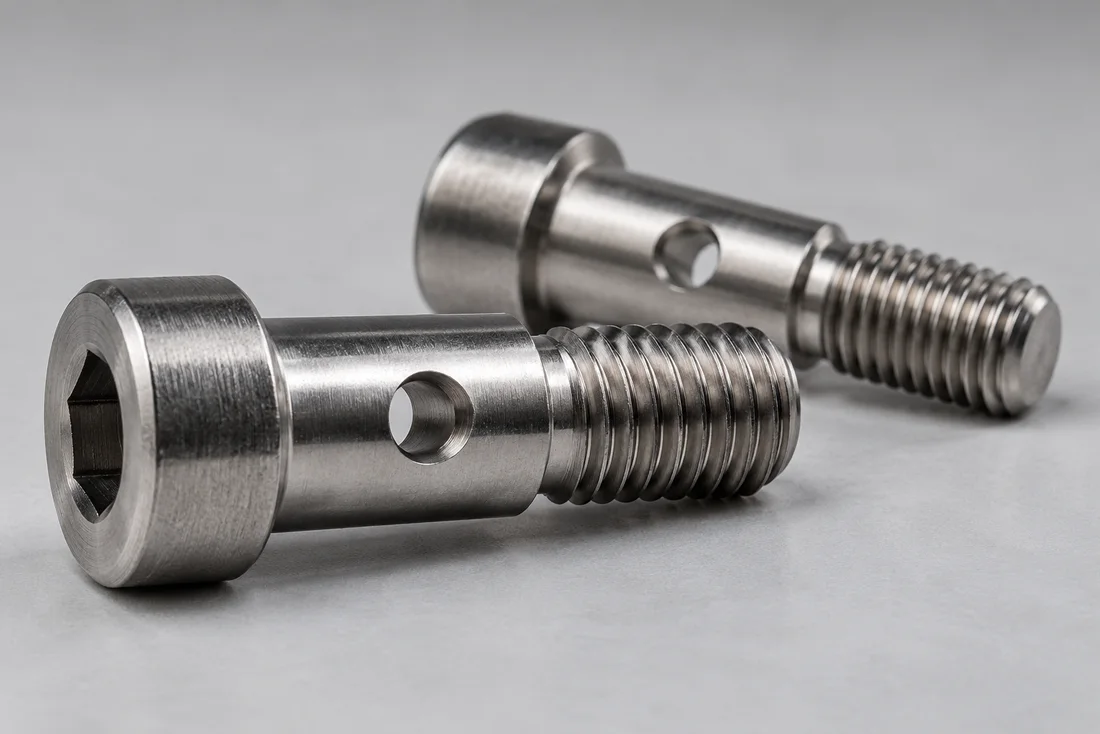
Mecanizado secundario: taladro transversal
Ejemplo del resultado del proceso; los requisitos finales se rigen por el plano aprobado.

Entradas y salidas para operaciones secundarias y de precisión

La revisión del proceso comienza con tornillos huecos y con orificios pasantes, tornillos moleteados y de ajuste, tornillos excéntricos y de cabeza angulada, tornillos con perforación transversal y con orificios de cabeza y el dibujo de ingeniería real, no una lista genérica de equipos. Identifique el stock entrante o el estado de la pieza y las dimensiones que deben permanecer controladas en esta etapa.

Utilice los temas de proceso anteriores para resolver el tema del taladrado, escariado y fresado; moleteado, ranuras y puntas; operaciones excéntricas, anguladas y de prensa; rectificado y rutas especializadas. Registre los requisitos seleccionados en la especificación del pedido. El nombre de un proceso no establece la tolerancia resultante, la clase de propiedad o la cobertura de inspección.

Coordinar la próxima operación.

La próxima revisión puede implicar limpieza, bloqueo y montaje o inspección dimensional y de visión CCD. Compruebe qué superficies se utilizan para localizar la pieza, si la siguiente operación cambia de dimensiones y en qué etapa se mide la aceptación final. Cuando un requisito no pueda verificarse después del montaje o acabado, acuerde una verificación intermedia y una verificación final.

Para muestras que involucran herramientas, el tiempo de entrega típico es de aproximadamente 10–15 días, sujeto a la revisión de los planos de ingeniería y la confirmación del material, el acabado y el alcance de la inspección. La ruta completa determina el horario confirmado; la duración no es una promesa para cada proceso individual.

TEMAS DE ESPECIFICACIÓN CONECTADOS

Conecte la pieza a sus requisitos.

Revise estos temas relacionados para este diseño o ruta. La calidad, el tratamiento, la geometría y la aceptación siguen siendo específicos de los planos de ingeniería.

SU PRÓXIMO PROYECTO

Analice la ruta detrás de su dibujo de ingeniería.

Envíenos su plano, cantidades y requisitos de aplicación.

Solicitar presupuesto
Obtenga una cotización ↗Escríbanos

Elija cómo este sitio web utiliza el almacenamiento opcional. Puedes cambiar tu elección en cualquier momento.

Sus preferencias se guardan en este navegador durante 180 días. Puede cambiar o retirar su consentimiento en cualquier momento. La retirada detiene las estadísticas opcionales y elimina la información de origen guardada en su navegador. Los registros de acceso al sitio se gestionan por separado; contacte con nosotros para ejercer sus derechos de privacidad.

Leer la política de cookies