
 ZUFEK
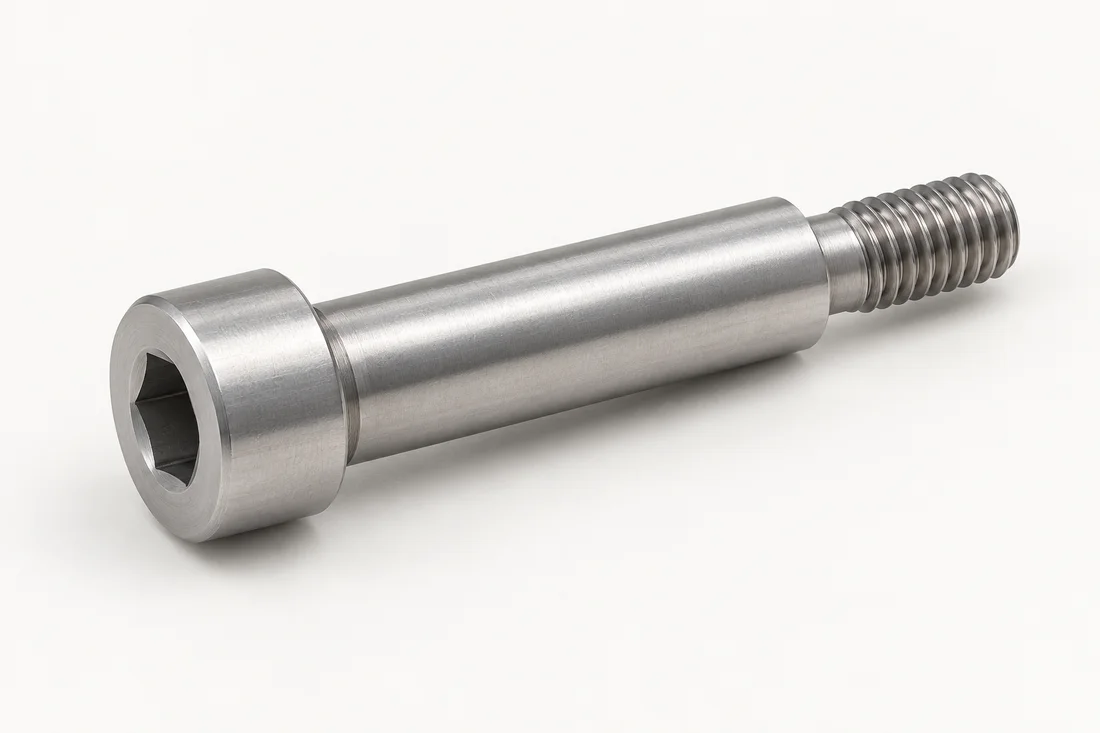
Convertir los límites de diámetro en un registro de revisión
Ejemplo de revisión únicamente. Los datos y criterios corresponden al plano real; no se afirma un resultado de cliente ni una capacidad universal.
- Holgura diametral mínima
- 8.010 − 8.005 = 0.005 mm, con el taladro menor y el hombro mayor.
- Holgura diametral máxima
- 8.030 − 7.995 = 0.035 mm, con el taladro mayor y el hombro menor.
Definir el hombro
Mida el diámetro y la longitud del hombro independientemente de la longitud del rosca. Explique si el hombro sirve como superficie de posicionamiento, superficie de apoyo o espaciador. El rol funcional ayuda a identificar qué características necesitan una revisión más detallada.
Muestra cómo termina el rosca.
Indique la designación y la longitud del rosca y muestre cualquier relieve o transición en el hombro. Compruebe cómo se asienta el tornillo en el conjunto de acoplamiento. No asuma que el final del rosca utilizable es idéntico al final del rosca visible.
Revisar el acceso a la cabeza y los asientos
Incluya el diámetro del cabezal, la altura y la configuración de transmisión. Considere el espacio libre para la herramienta y la superficie de asiento en el conjunto. Es posible que un cabezal que se ajuste al dibujo de ingeniería siga siendo inaccesible una vez instaladas las piezas vecinas.
Comunicar tolerancias funcionales.
Marque la relación del orificio de acoplamiento y cualquier requisito de acabado superficial que afecte el movimiento o el ajuste. El ingeniero de aplicaciones debe establecer las tolerancias y confirmarlas durante la revisión de fabricación.
Dibuje la pila de ensamblaje, no solo el tornillo.
Muestre la cara del asiento, el componente móvil, la arandela o el casquillo y el juego axial previsto. Acote la longitud del hombro contra esta pila. Si el hombro es demasiado corto, apretarlo puede bloquear la parte móvil; demasiado tiempo puede dejar un movimiento excesivo. Revise la peor pila permitida antes de aprobar la longitud de los hombros, en lugar de ajustarla después de recibir un prototipo de encuadernación.
Elija datos que coincidan con la función de localización
Identificar el eje y cara que ubican la pieza en servicio. Decida si la forma del hombro, el descentramiento u otra relación específica afecta el mecanismo. Enumerar sólo los diámetros exteriores puede dejar la relación funcional sin definir. Acuerde cómo se verifica la relación, particularmente si la pieza se ubica de manera diferente durante operaciones de mecanizado sucesivas.
Aprobar la superficie final suministrada
El tratamiento y el recubrimiento pueden cambiar la condición utilizada para aceptar el hombro. Indique los límites finales y la cobertura del recubrimiento en la superficie funcional. El registro de inspección debe distinguir la medición del hombro de la medición del rosca. Una rosca correcta no establece que el pivote encaje y una silueta externa correcta no establece la rugosidad de la superficie.
Ejemplo: calcular por separado la holgura diametral
Suponga un hombro terminado de 8.000 ± 0.005 mm y un taladro de 8.020 ± 0.010 mm. Compare el taladro menor con el hombro mayor y después el taladro mayor con el hombro menor. El intervalo 0.005–0.035 mm es holgura diametral, no radial ni axial. Estos datos ilustrativos no definen un ajuste normalizado ni un intervalo de funcionamiento aprobado. El diseñador sigue definiendo rango funcional, temperatura de referencia, relaciones geométricas y estado superficial final.
Utilice el Lista de verificación de preparación de RFQ, entonces envíe su dibujo de ingeniería para su revisión. Para conocer los requisitos de aceptación, consulte planificación de calidad.
Sólo orientación general. Las propiedades del material, las tolerancias, los estándares y la viabilidad de fabricación deben verificarse para las especificaciones reales. Este artículo no establece una garantía de rendimiento del producto.