
 ZUFEK
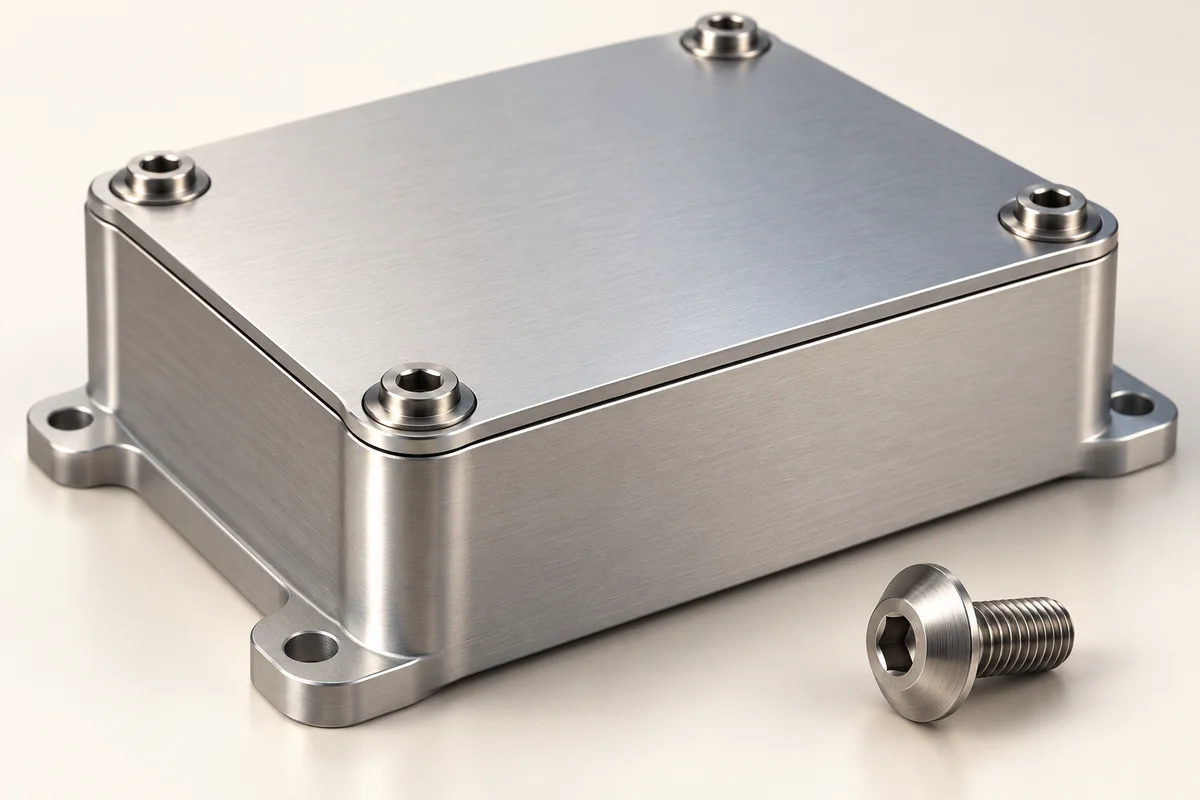
Resumen del proyecto y límites del sistema.
Diseñe un concepto de tornillo personalizado para una cubierta de módulo electrónico automotriz reparable fijada a una carcasa roscada. La función propuesta es la retención de cobertura y asientos controlados. En este estudio, al sujetador no se le asigna una función de choque, contención de batería, unión eléctrica o sellado a presión. Cualquier requisito de este tipo cambiaría el alcance del diseño y la aprobación. El estudio es una propuesta de flujo de trabajo de ingeniería, no un relato de un proyecto entregado de Mercedes-Benz, BMW u otro cliente.
Supuestos de montaje para confirmar.
Supongamos una cubierta con orificios libres definidos, una carcasa con salientes roscados y espacio restringido alrededor de la cabeza del tornillo. El material real de la cubierta, la aleación de la carcasa, la profundidad del saliente, la disposición de la junta, la exposición externa y el acceso de servicio siguen siendo datos por confirmar. Estos supuestos no excluyen el diámetro del tornillo, el par de apriete ni la clase de resistencia. Obtenga una sección a través de la junta y la cubierta antes de elegir las dimensiones.
Elija la estructura del sujetador
Investigue un tornillo de brida integral para reducir el hardware manipulado por separado y proporcionar una huella de rodamiento definida. Compare el diámetro de la brida y el radio debajo de la cabeza con el orificio de la tapa, el saliente y las paredes cercanas. Comience con una cara de cojinete liso si le preocupa la apariencia o las marcas de la cubierta; una cara dentada requiere una revisión de contacto por separado. Una unidad especial es una opción solo si se requiere acceso restringido al servicio. Confirme que la herramienta autorizada pueda alcanzar y enganchar completamente el hueco.
Resolver el compromiso y tocar fondo
Dimensione la pila debajo del cabezal y la rosca utilizable contra el saliente roscado. Verifique que el tornillo se asiente en la superficie de apoyo prevista antes de que la punta llegue al fondo de un orificio ciego. Defina por separado el rosca utilizable, la entrada y cualquier transición sin rosca. Si hay una junta presente, su compresión y el requisito de sujeción de la junta pertenecen al diseño del recinto; Este estudio no afirma que un tornillo de brida cree un sello.
Comparar opciones de materiales y superficies
Compare una propuesta específica de acero revestido con una propuesta de acero inoxidable con grado y condición definidos, cuando corresponda. Utilice los mismos requisitos mecánicos, de exposición y de montaje para ambos. Para el acero, seleccione las propiedades finales junto con el tratamiento térmico y la ruta completa de recubrimiento, incluidos los controles del riesgo de hidrógeno cuando corresponda. Para acero inoxidable, revise las propiedades de acabado requeridas, metales acoplados y excoriación. No elija un acabado únicamente porque un conjunto diferente pasó una prueba de niebla salina.
Prototipo y ruta de producción.
Para una geometría temprana o muestras limitadas, revise una ruta de muestra girada o adecuada. Para producción repetida, evalúe el cabezal en frío y la brida, la etapa de generación de rosca seleccionada y cualquier operación secundaria necesaria para el accionamiento o las características locales. Incluir en la propuesta tratamiento, revestimiento, limpieza e inspección final. Registre si la ruta de muestra difiere de la producción y decida qué características o propiedades necesitan confirmación en las muestras de la ruta de producción.
Plan de riesgos y validación
Los riesgos incluyen interferencia de bridas, marcas de cubierta, acoplamiento insuficiente, fondo de orificio ciego, acceso inadecuado a herramientas, cambios de ajuste relacionados con el recubrimiento y una condición de fricción de ensamblaje inadecuada. Inspeccione la envolvente de la brida terminada y la geometría del cabezal, mida la rosca especificada y verifique la instalación en piezas coincidentes representativas. Acuerde la evidencia material y superficial por separado. Cualquier evaluación de par, carga de sujeción, corrosión o vibración necesita un método, condiciones y criterios de aceptación definidos; este estudio no proporciona ningún resultado aprobado.
Herramientas, muestras y puertas de liberación.
Puerta 1: confirmar los requisitos conjuntos y la revisión del plano de ingeniería. Puerta 2: acordar la ruta propuesta, las herramientas de una sola vez, la cantidad de muestra y el plan de aceptación. El muestreo típico que incluye herramientas es de aproximadamente 10–15 días, con la base del cronograma y las excepciones confirmadas en la cotización. Puerta 3: inspeccione las muestras terminadas y pruebe el conjunto/herramienta previsto. Puerta 4: aprobar o revisar el dibujo de ingeniería y el proceso antes de emitir una orden de repetición de producción. La entrega de la producción se cotiza por separado.
Control y entrega de pedidos repetidos
El paquete de autorización debe identificar el plano de ingeniería del tornillo aprobado, el material/condición final, la especificación de la superficie, la revisión del conjunto de acoplamiento, las decisiones de muestra, el alcance de la inspección y la identificación del paquete/lote. Vuelva a evaluar los cambios en la carcasa, el espesor de la cubierta, el revestimiento o el controlador. Un historial confirmado de la cadena de suministro automotriz es el contexto de la empresa, no evidencia de que el diseño de gabinete propuesto esté aprobado por el OEM.
lo que queda abierto
El cliente debe establecer las cargas, la temperatura de servicio, la exposición, las dimensiones y el compromiso de la rosca, el torque u otro método de control del ensamblaje, las pruebas requeridas y la autoridad de liberación. A esa revisión le sigue la viabilidad final y los compromisos cotizados. Esto evita que un concepto ilustrativo se confunda con un diseño de producción validado.