
 ZUFEK
Da brodo grezzo.
Ad un requisito verificato.
Selezionare un percorso di formatura, definire le operazioni funzionali e concordare il materiale finale, la superficie e le condizioni di ispezione.
Confrontare i cicli di produzione
| Decisione | Cosa determina il ciclo | Cosa incide sul preventivo | Come approvare il campione |
|---|---|---|---|
| Stampaggio a freddo multistazione | Geometrie delle viti ripetute e volumi di produzione che giustificano attrezzature dedicate. Il volume della testa, la formabilità del materiale e i limiti di estrusione guidano la sequenza dello stampo. | Separare attrezzature di stampaggio, costo unitario e lavorazioni successive di impronta, spallamento o foro. Chiarire quali revisioni richiedono modifiche agli stampi e se stato del filo e lotto sostengono il ciclo. | Usare campioni dal ciclo previsto. Verificare accoppiamento dell’impronta, appoggio e sottotesta sul finito; concordare difetti inammissibili e controlli. Il prototipo tornito può confermare l’accesso, non la qualità della testa stampata. |
| Tornitura a fantina mobile e CNC | Prototipi, geometrie varie, piccoli lotti e particolari con molteplici lavorazioni. L'economia effettiva del lotto dipende dal tempo di ciclo, dalle scorte e dalla configurazione. | Indicare parete minima e asse del foro nelle zone funzionali, non solo diametri nominali. Foro lungo, taglio interrotto, posizione più stretta o seconda presa possono cambiare ciclo, accesso utensile e controllo. | Controllare foro ed esterno sui riferimenti concordati dopo lo sbloccaggio. Verificare separatamente intersezioni e bave nei passaggi di cavi o fluidi. Il calcolo riguarda la geometria, non pressione o portata. |
| Ricalcatura e forgiatura a caldo | Teste grandi, forme degli occhi e sezioni consistenti possono essere adatte alla forgiatura a caldo. Non esiste una commutazione universale M24; materiale, attrezzatura e forma determinano il percorso pratico. | Quotare grezzo riscaldato, attrezzature, rifilatura o rimozione della calamina e lavorazione successiva come ciclo completo. Definire trattamento, verifica meccanica e documenti; un occhio grande non dimostra idoneità al sollevamento. | Confermare foro e appoggio finiti, tracciabilità di materiale e trattamento e verifica meccanica concordata. Per sollevamento approvare progetto, direzione di carico, marcatura e qualifica prima del rilascio. |
| Stampaggio a freddo e lavorazioni meccaniche secondarie | Integra la geometria di massa ripetuta attraverso la formatura, quindi lavora le caratteristiche che richiedono un percorso utensile o un controllo diverso. L'attrezzatura e la lavorazione devono essere valutate insieme. | Confrontare ciclo completo: attrezzature, movimentazione, scarti dei grezzi e finitura. Se spallamento e filetto nascono in prese diverse, includere il controllo della loro relazione, non solo due diametri. | Usare campioni di serie per ricontrollare dimensione e forma dello spallamento, lunghezza assiale, filetto e appoggio dopo finitura. Conservare il tornito come riferimento geometrico e registrare le caratteristiche da riapprovare. |
Quattro modi per iniziare.
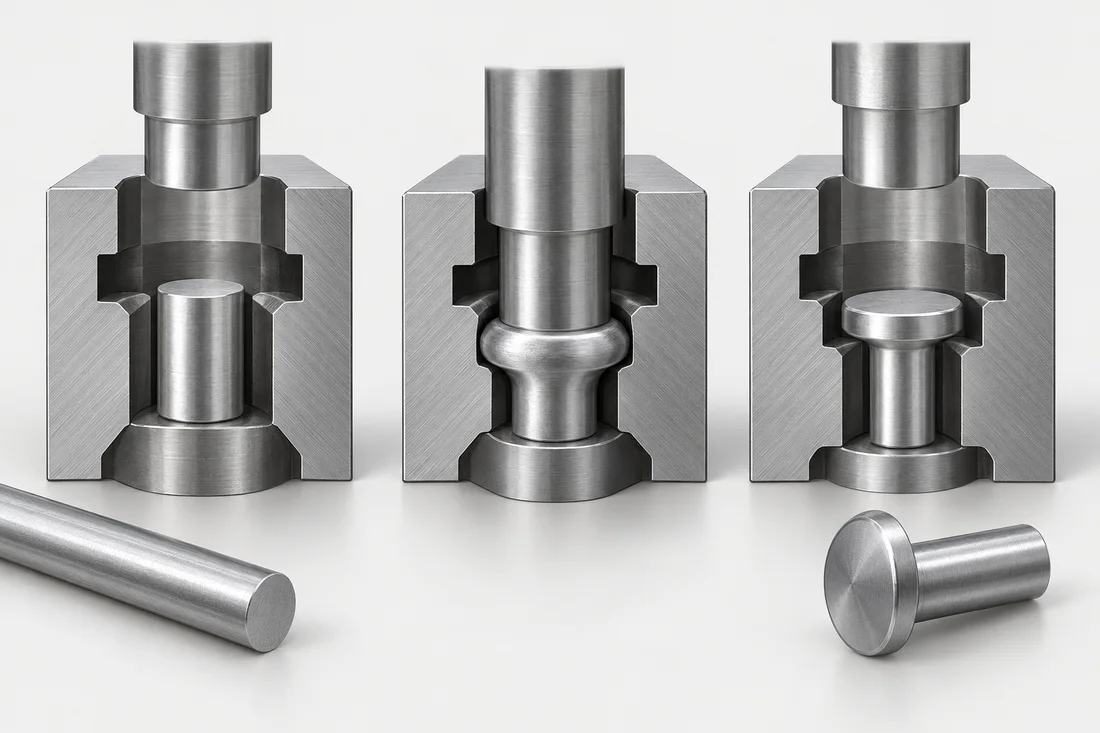
Stampaggio a freddo multistazione ↗
Il filo viene tagliato e formato attraverso una sequenza di matrici. La testa, la flangia e alcune caratteristiche della spalla possono essere integrate in un percorso di produzione ripetibile.
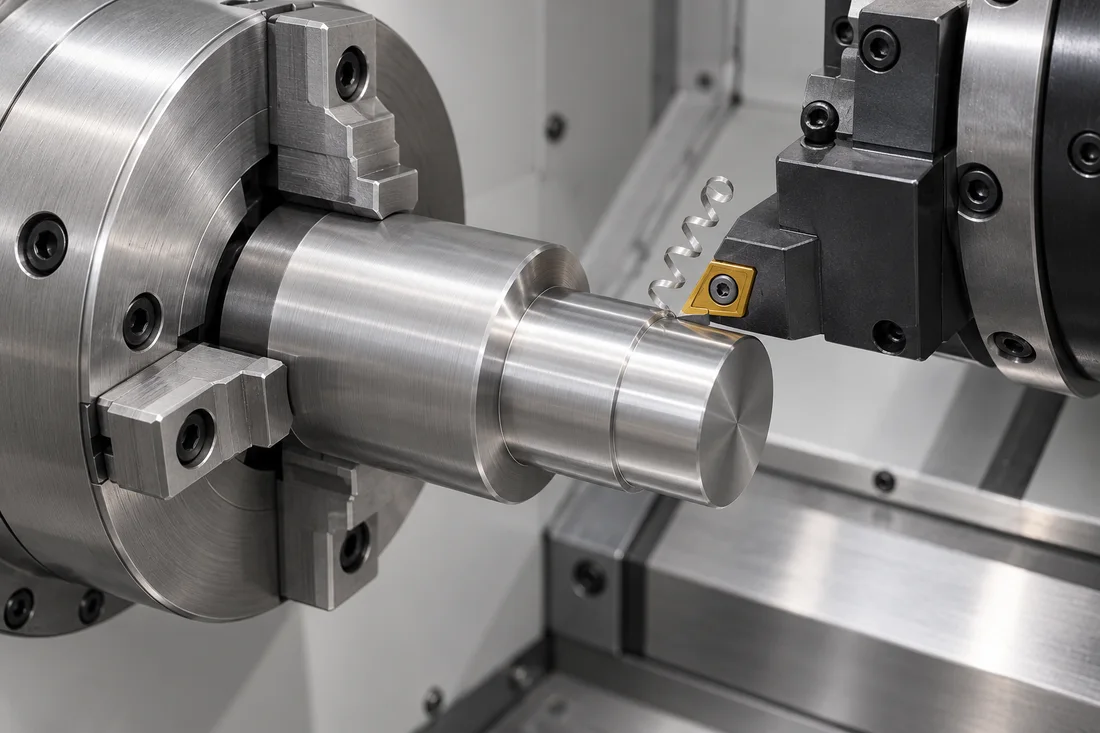
Tornitura a fantina mobile e CNC ↗
Le operazioni di tornitura e tornitura con alimentazione a barra creano fasi, fori e altri dettagli specifici del disegno tecnico con una programmazione flessibile.
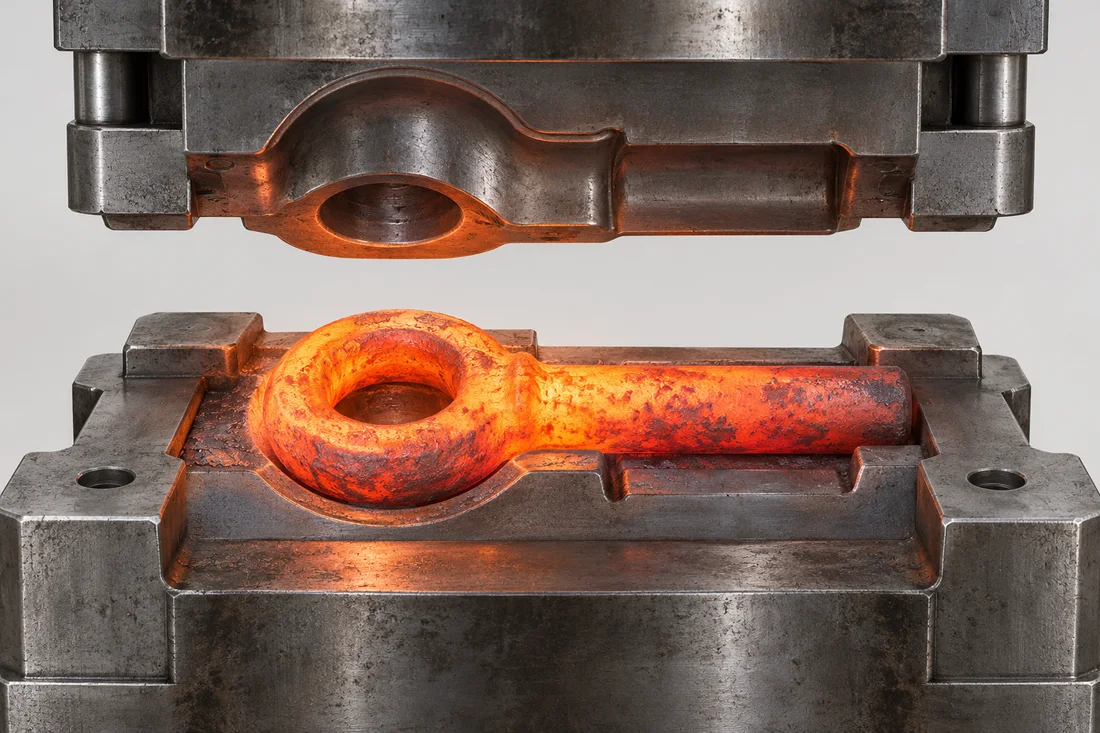
Ricalcatura e forgiatura a caldo ↗
Il materiale riscaldato può essere formato in geometrie più grandi o più pesanti prima che le operazioni di finitura definiscano le interfacce finali.
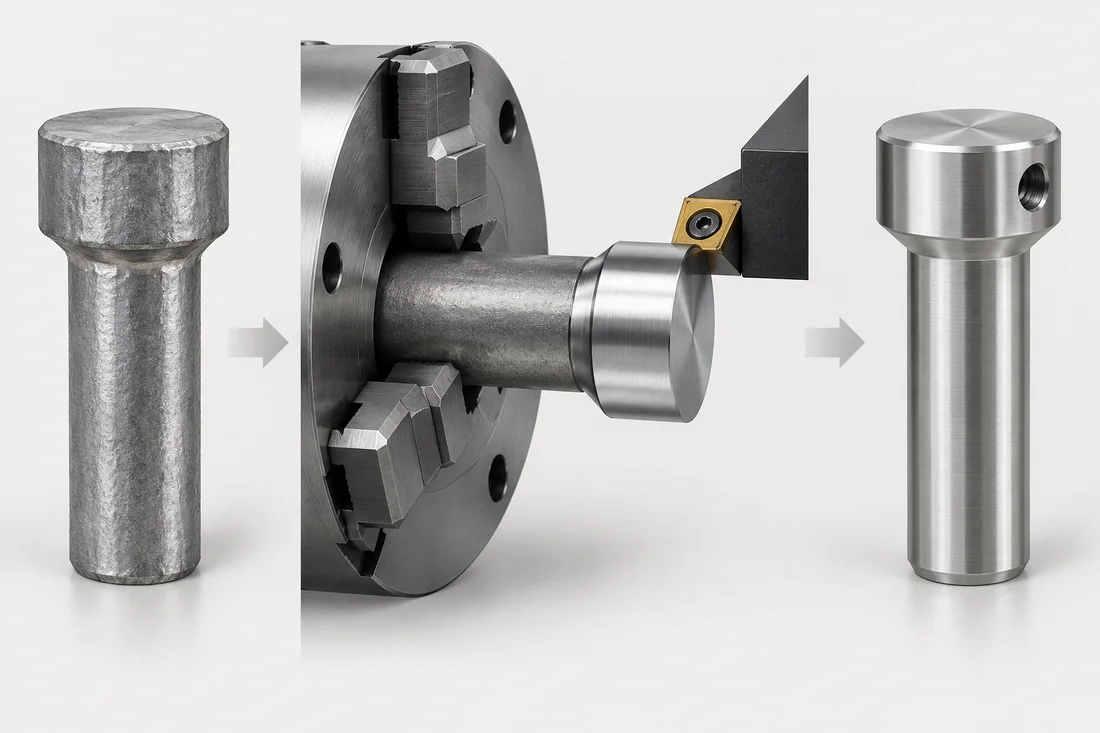
Stampaggio a freddo e lavorazioni meccaniche secondarie ↗
Uno spazio vuoto formato fornisce la forma base; le caratteristiche lavorate selezionate stabiliscono passaggi, facce o fori critici.
*Dove richiesto. La sequenza varia in base al materiale, alla geometria e ai criteri di accettazione; non è un viaggiatore universale.
Le operazioni oltre il vuoto.
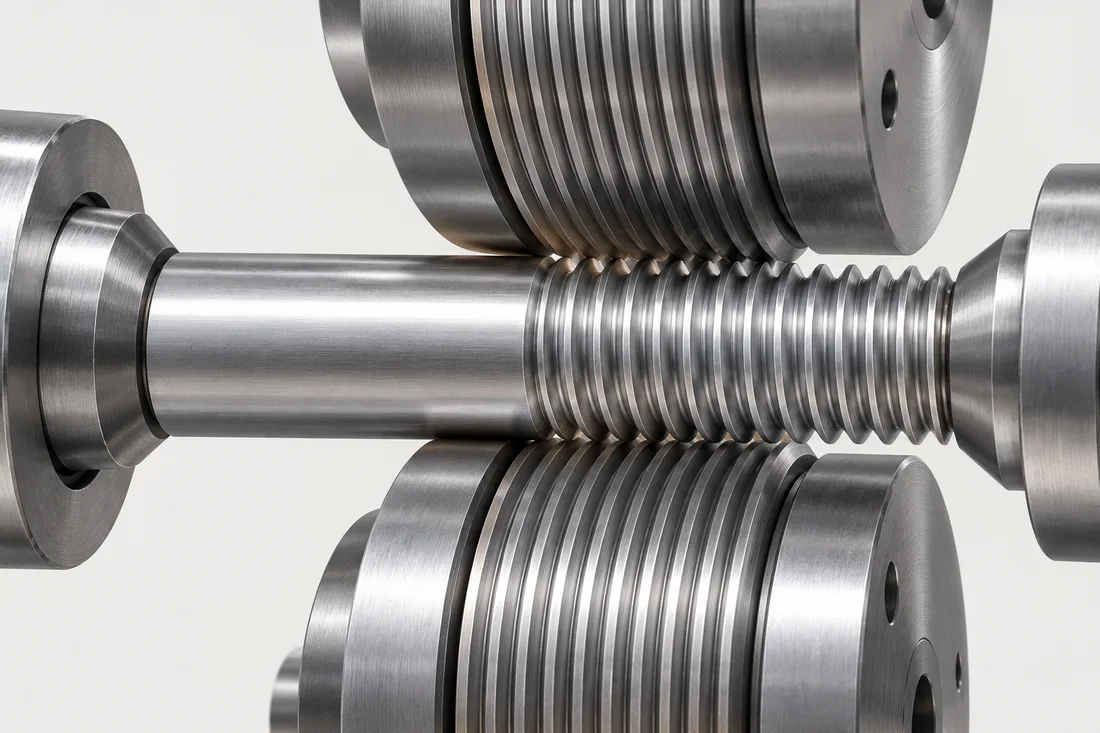
Rullatura, taglio e maschiatura dei filetti ↗
Il profilo della filettatura, il materiale e le condizioni del lotto determinano se il processo di laminazione, taglio, rettifica o maschiatura interna è appropriato.
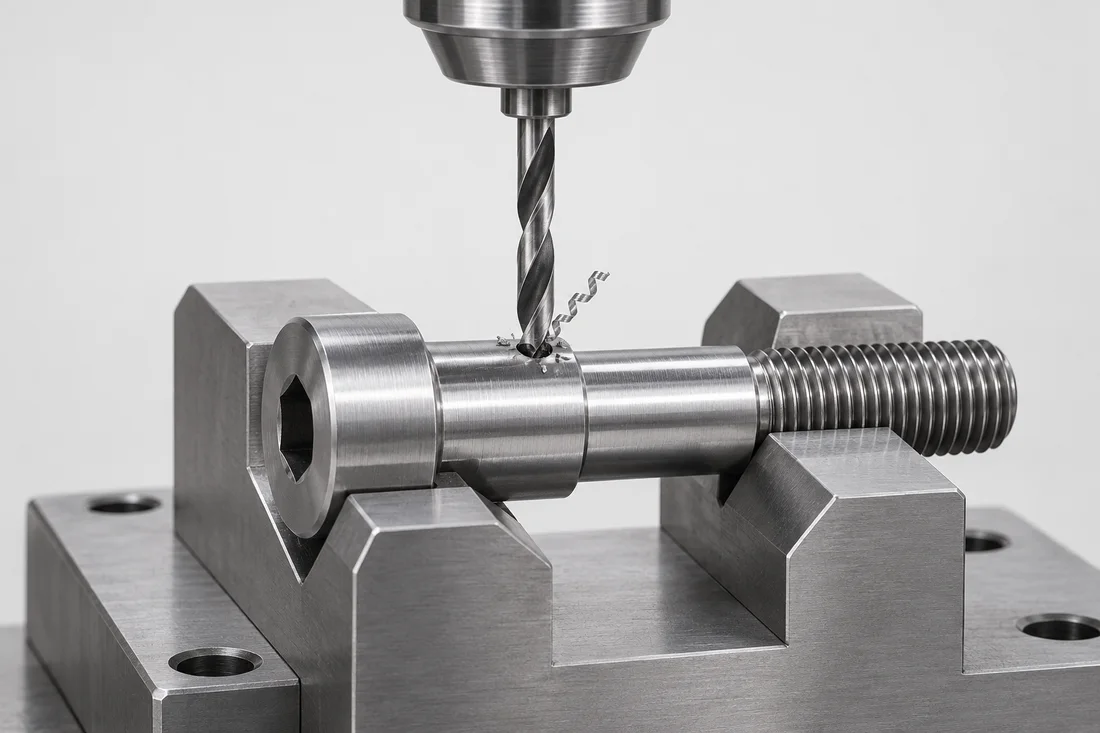
Lavorazioni secondarie e di precisione ↗
Fori locali, parti piatte, scanalature e diametri finiti spesso creano la differenza funzionale in un dispositivo di fissaggio non standard.
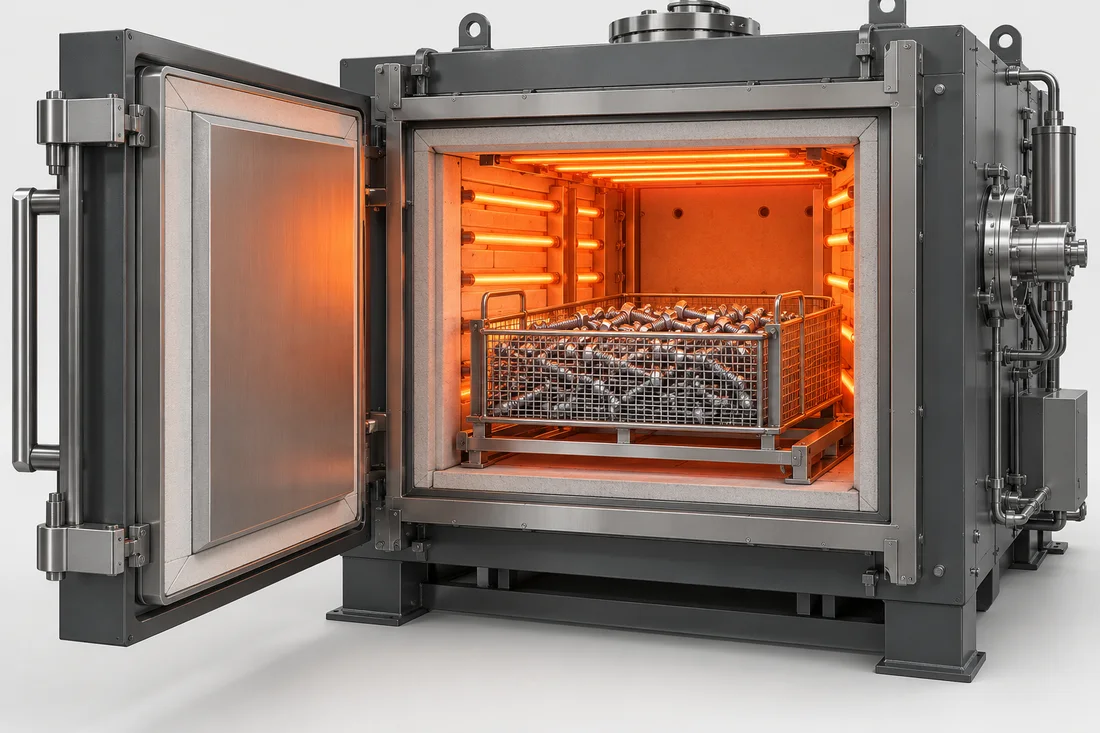
Trattamento termico specifico per il materiale ↗
La selezione del trattamento termico segue la lega, le condizioni richieste e le specifiche di accettazione applicabili. Non è possibile applicare una sequenza a ogni vite.
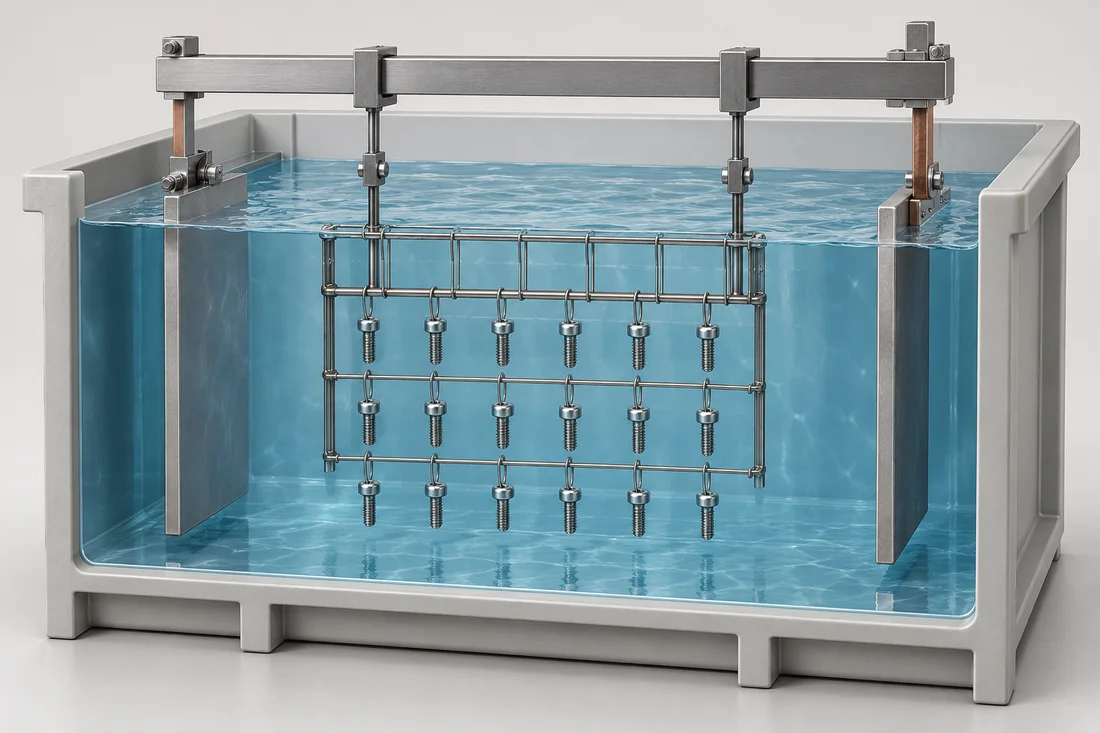
Rivestimenti e trattamenti superficiali ↗
Specificare un sistema di superficie completo: condizioni del substrato, rivestimento, spessore, superfici funzionali e criteri di accettazione.
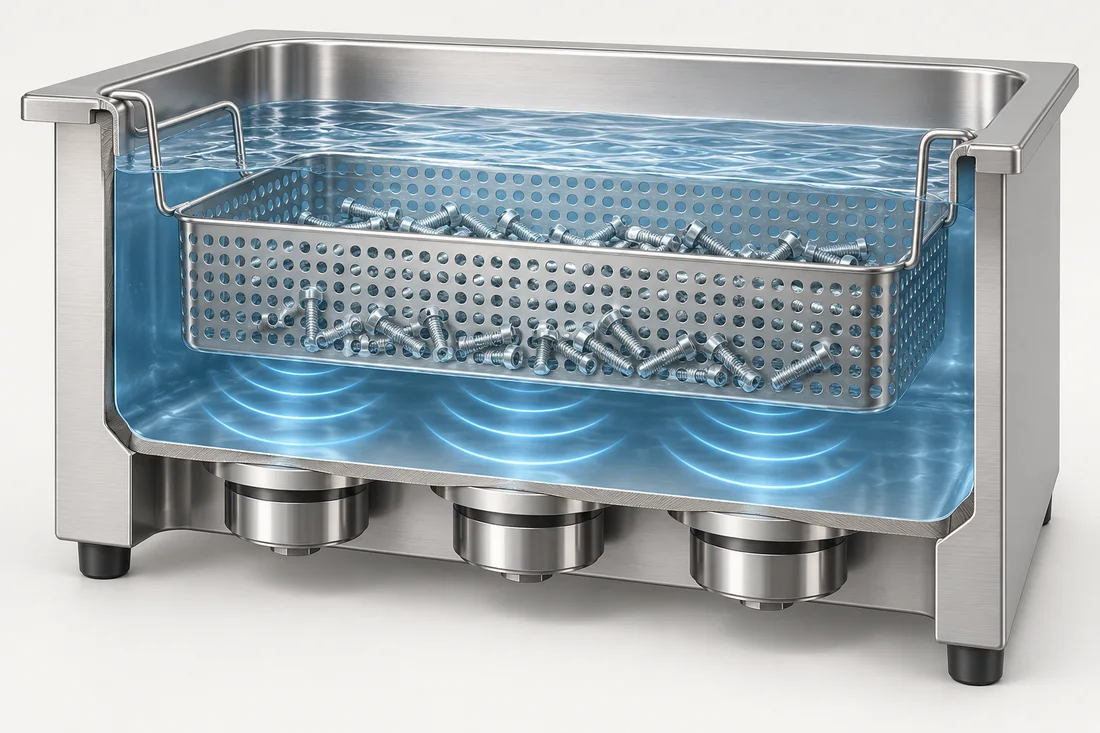
Pulizia, frenatura e preassemblaggio ↗
La pulizia, il controllo delle bave e le caratteristiche preapplicate fanno parte delle specifiche del pezzo finito, non un ripensamento.
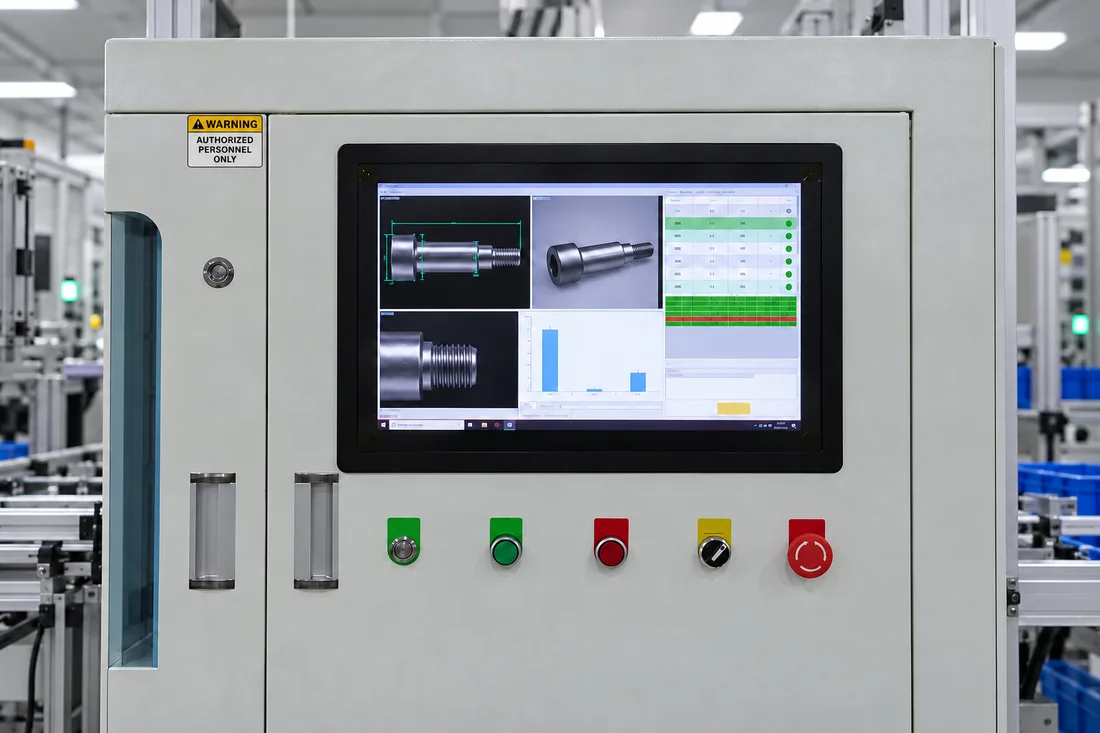
Controllo dimensionale e visione CCD ↗
Controlli ottici senza contatto della lunghezza della vite, del diametro della testa e dei profili a gradini visibili, abbinati ai calibri e alle prove previste dal disegno tecnico.
Citare la catena completa.
Includere qualità del materiale, condizione finale, guida, filettatura, accoppiamenti critici, finitura, pulizia, funzioni di bloccaggio, approvazione del campione e registri di ispezione.
Prepara la tua richiesta di offertaHai un disegno? Valutiamolo insieme.
Invia disegno, quantità e requisiti applicativi al nostro team.