
 ZUFEK
Brief del progetto e confini del sistema
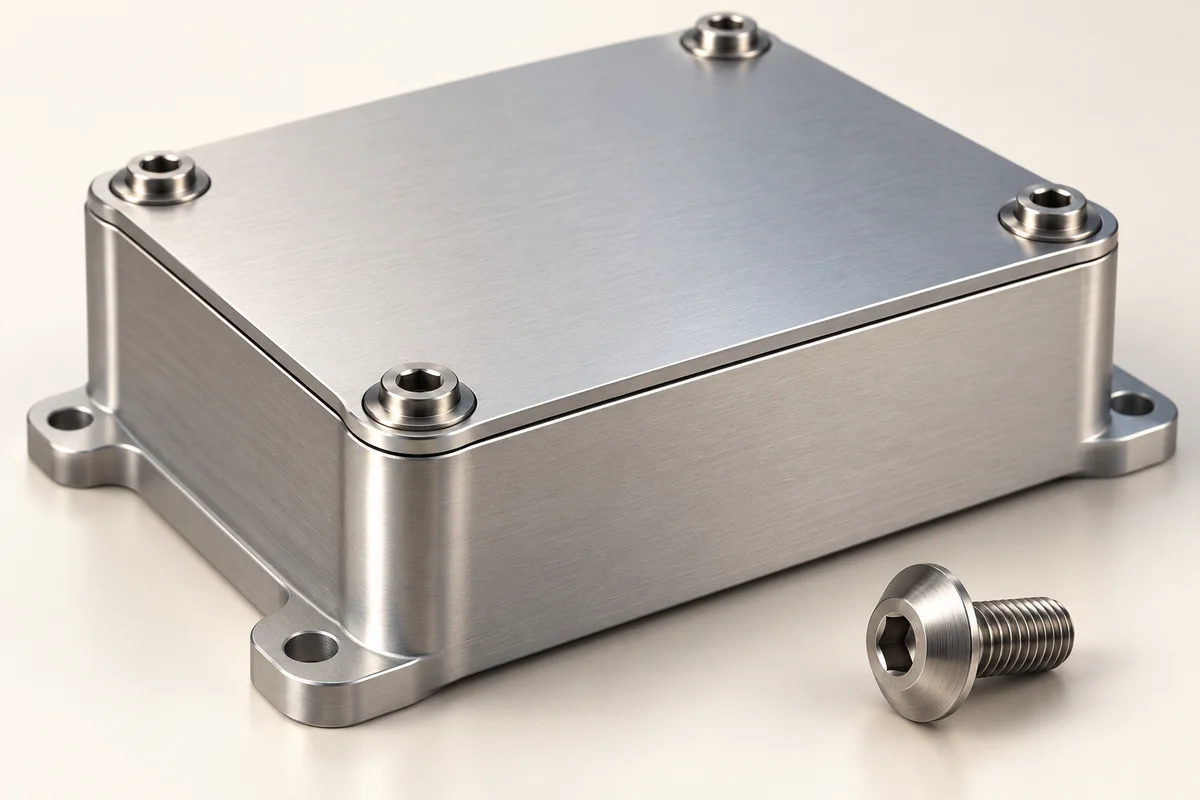
Progetta un concetto di vite personalizzato per un coperchio riparabile del modulo elettronico automobilistico fissato a un alloggiamento filettato. Il ruolo proposto è il mantenimento della copertura e la seduta controllata. In questo studio al dispositivo di fissaggio non viene assegnata una funzione di arresto, contenimento della batteria, collegamento elettrico o tenuta a pressione. Qualsiasi requisito di questo tipo modificherebbe l'ambito della progettazione e dell'approvazione. Lo studio è una proposta di flusso di lavoro ingegneristico, non un resoconto di un progetto Mercedes-Benz, BMW o di altro cliente consegnato.
Ipotesi dell'assemblea da confermare
Presupporre un coperchio con fori definiti, un alloggiamento con sporgenze filettate e spazio limitato attorno alla testa della vite. Il materiale effettivo della copertura, la lega dell'alloggiamento, la profondità della sporgenza, la disposizione delle guarnizioni, l'esposizione esterna e l'accesso per la manutenzione rimangono input da confermare. Nessun diametro della vite, coppia di serraggio o classe di resistenza è svincolata da questi presupposti. Ottenere una sezione attraverso il giunto e la pila di coperture prima di scegliere le dimensioni.
Scegli la struttura di fissaggio
Studiare una vite flangiata integrale per ridurre l'hardware gestito separatamente e fornire un'impronta del cuscinetto definita. Confrontare il diametro della flangia e il raggio sottotesta con il foro del coperchio, la sporgenza e le pareti vicine. Iniziare con una superficie di appoggio piana se l'aspetto o la marcatura della copertura costituiscono un problema; una faccia seghettata richiede una revisione del contatto separata. Una guida speciale è un'opzione solo se è richiesto l'accesso limitato al servizio. Confermare che l'utensile autorizzato possa raggiungere e innestare completamente la rientranza.
Risolvere l'impegno e il fondo
Dimensionare la pila sottotesta e la filettatura utilizzabile rispetto alla sporgenza maschiata. Verificare che la vite sia posizionata sulla superficie di appoggio prevista prima che la punta raggiunga il fondo di un foro cieco. Definire separatamente il thread utilizzabile, l'introduzione e qualsiasi transizione non thread. Se è presente una guarnizione, la sua compressione e i requisiti del morsetto del giunto fanno parte del progetto della custodia; questo studio non afferma che una vite flangiata crea una tenuta.
Confronta le opzioni di materiali e superfici
Confrontare una proposta in acciaio rivestito specificata con una proposta in acciaio inossidabile con qualità e condizioni definite, ove appropriato. Utilizzare per entrambi gli stessi requisiti meccanici, di esposizione e di assemblaggio. Per l'acciaio, selezionare le proprietà finali insieme al trattamento termico e al percorso di rivestimento completo, compresi i controlli del rischio idrogeno, ove applicabile. Per l'acciaio inossidabile, rivedere le proprietà finite richieste, i metalli accoppiati e l'usura. Non scegliere una finitura solo perché un diverso assemblaggio ha superato il test in nebbia salina.
Prototipo e percorso di produzione
Per una geometria iniziale o campioni limitati, rivedere un percorso del campione tornito o altrimenti adatto. Per produzioni ripetute, valutare la deformazione a freddo della testa e della flangia, la fase di generazione della filettatura selezionata e qualsiasi operazione secondaria necessaria per l'azionamento o le caratteristiche locali. Includere nella proposta il trattamento, il rivestimento, la pulizia e l'ispezione finale. Registrare se il percorso del campione differisce dalla produzione e decidere quali caratteristiche o proprietà necessitano di conferma sui campioni del percorso di produzione.
Piano di rischio e validazione
I rischi includono l'interferenza della flangia, la marcatura del coperchio, l'impegno insufficiente, il fondo del foro cieco, l'accesso inadeguato all'utensile, le modifiche di adattamento legate al rivestimento e una condizione di attrito dell'assemblaggio inadeguata. Ispezionare l'involucro della flangia finita e la geometria della testa, misurare la filettatura specificata e controllare l'installazione in parti di accoppiamento rappresentative. Concordare separatamente le prove materiali e superficiali. Qualsiasi valutazione di coppia, carico di serraggio, corrosione o vibrazione richiede un metodo, condizioni e criteri di accettazione definiti; questo studio non fornisce risultati positivi.
Attrezzature, campioni e porte di rilascio
Cancello 1: conferma dei requisiti comuni e della revisione del disegno tecnico. Gate 2: concordare il percorso proposto, gli strumenti una tantum, la quantità di campioni e il piano di accettazione. Il campionamento tipico, inclusa l'attrezzatura, è di circa 10–15 giorni, con la base di pianificazione e le eccezioni confermate nel preventivo. Cancello 3: ispezionare i campioni finiti e provare l'assemblaggio/utensile previsto. Gate 4: approva o rivede il disegno tecnico e il processo prima di rilasciare un ordine di produzione ripetuta. La consegna della produzione viene quotata separatamente.
Controllo e consegna degli ordini ripetuti
Il pacchetto di rilascio deve identificare il disegno tecnico della vite approvato, le condizioni finali/del materiale, le specifiche della superficie, la revisione dell'assieme di accoppiamento, le decisioni sui campioni, l'ambito di ispezione e l'identificazione dell'imballaggio/lotto. Rivalutare le modifiche all'alloggiamento, allo spessore della copertura, al rivestimento o al driver. Un background confermato nella catena di fornitura automobilistica è il contesto aziendale, non la prova che il design della custodia proposto sia approvato dagli OEM.
Ciò che resta aperto
Il cliente deve stabilire i carichi, la temperatura di servizio, l'esposizione, le dimensioni e l'impegno della filettatura, la coppia o altro metodo di controllo dell'assemblaggio, i test richiesti e l'autorità di rilascio. La fattibilità finale e gli impegni indicati seguono tale revisione. Ciò impedisce che un concetto illustrativo venga confuso con un progetto di produzione convalidato.