
 ZUFEK
项目简介和系统边界
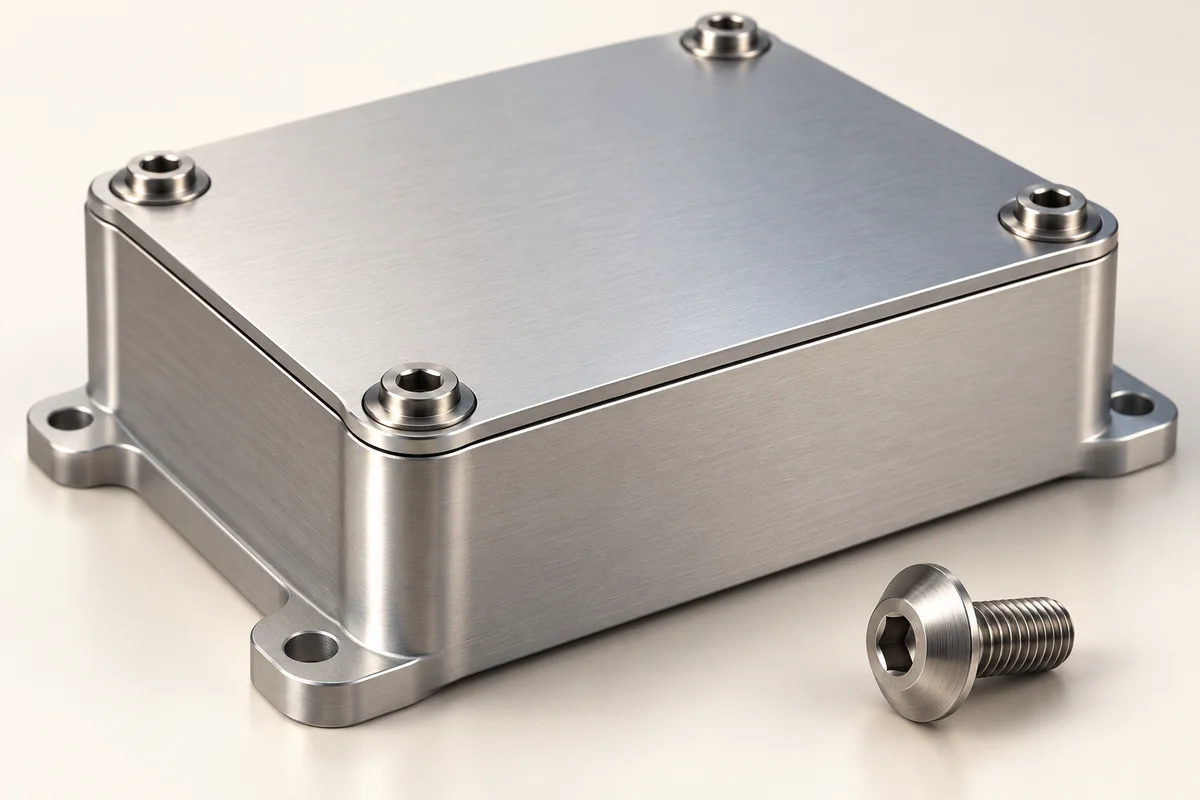
为固定到螺纹外壳的可维修汽车电子模块盖设计定制螺钉概念。提议的作用是掩护保持和控制座位。在本研究中,紧固件未分配碰撞、电池密封、电粘合或压力密封功能。任何此类要求都会改变设计和审批范围。该研究是拟议的工程工作流程,而不是对已交付的梅赛德斯-奔驰、宝马或其他客户项目的描述。
待确认的装配假设
假设盖子具有限定的间隙孔,外壳具有螺纹凸台,螺钉头周围的空间有限。实际的盖板材料、外壳合金、凸台深度、垫圈布置、外部暴露和维修通道仍有待确认。这些假设并未释放螺钉直径、拧紧扭矩或强度等级。在选择尺寸之前,先获取接头和覆盖层的剖面。
选择紧固件结构
研究一体式法兰螺钉,以减少单独处理的硬件并提供明确的轴承足迹。将法兰直径和头下半径与盖孔、凸台和附近的墙壁进行比较。如果关注外观或盖标记,请从滑动轴承面开始;锯齿状面需要单独的接触检查。仅当需要限制服务访问时才可以选择特殊驱动器。确认授权工具可以到达并完全接合凹槽。
解决参与度和触底问题
测量头下堆栈和紧靠攻丝凸台的可用螺纹的尺寸。在尖端到达盲孔底部之前,验证螺钉是否位于预期的轴承表面上。单独定义可用的螺纹、导入和任何无螺纹过渡。如果有垫片,其压缩和接头夹的要求属于外壳设计;这项研究并未声称法兰螺钉可以产生密封。
比较材料和表面选项
在适当的情况下,将指定的涂层钢提案与等级和条件定义的不锈钢提案进行比较。两者采用相同的机械、曝光和装配要求。对于钢,选择最终性能以及热处理和完整的涂层路线,包括适用的氢风险控制。对于不锈钢,请检查所需的成品特性、配合金属和磨损情况。不要仅仅因为不同的组件通过了盐雾测试而选择饰面。
原型及生产路线
对于早期几何形状或有限的样本,请检查转弯或其他合适的样本路线。对于重复生产,评估头部和法兰的冷镦、选定的螺纹生成阶段以及驱动或局部特征所需的任何二次操作。提案中包括处理、涂层、清洁和最终检验。记录样品路线是否与生产路线不同,并确定生产路线样品的哪些功能或属性需要确认。
风险和验证计划
风险包括法兰干涉、盖印记、接合不足、盲孔触底、工具接近不足、涂层相关的配合变化以及不合适的装配摩擦条件。检查成品法兰封套和头部几何形状,测量指定螺纹并检查代表性配合零件中的安装。分别同意材料和表面证据。任何扭矩、夹紧负载、腐蚀或振动评估都需要明确的方法、条件和验收标准;这项研究未提供通过结果。
工具、样品和释放门
1门:确认接头要求及工程图修改。门2:同意拟定路线、一次性工装、样品数量和验收计划。包括工具在内的典型抽样大约需要10–15天,并在报价中确认时间表基础和例外情况。门3:检查成品样品并试用预期的组件/工具。门4:下达重复生产订单前批准或修改工程图纸和工艺。生产交货单独报价。
重复订单控制和切换
发布包应标明批准的螺杆工程图纸、材料/最终条件、表面规格、配合装配修订、样品决定、检验范围和包装/批次标识。重新评估外壳、覆盖层厚度、涂层或驱动器的变化。已确认的汽车供应链背景是公司背景,而不是表明所提议的外壳设计已获得 OEM 批准的证据。
什么仍然开放
客户必须确定负载、工作温度、暴露、螺纹尺寸和啮合、扭矩或其他装配控制方法、所需的测试和发布权限。最终可行性和引用的承诺将在审查后公布。这可以防止说明性概念被误认为是经过验证的生产设计。