

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
进程/螺纹生成

搓丝、滚丝、车牙与攻丝

螺纹牙形、材料和批量条件决定是否适合滚压、切削、磨削或内攻丝工艺。

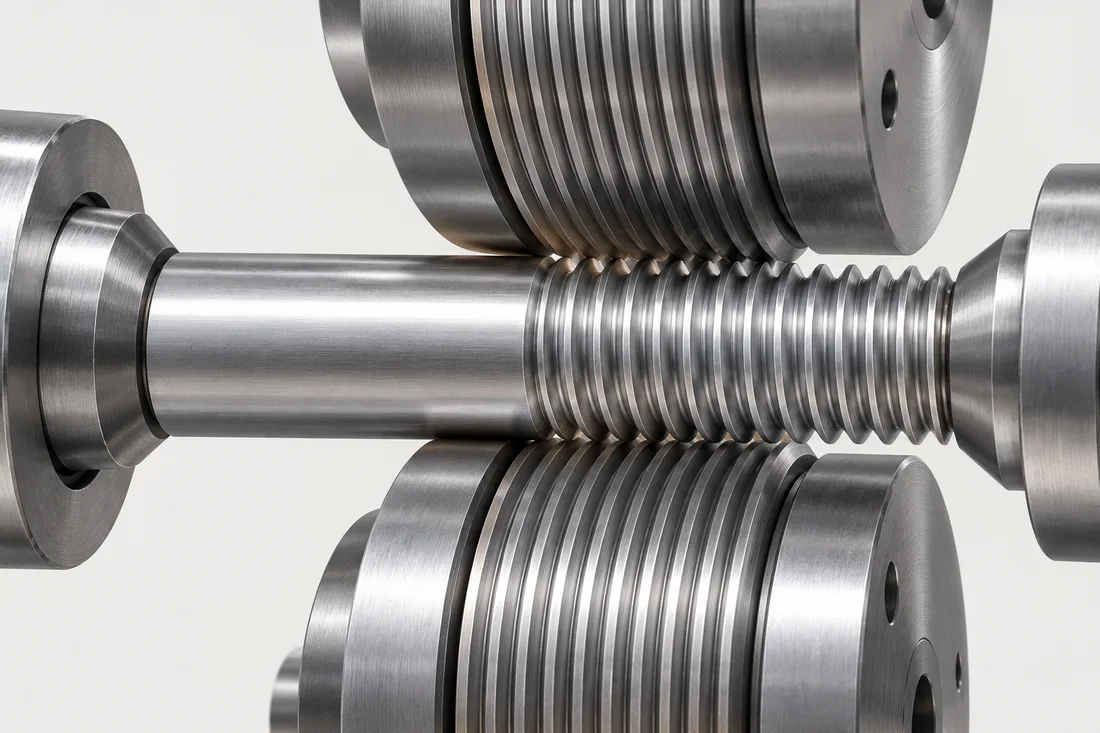
外螺纹滚压示意图,工件支撑在沟槽模具之间
搓丝、滚丝、车牙与攻丝

平模和圆筒模轧制

外螺纹是通过位移形成的。合适的材料条件、毛坯直径和刀具几何形状至关重要。机器能力设定实际尺寸范围;无通用 M0.8–M12 限制适用。

单点切割和特殊型材

在刀具和通道允许的情况下,车削可以加工指定的螺距、锥度和特殊轮廓。 NPT、MJ 和其他指定螺纹需要适用的完整规格,而不是近似轮廓。

内切和成型攻丝

切削攻丝去除材料;成型攻丝取代了足够延展性的材料,并且需要正确的预孔。这两种方法在每个等级和几何形状上都不是普遍更强的。

验收和顺序

定义名称、等级、可用长度、跳动和计量。在适当的条件下,滚动可以改善疲劳行为,但不能保证毛毯强度。检查螺纹是否发生在热处理之前或之后。
准备完整的规格

使用 询价清单,评估 材料 并包括所需的 检查和记录.

审图示例

螺纹规合格,不代表有效旋合长度足够

以下为审图示例。实际工艺、尺寸及验收要求需按具体零件确认。

工艺选择看什么
短细牙靠近定位肩轴时,要区分完整牙型的有效长度、导入段与不完整退尾段。画清配合孔深及入口倒角,确认肩轴能先贴合,而不是螺丝先顶到底或卡在不完整牙上。
哪些因素影响报价
提供完整牙型、螺距、公差等级、旋向和最终供货状态。滚压要评审坯料尺寸、延展性与模具退尾;切削则要评估退刀空间和节拍。比价时把涂层余量和专用量规一并计入。
样品如何验收
按约定用螺纹通止规检验最终状态,另行检查有效牙长和退尾段。贴合是关键要求时,用批准的配合件试装。仅凭螺纹环规合格,不能判断实际旋合长度或是否可靠贴合。

相关紧固件系列

相关技术指南

继续完成整个过程

流程决策和发布矩阵

在技术审查期间解决这些问题。每行标识一个决策或证据要求;它并不意味着通用流程限制或内部设备索赔。

决定所需输入发布问题
螺纹定义指定轮廓、直径、节距、旋向、等级和可用长度标注是否完全标识了配合接口?
方法选择检查滚压/成型、切割或攻丝的几何形状和材料哪种方法符合实际情况和最终要求?
过渡和结束显示浮雕、引入线、盲端和相邻肩部配合部件能否就位并获得所需的啮合?
最终验收同意规格、定制轮廓方法和涂层余量验收是否在提供的条件中定义,而不是仅在完成之前定义?
加工后的效果

看清加工后的结构与表面

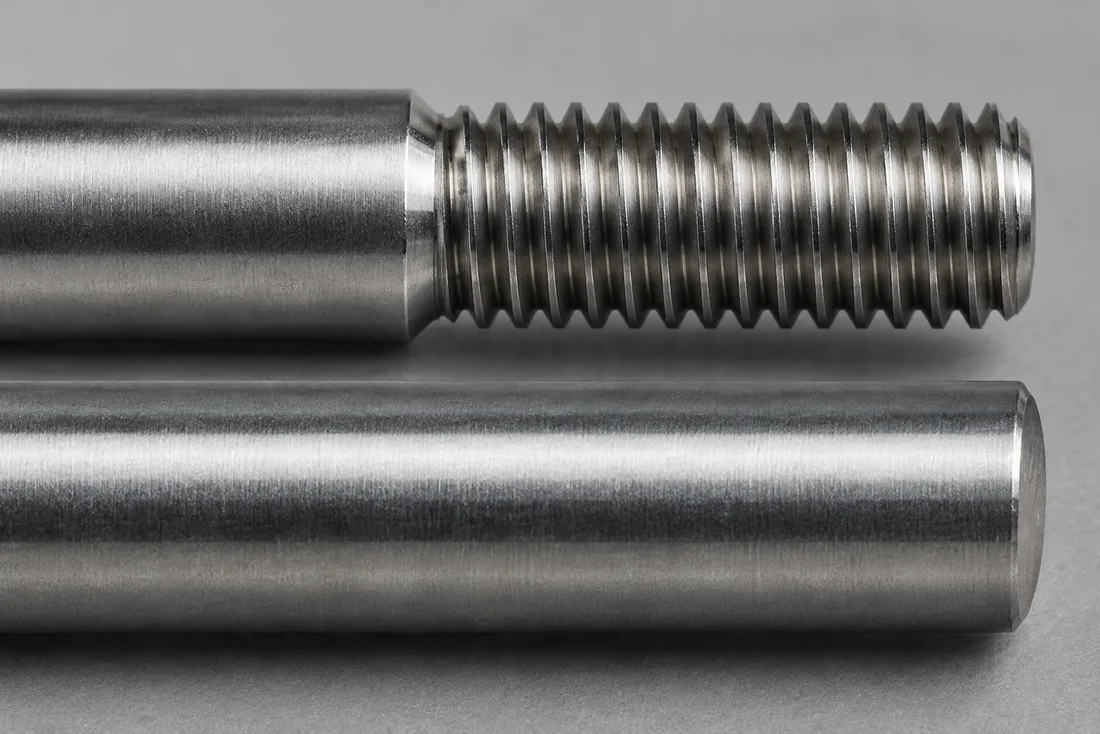
图片用于说明零件结构及表面外观。材料性能、涂层性能和成品是否合格,仍需按照约定的检测方法确认。

螺纹加工后的牙形
工艺效果参考;最终结构、性能及验收要求以确认图纸为准。

用于螺纹滚压、切削和攻丝的输入和输出

流程审查从细牙和超细牙螺丝、特殊和复合螺纹牙形、定制双头螺柱、定制紧定螺丝和平头螺丝以及实际工程图开始,而不是通用设备清单。确定进货或零件的状况以及在此阶段必须保持控制的尺寸。

使用上述工艺主题来解决平模和圆柱模滚压问题;单点切割和特殊型材;内切和成型攻丝;接受和顺序。在订单规格中记录所选的要求。过程名称并不确定最终的公差、性能等级或检查范围。

协调下一步操作

下一次审查可能涉及特定材料热处理或 CCD 视觉和尺寸检查。检查哪些表面用于定位零件,下一个操作是否改变尺寸以及在哪个阶段测量最终验收。如果无法在组装或完成后检查需求,请同意进行中间检查和最终验证。

对于涉及模具的样品,典型的交货时间约为10–15天,具体取决于工程图纸审查以及材料、精加工和检验范围的确认。完整的路线决定了确认的时间表;持续时间并不是对每个单独进程的承诺。

连接规范主题

从零件结构延伸到材料、工艺与验收

可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。

开始沟通您的需求

讨论工程图背后的路线。

请提供图纸、数量及使用要求,我们会结合实际需求评估。

获取报价
获取报价 ↗发送邮件

选择此网站如何使用可选存储。您可以随时更改您的选择。

您的偏好将在此浏览器中保存 180 天。您可随时更改选择或撤回同意。撤回后,可选统计将停止,浏览器中保存的来源信息也会清除。网站访问记录单独管理;如需行使隐私权利,请与我们联系。

阅读 cookie 政策