
 ZUFEK
材料与验收要求
可按图讨论碳钢、10B21、SUS304/316、铝、铜/黄铜及钛合金方案。具体适用性需结合零件结构、材料牌号和加工工艺评估。
请明确材料交付状态、表面处理、关键尺寸和所需检验记录。产品名称本身不能证明零件已达到某个载荷、压力或性能等级。
结合零件结构选择加工工艺
以上工艺供技术评审时比较,实际加工顺序需结合确认图纸、数量和材料确定。
相关产品结构
行业应用
相关技术文章
空心螺钉:通道和验证矩阵
这张表用于准备技术评审。具体数值和验收方法按实际零件约定,表中列的是需要明确的项目,并非已承诺的加工范围。
| 配合部位 | 需要明确的要求 | 检测与验收方法 |
|---|---|---|
| 轴向通道 | 直径、深度、入口和出口几何形状 | 就通道和深度进行合适的孔检查 |
| 残墙 | 孔位置紧靠螺纹根部和外台阶 | 检查剖面与基准关系;仅外径是不够的 |
| 跨孔交叉 | 孔位、内孔毛刺和清洗要求 | 明确可检查的部位、检查方式及边缘验收要求 |
| 功能需求 | 电缆间隙或规定的流体测试条件 | 试用配套电缆或执行单独指定的测试 |
常见技术问题
CCD 可以检查整个孔吗?
外部轮廓检查无法确定完整的内部通道。孔的几何形状和内部边缘需要适当的补充检查。
空心螺钉有额定压力吗?
通孔不会产生压力等级。必须针对应用指定材料、密封设计、使用条件和所需的验证。
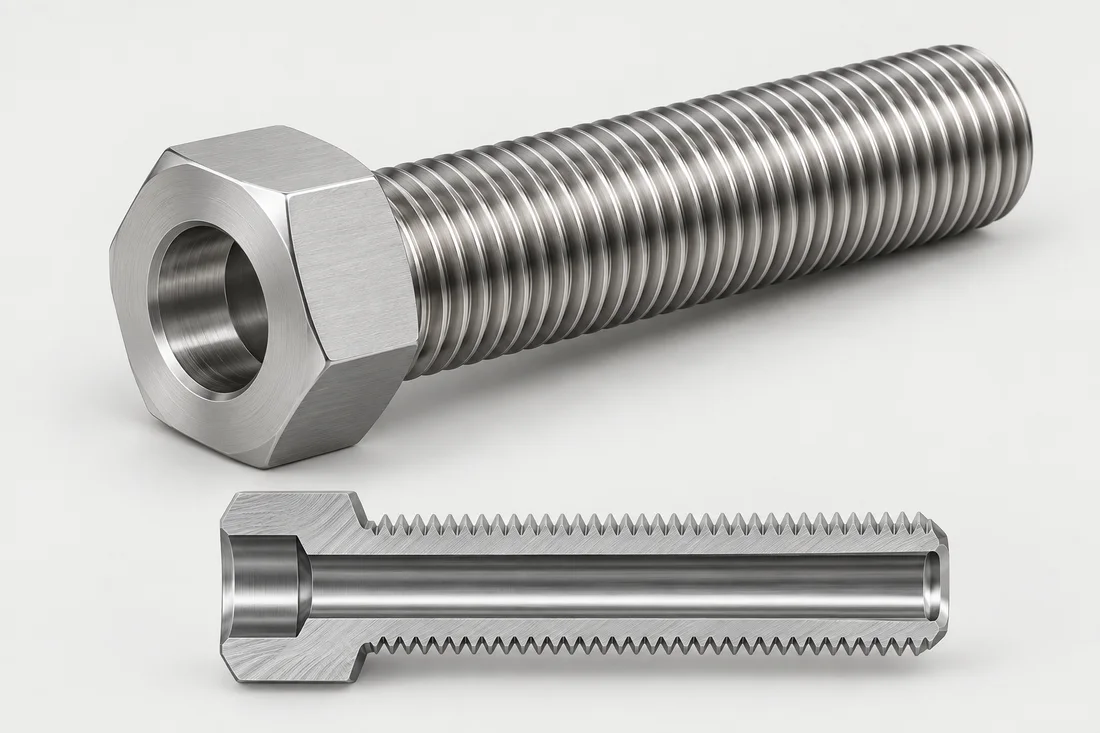
最薄的剩余壁厚、藏在孔内的毛刺,都要看得到
用剖视图把孔道与外部结构联系起来。最薄截面可能出现在螺纹牙底或交叉孔附近,不能只看最大外径处的壁厚。
- 螺纹牙底到内孔:结合实际牙型和孔的位置,明确需要保留的截面。
- 孔道交汇处:明确内部边缘、毛刺要求,以及可实际执行的去毛刺和复检方式。
- 最终孔道:在装配后难以进入内部之前,确认通孔净空、入口出口边缘状态和清洗要求。
外部 CCD 筛选可用于可见轮廓,无法进入或成像的内部特征应另选合适方法。再结合下方用途矩阵,分别确认走线、流通和密封的要求。
中空螺丝不仅要确定外形,还要明确孔道用途
走线孔、气流通道和承压连接即使外形相同,验收项目也不一样。应说明孔内通过什么,以及哪些表面承担密封或定位作用。
| 应用场景 | 需要明确的要求 | 对应检查项目 |
|---|---|---|
| 线束或管路穿过 | 最小通孔尺寸、进出口边缘状态,以及装配后的实际通行路径。 | 用适用的量规或代表性实物检查通行情况,并检查两端及交叉孔处是否有可能划伤线束或管路的毛刺。 |
| 流体通道 | 孔径、孔长、交叉孔、清洁度,以及需要约定的流量要求。 | 检查能够测量的内孔尺寸;有清洁度或流量要求时,另行约定相应试验。 |
| 密封连接 | 介质、压力与温度条件、密封部位,以及批准的试验要求。 | 分别验证密封结构和规定试验;仅有通孔或相机图像不能证明其适用于承压工况。 |
需要核对螺纹牙底和交叉孔处的最小剩余壁厚,并在后续工序遮挡检查位置之前安排去毛刺和复检。内孔表面应约定可进入的检查方式;外轮廓 CCD 检测不能替代完整的内孔检查。
衔接内孔精加工、清洗和检验技术评审并确认要求后,含模具的打样周期通常约为 10–15 天。起算时间、样品验收和批量交付安排应在报价中确认。
连接规范主题
从零件结构延伸到材料、工艺与验收
可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。
开始沟通您的需求
获取报价 发送空心通孔螺丝的详细信息。
请提供图纸、数量及使用要求,我们会结合实际需求评估。