

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
工艺/功能特点

二次加工与精密加工

局部孔、平面、凹槽和成品直径通常会在非标准紧固件中产生功能差异。

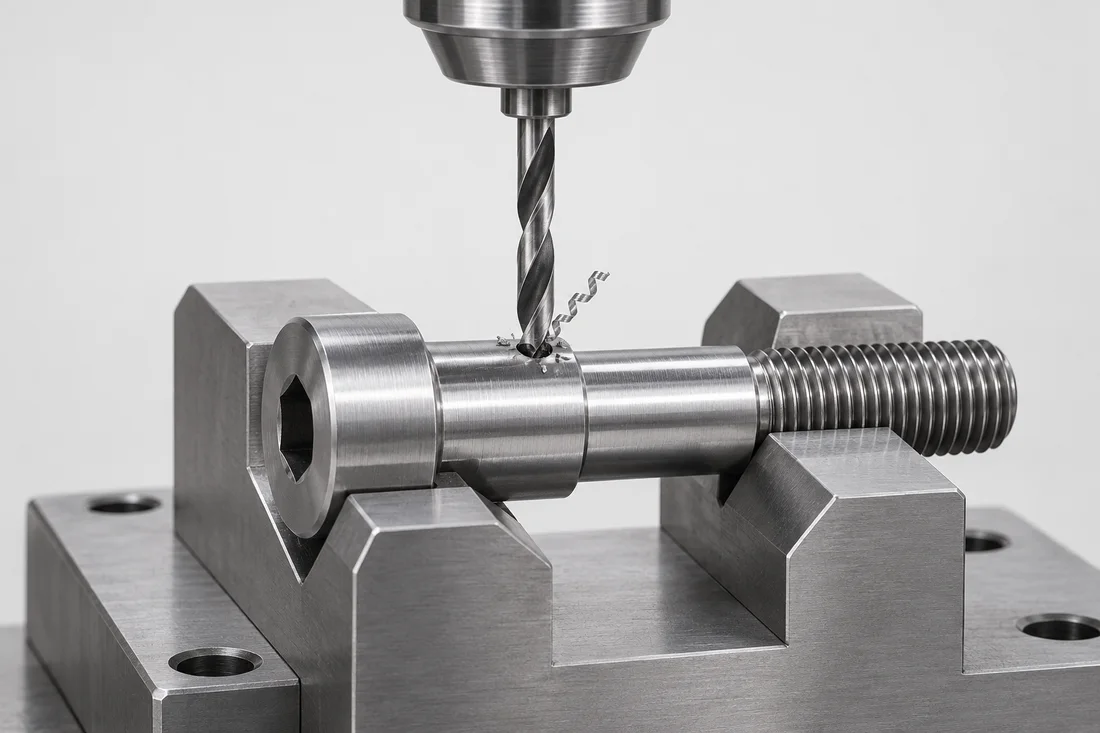
径向钻孔图示,其中带台阶螺丝支撑在 V 形块中
二次加工与精密加工

钻孔、铰孔和铣削

轴向孔、径向孔、销孔、平面、方形、驱动凹槽和局部槽。定义位置、边缘中断、孔出口和通道。

滚花、凹槽和尖端加工

直形或菱形滚花、弹性挡圈凹槽、螺纹释放槽、油槽、尖端切口和受控端部形状。可以形成一些特征;其他的是机械加工的。

偏心、倾斜和冲压操作

偏置车削、斜面、底切、铆接和受控压接需要明确的设置和检查计划。

磨削和专业路线

外部磨削、无心磨削或螺纹磨削可满足特定的尺寸、表面和形状要求。 g6 或 h7 轴公差并不要求在所有情况下都进行无心磨削。仅当几何形状和经济性证明合理时,才会对线切割和激光操作进行审查。
准备完整的规格

使用 询价清单,评估 材料 并包括所需的 检查和记录.

审图示例

交叉孔去毛刺:别只检查外侧入口

以下为审图示例。实际工艺、尺寸及验收要求需按具体零件确认。

工艺选择看什么
径向销孔或进料孔可能与轴向孔相交。按功能面或轴线标注位置,将内侧相贯边缘与看得见的外侧入口分别标识,同时规定允许的倒钝范围与有效通道间隙。
哪些因素影响报价
评审去毛刺工具能否到达内侧边缘,同时不扩大通道或划伤密封面。装夹、工具可达性、专用去毛刺和单独检测的成本,有时会超过钻孔本身。
样品如何验收
约定能实际观察或评价内侧相贯处的方法,例如有观察通道的光学检查,或在适用时剖切首件。量产如何检查需要另行约定。外孔口干净、孔径合格,并不代表内侧毛刺符合要求。

相关紧固件系列

相关技术指南

继续完成整个过程

流程决策和发布矩阵

在技术审查期间解决这些问题。每行标识一个决策或证据要求;它并不意味着通用流程限制或内部设备索赔。

决定所需输入发布问题
位置与方向控制根据功能基准定义孔、平面、槽或台阶位置/方向是否与特征尺寸分开指定?
访问和边缘显示孔出口、交叉点和允许的边缘断裂可以触及并检查内部毛刺吗?
精加工操作注明最终状态的尺寸、形状和表面要求磨削或专业操作是否符合要求?
工艺地点识别早期操作后用于固定的表面该设置能否保留所需的几何形状而不损坏零件?
加工后的效果

看清加工后的结构与表面

图片用于说明零件结构及表面外观。材料性能、涂层性能和成品是否合格,仍需按照约定的检测方法确认。

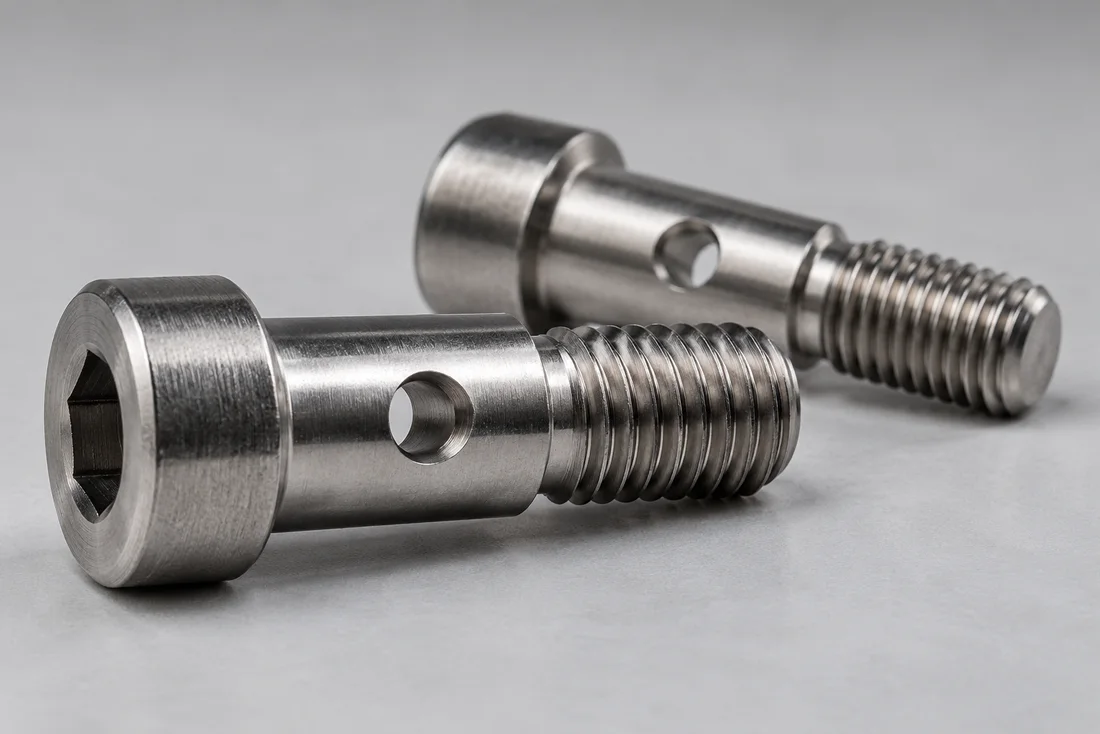
二次钻孔后的横向孔
工艺效果参考;最终结构、性能及验收要求以确认图纸为准。

用于二次和精密运算的输入和输出

流程审查从空心和通孔螺钉、滚花拇指和调节螺钉、偏心和斜头螺钉、十字钻孔和头孔螺钉以及实际工程图开始,而不是通用设备清单。确定进货或零件的状况以及在此阶段必须保持控制的尺寸。

使用上述工艺主题解决钻孔、铰孔和铣削问题;滚花、凹槽和尖端加工;偏心、倾斜和冲压操作;磨削和专业路线。在订单规格中记录所选的要求。过程名称并不确定最终的公差、性能等级或检查范围。

协调下一步操作

下一次审查可能涉及清洁、锁定和组装或 CCD 视觉和尺寸检查。检查哪些表面用于定位零件,下一个操作是否改变尺寸以及在哪个阶段测量最终验收。如果无法在组装或完成后检查需求,请同意进行中间检查和最终验证。

对于涉及模具的样品,典型的交货时间约为10–15天,具体取决于工程图纸审查以及材料、精加工和检验范围的确认。完整的路线决定了确认的时间表;持续时间并不是对每个单独进程的承诺。

连接规范主题

从零件结构延伸到材料、工艺与验收

可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。

开始沟通您的需求

讨论工程图背后的路线。

请提供图纸、数量及使用要求,我们会结合实际需求评估。

获取报价
获取报价 ↗发送邮件

选择此网站如何使用可选存储。您可以随时更改您的选择。

您的偏好将在此浏览器中保存 180 天。您可随时更改选择或撤回同意。撤回后,可选统计将停止,浏览器中保存的来源信息也会清除。网站访问记录单独管理;如需行使隐私权利,请与我们联系。

阅读 cookie 政策