
 ZUFEK
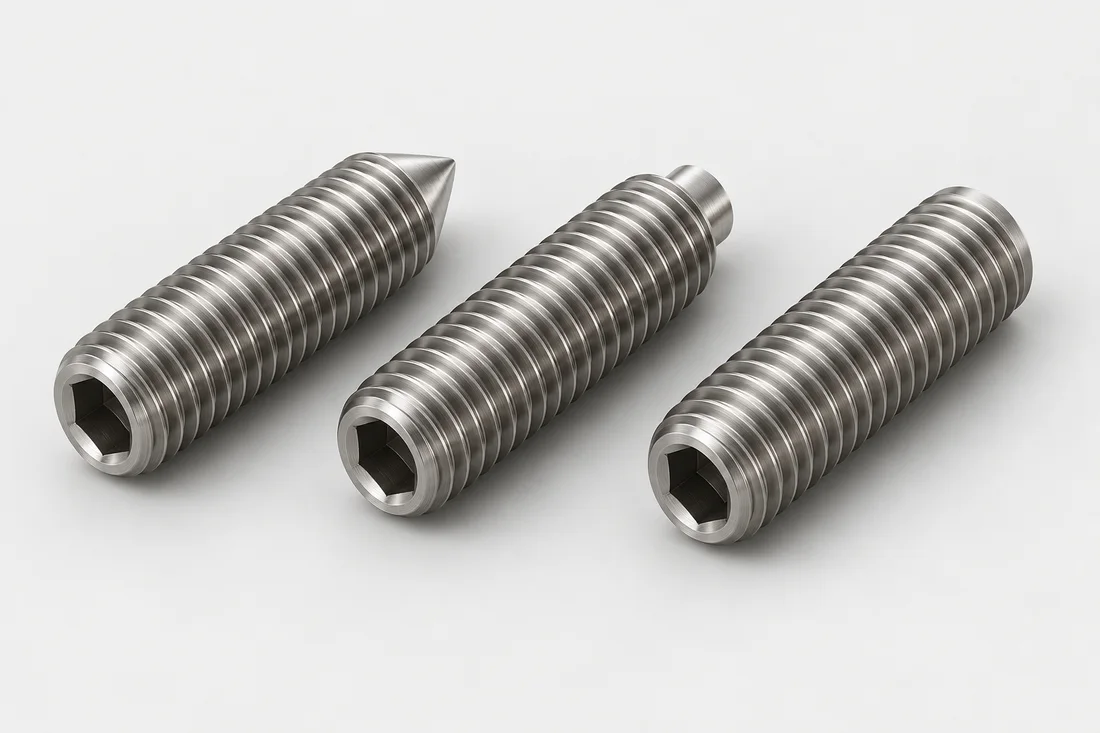
根据接触面选择端部
锥端、凹端、平端和圆柱端适用于不同的接触方式。圆柱端用于定位时,需给出配套凹孔;需要咬入轴表面的端部,则可能留下其他场合不允许的压痕。先说明螺丝用于定位、顶紧还是限位,并提供接触面,再选择端部结构。
把旋合长度和工具空间标清楚
紧定螺丝装好后,可以低于配合件表面,也可能伸出表面。图纸应给出安装位置、工具进入深度和所需有效旋合长度。如果实际旋合长度没有增加,单纯加长螺丝并不必然提高连接能力。内孔槽型、材料状态及被攻牙零件也要一起评估。
轴类固定与微调限位分别验收
用于固定轴的紧定螺丝,与用作精密定位止挡的紧定螺丝,验收重点不同。后者需要明确接触端、调节行程和锁定方式;前者则应由设计方给出整套连接的功能要求,不能只根据螺丝尺寸推定固定力。
检查真正决定功能的部位
需验证螺纹、端部形状、总长和指定的材料状态。外轮廓视觉检测本身不能证明内孔槽型或装配后的固定效果。增加特殊尾端、侧孔或偏心结构时,应注明这些特征与螺纹轴线的关系,并约定相应检测方式。
报价前确认加工方案
对于定制紧定螺钉和无头紧定螺丝,请根据工程图纸和数量检查走心式和数控车削、螺纹滚压、切割和攻丝、特定材料的热处理。确定哪些特征可以以初始形状生成,哪些特征需要单独的设置。功能肩部、孔、驱动器或螺纹的改变可能会改变建议的路线以及检查工作。
工程图纸审查应解决提示选项;螺纹选项;附加功能。保持材料状况和精加工余量符合这些要求。在将样品与原始组件进行比较之前,定义关键特征的验收条件并批准任何建议的尺寸变更。
从图纸评审到样品确认
说明尖端几何形状、配合表面、驱动力和预期功能。夹紧性能取决于完整的装配。确定工程图纸修改、原型数量和预期重复需求。如果第一部分基于现有样本,则分别确认材料和隐藏特征,而不是从外观推断它们。
含模具的打样周期通常约为10–15天,具体在图纸审核并确认样品要求后约定。材料供应、特殊处理和检测要求可能影响交期,报价中应说明起算时间。样品批准和批量交货是两个不同阶段。