 ZUFEK
功能尺寸链
显示定位每个组件的表面以及控制夹具的轴向距离。

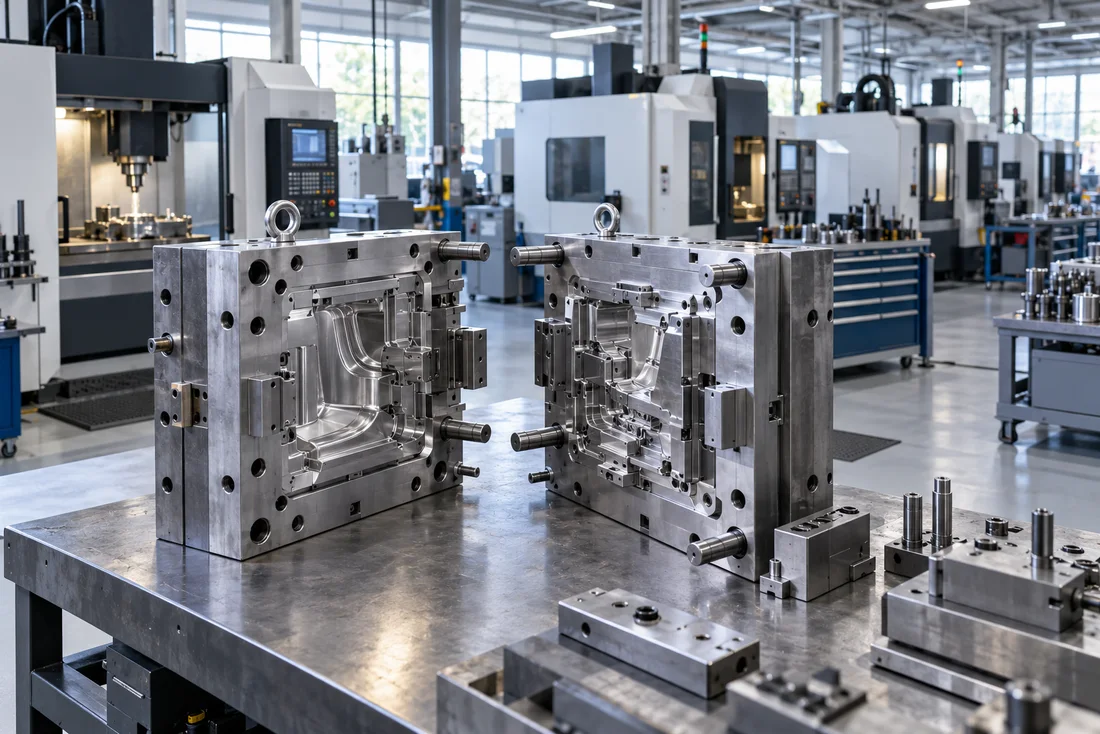
显示定位每个组件的表面以及控制夹具的轴向距离。
指定实际功能的材料条件、接触端和表面要求。
包括调整范围、扳手通道和任何重复组装要求。
治具既要有明确的工件定位基准,也要留出装入和取出的空间。图纸应说明哪个螺丝表面决定基准、哪个接触部位可能磨损,以及哪个结构只负责夹紧。
| 装配功能 | 结合配合件明确的要求 | 验收及后续评审 |
|---|---|---|
| 定位可拆卸治具组件 | 明确起作用的台阶或肩轴、配合孔和落座面。功能台阶应从约定基准标注,避免把互不相关的长度逐段累加。 多台阶螺丝 | 检查成品定位面与配合状态,并按规定基准位置试验拆卸和重新安装。 二次加工与精密加工 |
| 设定可调工件止挡 | 规定接触端或垫块、调节行程、锁定方式及工件允许的压痕,并注明可替换的接触件。 非标紧定螺丝/机米螺丝 | 记录约定调节过程前后的止挡位置和接触状态,将位置重复性与可见磨损分开判断。 材料专用热处理 |
| 通过机台或治具槽夹紧 | 提供真实槽截面、头部容纳空间、装入路径和承压范围,规定有效旋合及被夹紧的叠层。 非标T型槽螺栓 | 在实际槽内检查能否装入、头部落座和防转,确认头部压在规定承压面上,而非先在其他位置顶住。 二次加工与精密加工 |
将替换垫块的厚度、接触形状和材料状态与已批准的工装设定比较。即便螺丝位置没动,新垫块也可能改变工件基准。应重新建立基准位置、检查调节极限,并记录垫块与螺丝版本。工装设定测量与后续工件检查分别记录,不能把治具检查通过直接当作产品验收。
以上为设计评审示例,并非客户交付记录。实际限值和检查项目应针对所订购的装配确定。
比较紧定螺丝端型与接触压痕对于固定止动件,包括配合表面、尖端形式和锁定方法。区分用于确定实际工件位置的表面的间隙尺寸。
示例描述了应用程序要求。材料适用性、生产范围和验证根据批准的工程图纸进行确认。
可结合以下材料与技术资料进一步确认设计方案。材料牌号、处理方式、结构尺寸和验收要求仍以具体图纸为准。
请提供图纸、数量及使用要求,我们会结合实际需求评估。