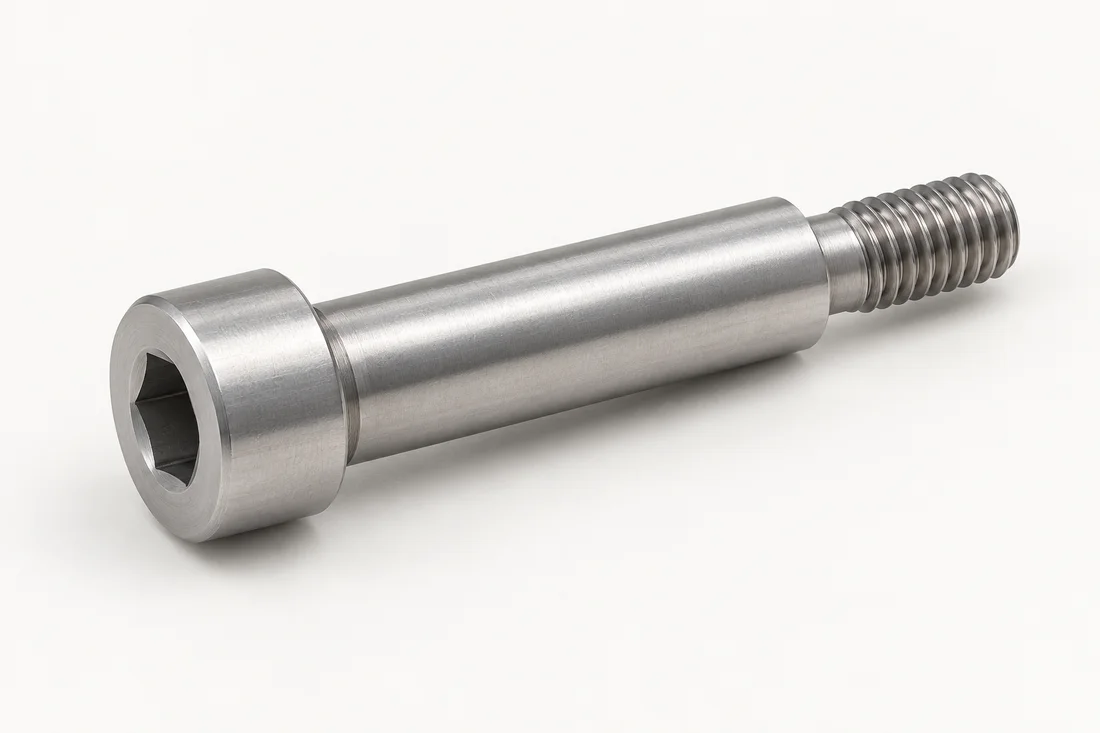
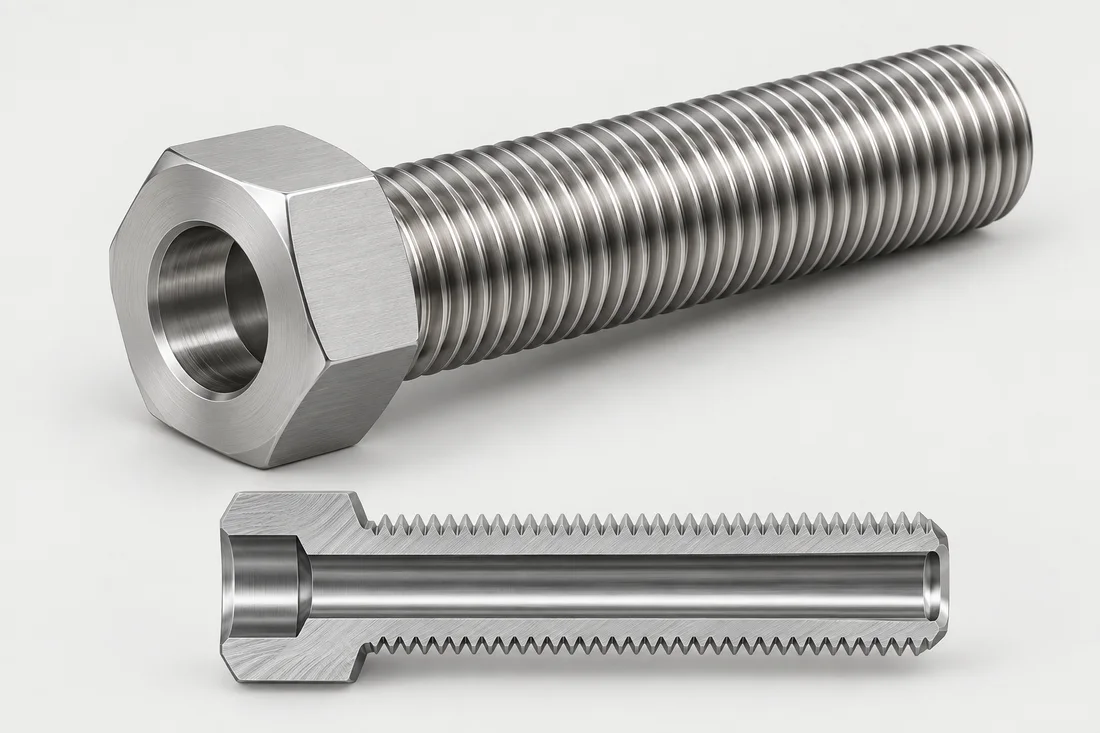
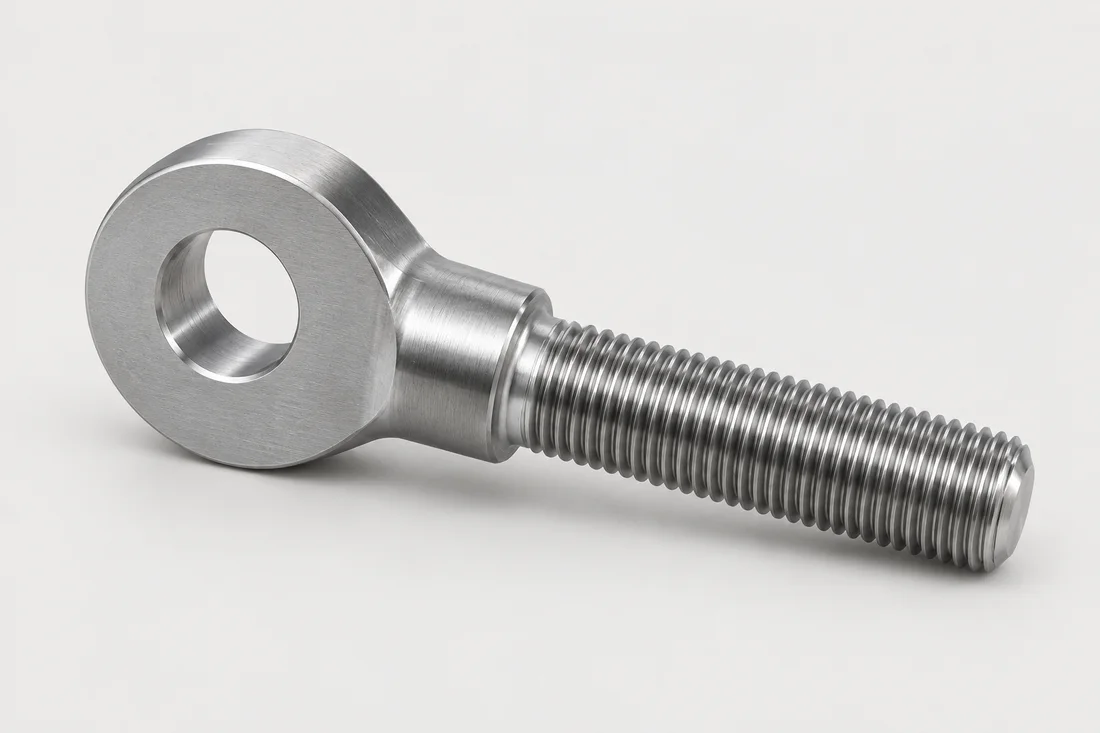
Drei komplette Routen. Definiert durch die technische Zeichnung.
Nutzen Sie diese Beispiele, um die gesamte Kette zu besprechen. Es handelt sich hierbei nicht um feste Anweisungen: Gewindezeiten, Wärmebehandlung, Schleifen und Beschichtungen bedürfen einer werkstoff- und anwendungsspezifischen Freigabe.
Integrieren Sie wiederholte Massengeometrien durch Formen und bearbeiten Sie dann die Merkmale, die einen anderen Werkzeugweg oder eine andere Steuerung erfordern. Werkzeug und Bearbeitung müssen gemeinsam bewertet werden.
Gesamtroute einschließlich Werkzeug, Zwischenhandling, Ausschuss und Passarbeit vergleichen. Werden Schulter und Gewinde in verschiedenen Aufspannungen erzeugt, Aufwand für deren Beziehung berücksichtigen statt nur zwei Durchmesser zu kalkulieren.
An Serienprozessmustern Schultermaß und Form, axiale Länge, Gewindeabnahme und Sitz nach Finish prüfen. Drehmuster als Geometriereferenz behalten und Merkmale dokumentieren, die nach dem Prozesswechsel erneut freizugeben sind.
Große Köpfe, Augenformen und große Abschnitte eignen sich möglicherweise für das Warmschmieden. Es gibt keine universelle M24-Umschaltung; Material, Ausstattung und Form bestimmen den praktischen Weg.
Erwärmten Rohling, Werkzeuge, Beschnitt oder Entzunderung und spätere Zerspanung zusammen anbieten lassen. Wärmebehandlung, mechanische Nachweise und Dokumente im Angebot definieren; eine große Öse belegt keine Eignung zum Heben.
Fertige Bohrungs- und Auflagegeometrie, Werkstoff- und Wärmebehandlungsrückverfolgung und vereinbarte mechanische Nachweise prüfen. Bei Hebeanwendung müssen Konstruktion, Lastrichtung, Kennzeichnung und Qualifikation für den Einsatz freigegeben sein.
Prototypen, unterschiedliche Geometrien, Kleinserien und Teile mit mehreren Bearbeitungsmerkmalen. Die tatsächliche Chargenwirtschaftlichkeit hängt von der Zykluszeit, dem Lagerbestand und der Einrichtung ab.
Mindestwand und Bohrungsachse an den entscheidenden Stellen angeben, nicht nur Nenndurchmesser. Lange Bohrung, unterbrochener Schnitt, engere Lagetoleranz oder zweite Aufspannung können Taktzeit, Werkzeugzugang und Prüfverfahren verändern.
Bohrung und Außenform nach vereinbarten Bezügen und nach dem Ausspannen prüfen. Durchgänge für Kabel oder Medien an Bohrungsverschneidungen und Graten separat kontrollieren. Die Rechnung prüft Geometrie, keine Druck- oder Tragfähigkeit.
Fertigungsfolge an Übergaben und nicht nur am Ende freigeben
Beispiel zur Zeichnungsprüfung. Fertigungsfolge, Maße und Abnahme für das konkrete Teil bestätigen.
Was die Fertigungsfolge bestimmt
Für eine Passschulterschraube Rohteilbezug, schulterbildende Operation und spätere Behandlung bestimmen, die die Fläche verzieht oder aufbaut. Gleiche Zeichnungsrevision und Endzustandsanforderung über alle Übergaben beibehalten.
Was das Angebot beeinflusst
Routen mit gleichem Lieferumfang vergleichen: Mustermenge, Werkzeug, Folgeoperationen, Prüfung und Nachweise. Festhalten, welche Schritte bei Änderung von Güte, Finish, Rohteillieferant oder Fertigungsverfahren zu wiederholen oder neu freizugeben sind.
Wie das Muster freigegeben wird
Merkmal, erzeugende Operation, Prüfstufe und Abnahmemethode dokumentieren. Freigegebenes Muster und Losnachweise mit der Route verknüpfen. Beim Wechsel von Drehmustern auf geformte Serie betroffene Merkmale vor Wiederholaufträgen einzeln überprüfen.
Legen Sie die Reihenfolge fest, bevor Sie zitieren.
Einige Gewinde werden vor der Wärmebehandlung geformt; andere Anwendungen erfordern eine spätere Gewinde-Generierung. Der abschließende Schleif- und Beschichtungszuschlag muss die spezifizierte Passung schützen. Wasserstoffentlastungsbacken gehört nur dort, wo es erforderlich ist, und kann nicht für jede Zinklamellen- oder Passivierungsroute angenommen werden.
Werkzeugbau und Bemusterung dauern typischerweise etwa 10–15 Tage. Der Termin wird nach Zeichnungsprüfung und Abstimmung von Werkstoff, Geometrie, Oberfläche und Prüfung bestätigt. Den Startpunkt im Angebot festlegen; Serienlieferungen werden nach Stückzahl und freigegebener Route separat terminiert.
Senden Sie eine überarbeitete technische Zeichnung, eine Mustermenge, das erwartete Bestellvolumen und die beabsichtigte Anwendung. Identifizieren Sie Funktionsabmessungen und erforderliche Dokumente, damit die technische Überprüfung vor der Werkzeug- und Musterfreigabe wichtige Details klären kann.
Wir verwenden notwendigen Speicher, um Ihre Einstellungen zu speichern. Optionale Analysen werden nur mit Ihrer Einwilligung aktiviert. Wir verwenden keine Werbetracker. Website-Zugriffsprotokolle einschließlich Ihrer vollständigen IP-Adresse werden unabhängig von diesen Einstellungen erfasst. Cookie-Details

 ZUFEK