ZUFEK
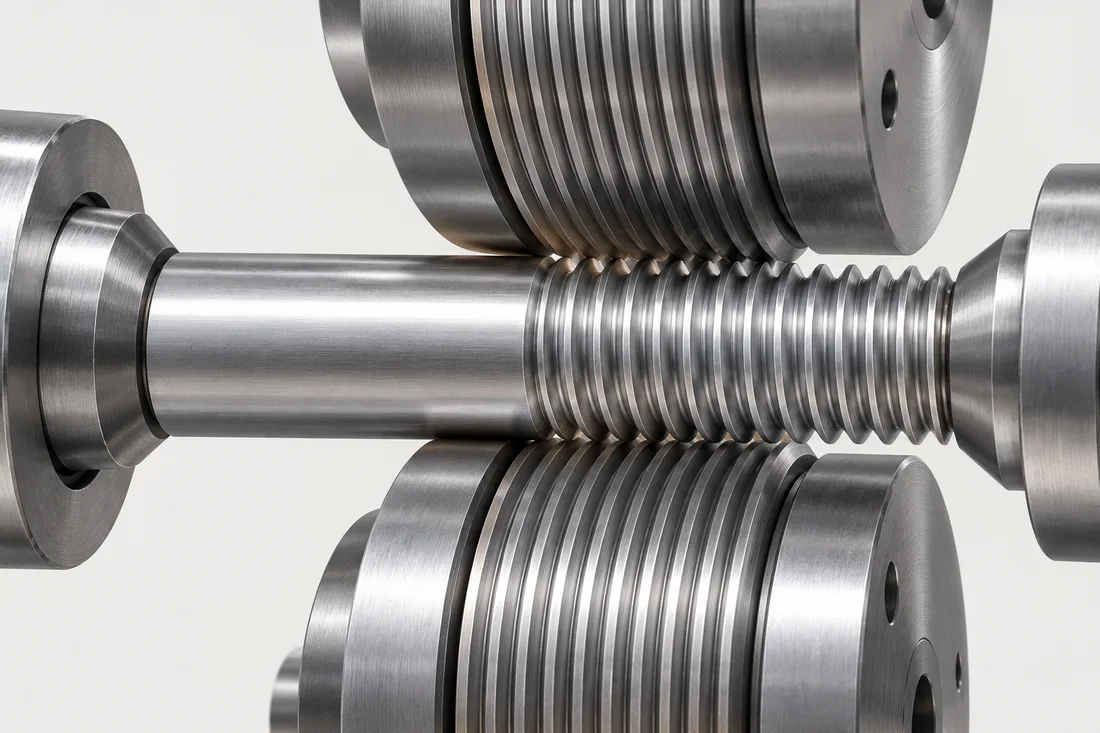
Flach- und Zylinderwalzen
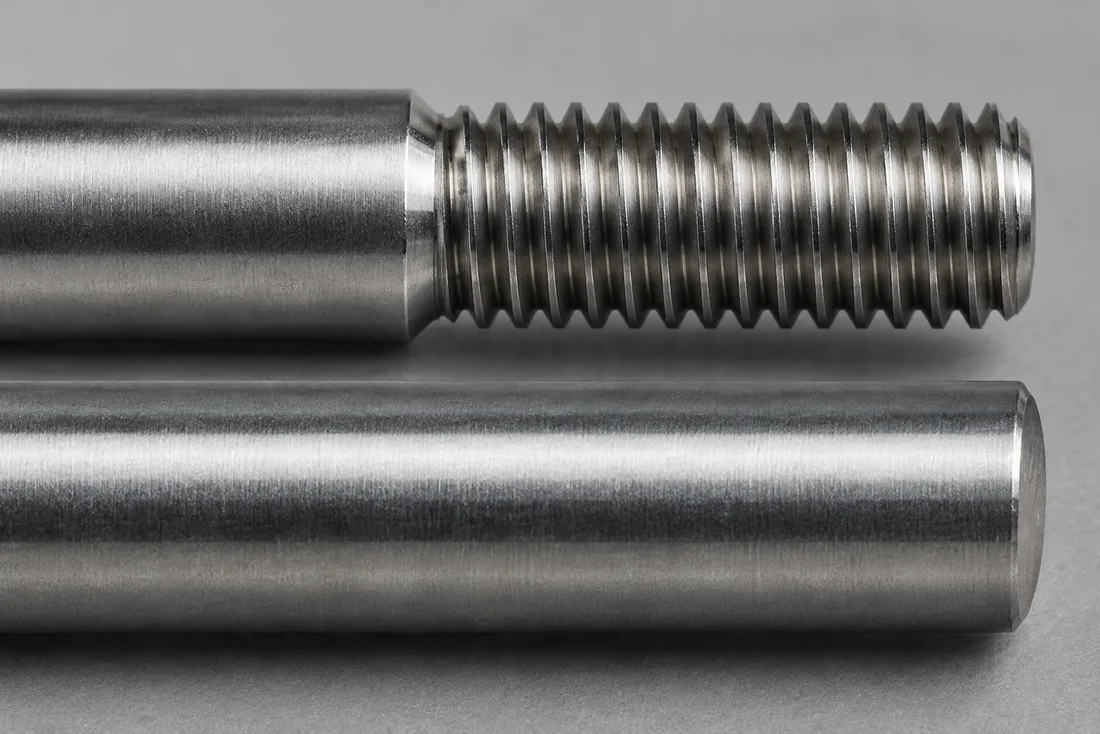
Außengewinde entstehen durch Verdrängung. Entscheidend sind geeignete Materialbeschaffenheit, Rohlingsdurchmesser und Werkzeuggeometrie. Die Maschinenfähigkeit legt den tatsächlichen Größenbereich fest. Es gilt kein universeller Grenzwert M0.8–M12.
Einpunktschneiden und Sonderprofile
Beim Drehen können bestimmte Steigungen, Konizitäten und Sonderprofile bearbeitet werden, sofern die Werkzeuge und der Zugang dies zulassen. Für NPT-, MJ- und andere benannte Gewinde ist die entsprechende vollständige Spezifikation erforderlich, kein ungefähres Profil.
Innenschneiden und Formschneiden
Beim Schneiden wird Material abgetragen; Formgewindeschneiden verdrängt ein ausreichend duktiles Material und erfordert die richtige Vorbohrung. Keine der beiden Methoden ist in jeder Güteklasse und Geometrie allgemein stärker.
Akzeptanz und Reihenfolge
Definieren Sie Bezeichnung, Klasse, nutzbare Länge, Rundlauf und Spurweite. Rollen kann unter geeigneten Bedingungen das Ermüdungsverhalten verbessern, ist jedoch keine umfassende Festigkeitsgarantie. Überprüfen Sie, ob das Gewinde vor oder nach der Wärmebehandlung auftritt.
Benutzen Sie die RFQ-Checkliste, prüfen Sie Materialien und fügen Sie das Erforderliche hinzu Inspektion und Dokumentation.