Trois parcours complets. Défini par le dessin technique.
Utilisez ces exemples pour discuter de la chaîne complète. Il ne s'agit pas d'instructions fixes : le calage du filetage, le traitement thermique, le meulage et les revêtements nécessitent une approbation spécifique au matériau et à l'application.
Intégrez une géométrie globale répétée via le formage, puis usinez les fonctionnalités qui nécessitent une trajectoire d'outil ou un contrôle différent. L'outillage et l'usinage doivent être évalués ensemble.
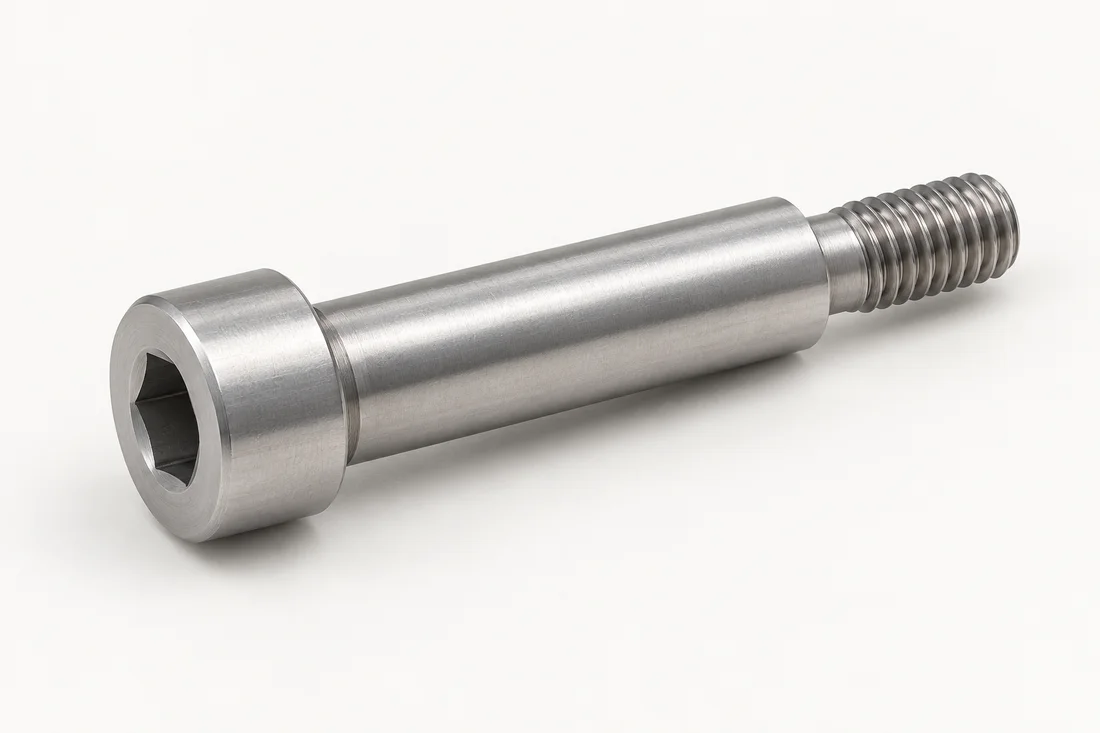
Comparez le procédé complet, avec outillage, manutention, ébauches rebutées et ajustage final. Si épaulement et filetage sont établis dans des prises différentes, chiffrez la maîtrise de leur relation, pas seulement deux diamètres.
Sur des échantillons du procédé série, revérifiez dimensions et forme de l’épaulement, longueur axiale, filetage et appui après finition. Gardez le prototype tourné comme référence et consignez les points à réapprouver.
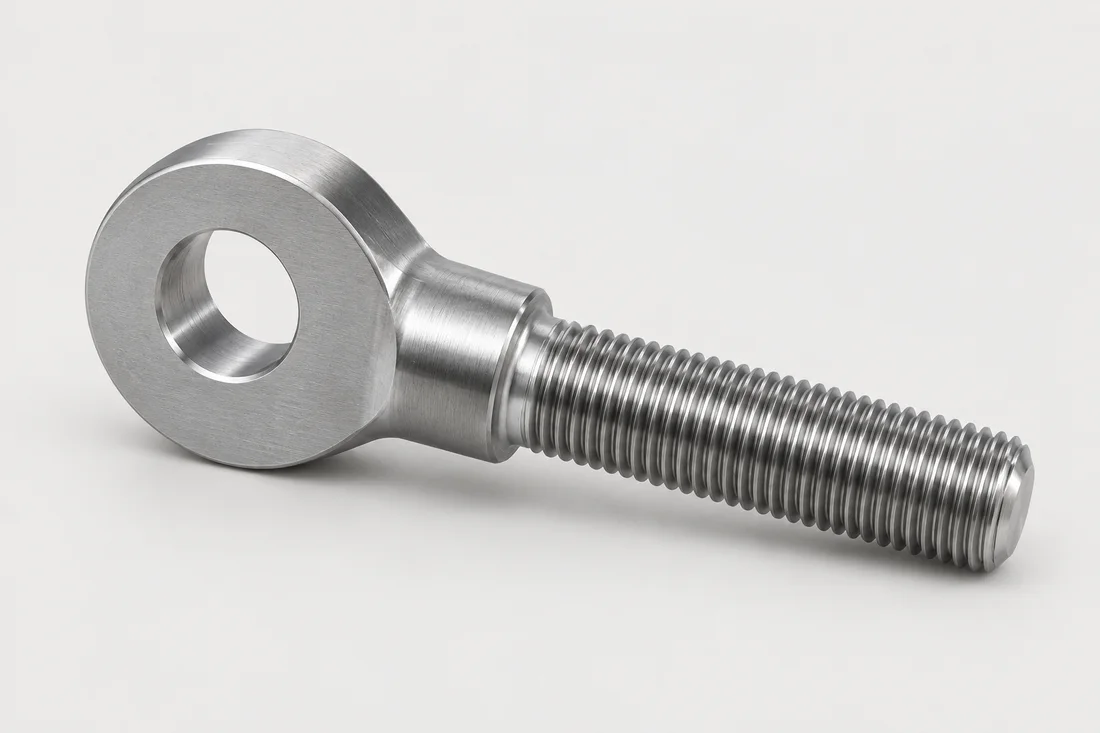
Les grandes têtes, les formes d'oeil et les sections substantielles peuvent convenir au forgeage à chaud. Il n’existe pas de changement universel M24 ; le matériau, l'équipement et la forme déterminent l'itinéraire pratique.
Chiffrez ensemble ébauche chauffée, outillage, détourage ou décalaminage et usinage ultérieur. Définissez traitement, essais mécaniques et documents ; un grand œil ne prouve pas l’aptitude au levage.
Confirmez alésage et appui finis, traçabilité matière et traitement et vérification mécanique convenue. Pour le levage, validez conception applicable, direction de charge, marquage et qualification avant libération.
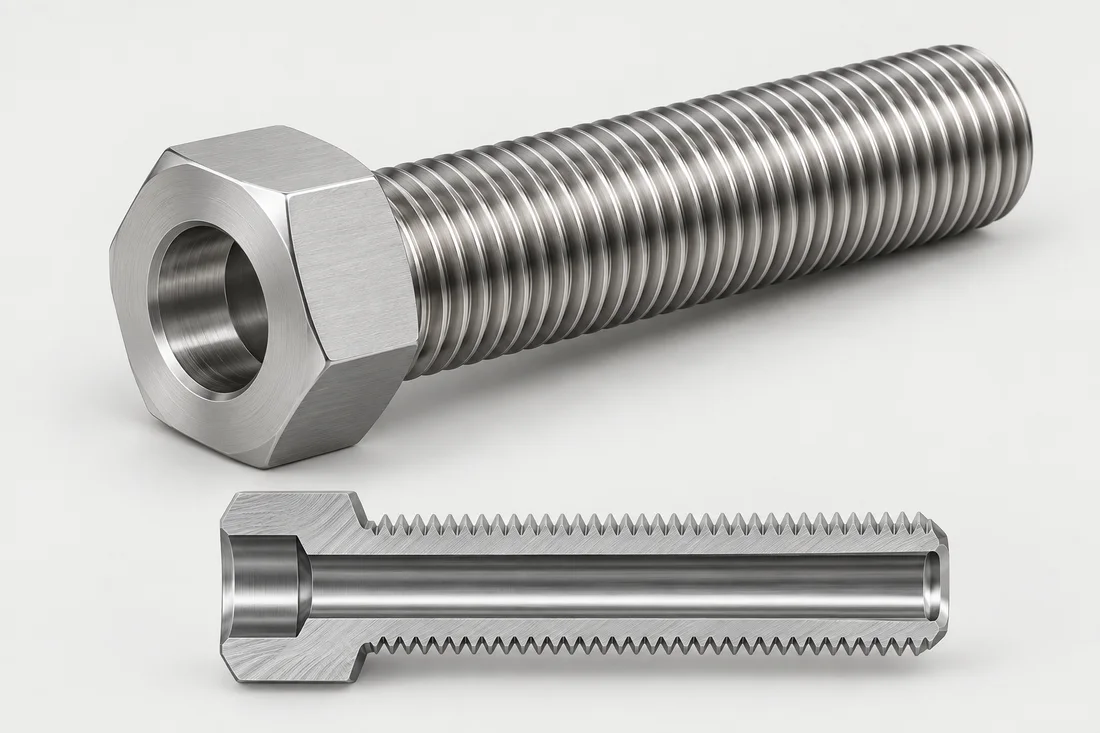
Prototypes, géométries variées, petites séries et pièces avec plusieurs caractéristiques usinées. La rentabilité réelle des lots dépend du temps de cycle, du stock et de la configuration.
Indiquez paroi minimale et axe aux endroits utiles, pas seulement les diamètres nominaux. Alésage long, coupe interrompue, position plus serrée ou seconde prise peuvent modifier cycle, accès outil et contrôle.
Contrôlez alésage et extérieur selon les références convenues après débridage. Vérifiez séparément intersections et bavures sur les passages de câbles ou fluides. Le calcul contrôle une géométrie, pas une pression ni une charge admissible.
Valider le procédé aux interfaces, pas seulement en fin de chaîne
Exemple de revue du plan. Confirmez procédé, dimensions et réception pour votre pièce.
Ce qui détermine le procédé
Pour une vis à épaulement ajusté, identifiez référence d’ébauche, opération qui établit l’appui et traitement ultérieur susceptible de le déplacer ou épaissir. Conservez révision du plan et état final à chaque transfert.
Ce qui influe sur le devis
Comparez les procédés sur le même périmètre : quantité d’échantillons, outillage, reprises, vérification et documents. Notez les opérations à répéter ou réapprouver si nuance, finition, source d’ébauche ou procédé change.
Comment approuver l’échantillon
Consignez caractéristique, opération qui l’établit, étape de vérification et méthode de réception. Reliez échantillon approuvé et lot au procédé. Du prototype tourné à la série formée, réexaminez chaque caractéristique affectée avant les commandes répétées.
Certains fils sont formés avant traitement thermique ; d'autres applications nécessitent une génération de threads ultérieure. La surépaisseur finale de meulage et de revêtement doit protéger l’ajustement spécifié. La cuisson au secours de l'hydrogène n'a sa place que lorsque cela est nécessaire et ne peut pas être supposée pour chaque voie de flocons de zinc ou de passivation.
Échantillonnage, outillage et planification de la production
Le délai habituel d’outillage et d’échantillonnage est d’environ 10–15 jours. Il est confirmé après revue du plan, de la matière, de la géométrie, de la finition et des contrôles. Préciser le départ au devis ; la livraison de série est convenue séparément selon quantité et gamme approuvée.
Envoyez une révision du dessin technique, la quantité d’échantillon, le volume de commande attendu et l’application prévue. Identifiez les dimensions fonctionnelles et les documents requis afin que l'examen technique puisse résoudre les détails importants avant l'approbation de l'outillage et des échantillons.
Nous utilisons le stockage nécessaire pour mémoriser vos préférences. Les statistiques facultatives sont activées uniquement avec votre consentement. Nous n’utilisons pas de traceurs publicitaires. Les journaux d’accès au site, comprenant votre adresse IP complète, sont collectés indépendamment de ces choix. Détails des cookies

 ZUFEK