

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
PROCÉDÉ / GÉNÉRATION DE FIL

Roulage, usinage des filets et taraudage

Le profil du filetage, le matériau et les conditions du lot déterminent si un processus de laminage, de découpe, de meulage ou un taraudage interne est approprié.

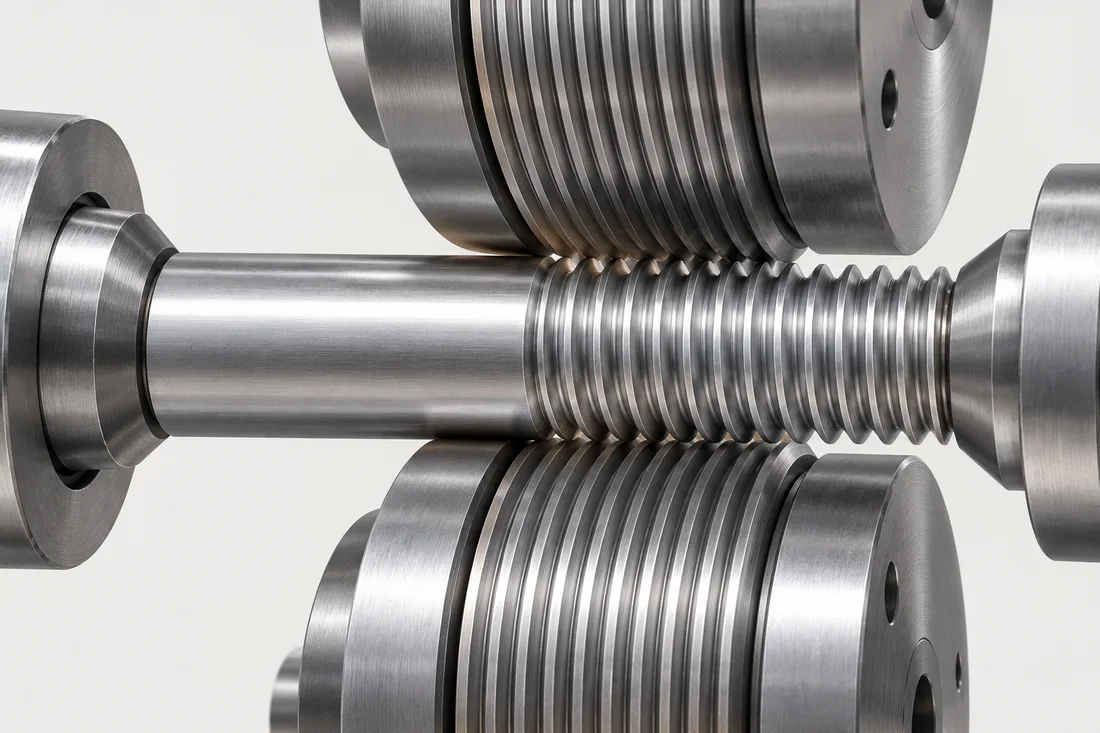
Illustration de filetage externe avec la pièce supportée entre des matrices rainurées
Roulage, usinage des filets et taraudage

Laminage de matrices plates et cylindriques

Les filetages externes sont formés par déplacement. Un état approprié des matériaux, un diamètre d'ébauche et une géométrie de l'outil sont essentiels. La capacité de la machine définit la plage de tailles réelle ; aucune limite universelle M0.8–M12 ne s'applique.

Découpe en un seul point et profils spéciaux

Le tournage peut répondre à des pas, des cônes et des profils spéciaux spécifiés là où l'outillage et l'accès le permettent. NPT, MJ et autres filetages nommés nécessitent la spécification complète applicable, et non un profil approximatif.

Coupe intérieure et taraudage

Le taraudage coupe enlève la matière ; le taraudage en forme déplace un matériau suffisamment ductile et nécessite le pré-trou correct. Aucune des deux méthodes n’est universellement plus efficace dans toutes les qualités et géométries.

Acceptation et séquence

Définir la désignation, la classe, la longueur utile, le faux-rond et le jaugeage. Le laminage peut améliorer le comportement à la fatigue dans des conditions appropriées, mais ne constitue pas une garantie de résistance globale. Vérifiez si le filetage se produit avant ou après le traitement thermique.

Préparer un cahier des charges complet

Utilisez le Liste de contrôle de la demande de prix, examiner matériaux et inclure les éléments requis inspection et documentation.
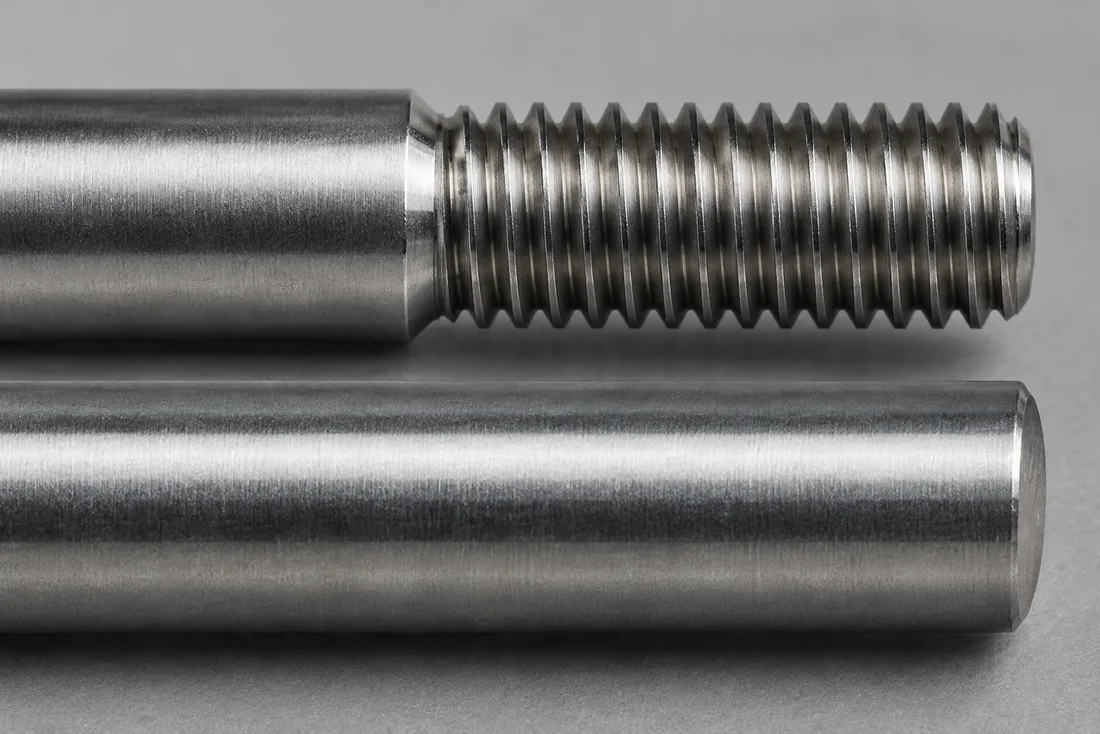
Exemple de revue du plan

Un calibre conforme ne démontre pas la longueur utile

Exemple de revue du plan. Confirmez procédé, dimensions et réception pour votre pièce.

Ce qui détermine le procédé
Sur un filetage fin court près d’un épaulement, distinguez longueur utile à profil complet, entrée et sortie incomplète. Indiquez profondeur du trou et chanfrein pour que l’épaulement s’appuie avant la butée en fond ou les filets incomplets.
Ce qui influe sur le devis
Donnez profil, pas, classe, sens et état final. Pour roulage, examinez ébauche, ductilité et sortie d’outil ; pour usinage, dégagement et cycle. Incluez surépaisseur du revêtement et éventuel calibre spécial.
Comment approuver l’échantillon
Appliquez le calibre convenu à l’état final, puis contrôlez séparément longueur utile et sortie. Essayez l’assemblage approuvé si l’appui est critique. La bague seule ne démontre ni l’engagement disponible ni l’appui.

Familles de fixations associées

Guides techniques associés

Continuez tout au long du processus

Processus de décision et matrice de libération

Résolvez ces éléments lors de l’examen technique. Chaque ligne identifie une décision ou une exigence en matière de preuves ; cela n'implique pas une limite de processus universelle ou une réclamation relative à l'équipement interne.

DécisionEntrée requiseQuestion de libération
Définition du filSpécifier le profil, le diamètre, le pas, la main, la classe et la longueur utileLa légende identifie-t-elle entièrement l'interface de raccordement ?
Sélection de la méthodeVérifier le laminage/formage, la découpe ou le taraudage pour la géométrie et le matériauQuelle méthode répond au profil réel et aux exigences finales ?
Transitions et finsAfficher le relief, l'entrée, les extrémités aveugles et les accotements adjacentsLa pièce d'accouplement peut-elle s'asseoir et obtenir l'engagement requis ?
Acceptation définitiveConvenir des jauges, des méthodes de profil personnalisé et de la tolérance de revêtementL'acceptation est-elle définie dans l'état de livraison plutôt que seulement avant la finition ?
APRÈS TRAITEMENT

Le résultat sur la pièce.

Les images illustrent la géométrie et la finition. Les propriétés du matériau, les performances du revêtement et la réception nécessitent les contrôles convenus.

Filetage : filet terminé
Exemple de résultat du procédé ; les exigences finales suivent le plan approuvé.

Entrées et sorties pour le roulage, la coupe et le taraudage

L'examen du processus commence par les vis à pas fin et extra-fin, les profils de filetage spéciaux et composés, les goujons personnalisés à double extrémité, les vis de réglage et les vis sans tête personnalisées ainsi que le dessin technique lui-même, et non une liste d'équipement générique. Identifiez l’état du stock ou de la pièce entrant et les dimensions qui doivent rester contrôlées à cette étape.

Utilisez les sujets de processus ci-dessus pour résoudre le laminage de matrices plates et cylindriques ; coupes en un seul point et profils spéciaux ; coupe interne et taraudage de forme ; acceptation et séquence. Enregistrez les exigences sélectionnées dans les spécifications de la commande. Un nom de processus n'établit pas la tolérance, la classe de propriété ou la couverture d'inspection qui en résulte.

Coordonner la prochaine opération

L'examen suivant peut impliquer un traitement thermique spécifique au matériau ou une inspection visuelle et dimensionnelle CCD. Vérifiez quelles surfaces sont utilisées pour localiser la pièce, si l'opération suivante modifie les dimensions et à quelle étape la réception finale est mesurée. Lorsqu'une exigence ne peut être vérifiée après assemblage ou finition, convenir d'un contrôle intermédiaire ainsi que d'une vérification finale.

Pour les échantillons impliquant des outils, le délai de livraison typique est d'environ 10–15 jours, sous réserve de l'examen des dessins techniques et de la confirmation du matériau, de la finition et de la portée de l'inspection. L'itinéraire complet détermine l'horaire confirmé ; la durée n'est pas une promesse pour chaque processus individuel.

THÈMES DE SPÉCIFICATIONS CONNECTÉES

Connectez la pièce à ses exigences.

Consultez ces rubriques connexes pour cette conception ou cet itinéraire. La nuance, le traitement, la géométrie et l'acceptation restent spécifiques aux dessins techniques.

VOTRE PROCHAIN PROJET

Discutez du parcours derrière votre dessin technique.

Envoyez-nous votre plan, les quantités et les exigences d’utilisation.

Demander un devis
Demander un devis ↗Nous écrire

Choisissez comment ce site Web utilise le stockage facultatif. Vous pouvez modifier votre choix à tout moment.

Vos préférences sont enregistrées dans ce navigateur pendant 180 jours. Vous pouvez modifier ou retirer votre consentement à tout moment. Le retrait arrête les statistiques facultatives et supprime les informations de provenance enregistrées dans votre navigateur. Les journaux d’accès au site sont gérés séparément ; contactez-nous pour exercer vos droits en matière de confidentialité.

Lire la politique des cookies