
 ZUFEK
À partir de stock brut.
À une exigence vérifiée.
Sélectionnez un itinéraire de formage, définissez les opérations fonctionnelles et convenez du matériau final, de la surface et de l'état d'inspection.
Comparer les procédés de fabrication
| Décision | Ce qui détermine le procédé | Ce qui influe sur le devis | Comment approuver l’échantillon |
|---|---|---|---|
| Frappe à froid multiposte | Géométries de vis répétées et volumes de production qui justifient un outillage dédié. Le volume de la tête, la formabilité du matériau et les limites d'extrusion guident la séquence de matrice. | Séparez outillage de frappe, coût récurrent et reprises d’empreinte, épaulement ou trou. Demandez quelles révisions nécessitent une modification d’outil et si état du fil et taille du lot justifient le formage. | Utilisez des échantillons issus du formage prévu. Vérifiez empreinte, appui et géométrie sous tête sur la pièce finie ; convenez des défauts inadmissibles et du contrôle. Un prototype tourné peut valider l’accès, pas la qualité de la tête frappée. |
| Décolletage à poupée mobile et tournage CNC | Prototypes, géométries variées, petites séries et pièces avec plusieurs caractéristiques usinées. La rentabilité réelle des lots dépend du temps de cycle, du stock et de la configuration. | Indiquez paroi minimale et axe aux endroits utiles, pas seulement les diamètres nominaux. Alésage long, coupe interrompue, position plus serrée ou seconde prise peuvent modifier cycle, accès outil et contrôle. | Contrôlez alésage et extérieur selon les références convenues après débridage. Vérifiez séparément intersections et bavures sur les passages de câbles ou fluides. Le calcul contrôle une géométrie, pas une pression ni une charge admissible. |
| Refoulement et forgeage à chaud | Les grandes têtes, les formes d'oeil et les sections substantielles peuvent convenir au forgeage à chaud. Il n’existe pas de changement universel M24 ; le matériau, l'équipement et la forme déterminent l'itinéraire pratique. | Chiffrez ensemble ébauche chauffée, outillage, détourage ou décalaminage et usinage ultérieur. Définissez traitement, essais mécaniques et documents ; un grand œil ne prouve pas l’aptitude au levage. | Confirmez alésage et appui finis, traçabilité matière et traitement et vérification mécanique convenue. Pour le levage, validez conception applicable, direction de charge, marquage et qualification avant libération. |
| Frappe à froid et usinage secondaire | Intégrez une géométrie globale répétée via le formage, puis usinez les fonctionnalités qui nécessitent une trajectoire d'outil ou un contrôle différent. L'outillage et l'usinage doivent être évalués ensemble. | Comparez le procédé complet, avec outillage, manutention, ébauches rebutées et ajustage final. Si épaulement et filetage sont établis dans des prises différentes, chiffrez la maîtrise de leur relation, pas seulement deux diamètres. | Sur des échantillons du procédé série, revérifiez dimensions et forme de l’épaulement, longueur axiale, filetage et appui après finition. Gardez le prototype tourné comme référence et consignez les points à réapprouver. |
Quatre façons de commencer.
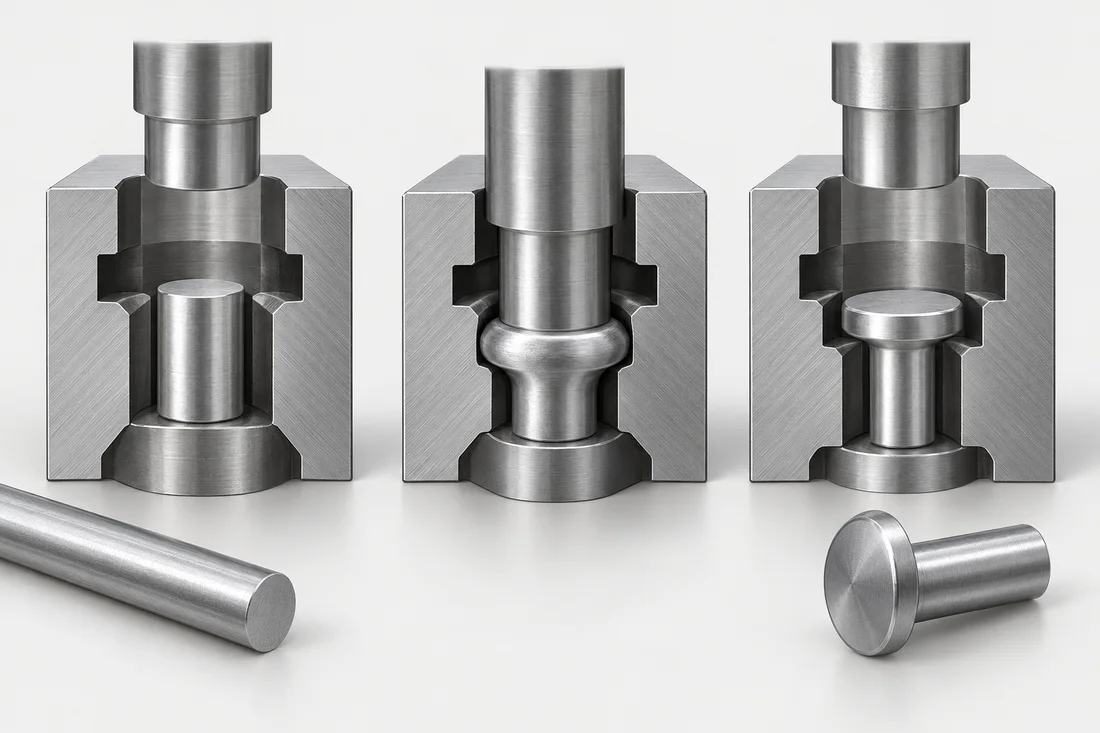
Frappe à froid multiposte ↗
Le fil est coupé et formé à travers une séquence de matrices. Les caractéristiques de la tête, de la bride et de certaines épaulements peuvent être intégrées dans un itinéraire de production reproductible.
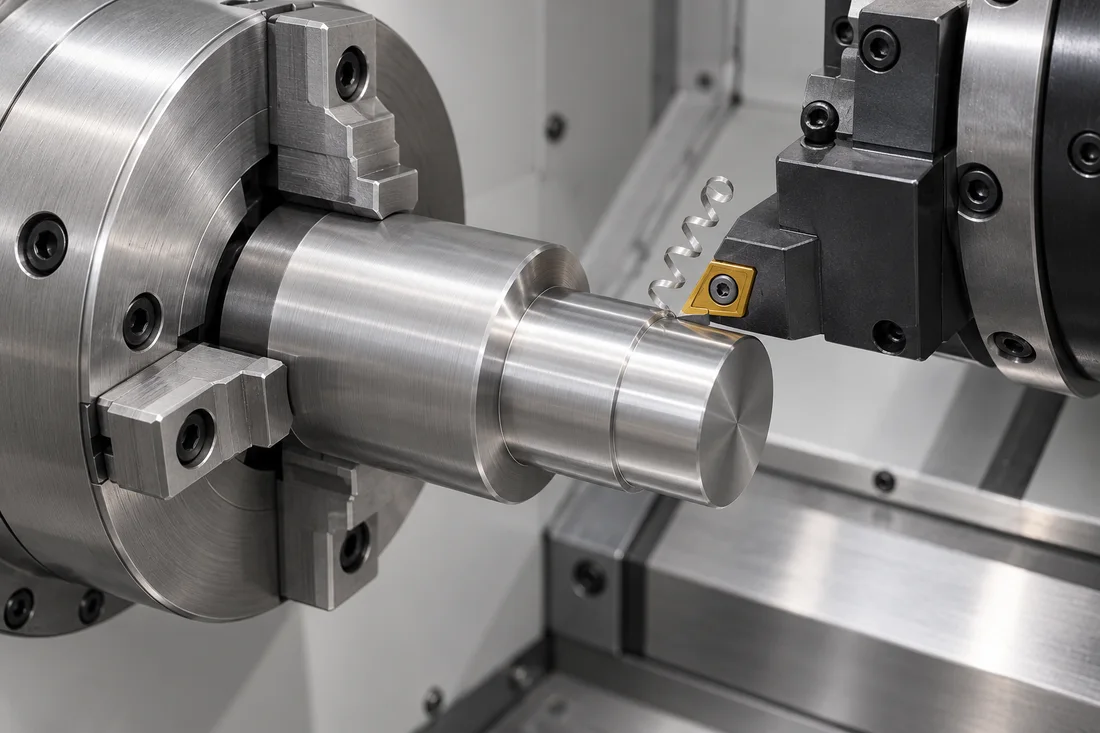
Décolletage à poupée mobile et tournage CNC ↗
Les opérations de tournage et de tournage-fraisage à barres créent des étapes, des alésages et d'autres détails spécifiques aux dessins techniques avec une programmation flexible.
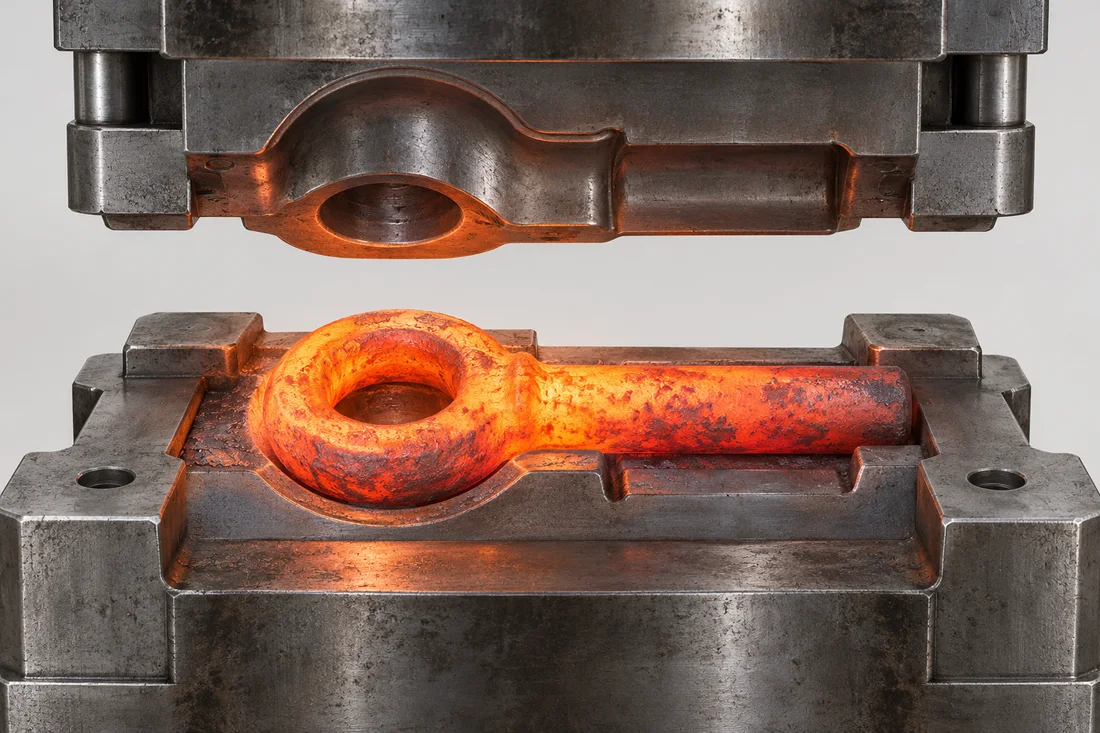
Refoulement et forgeage à chaud ↗
Le matériau chauffé peut être façonné en géométries plus grandes ou plus lourdes avant que les opérations de finition ne définissent les interfaces finales.
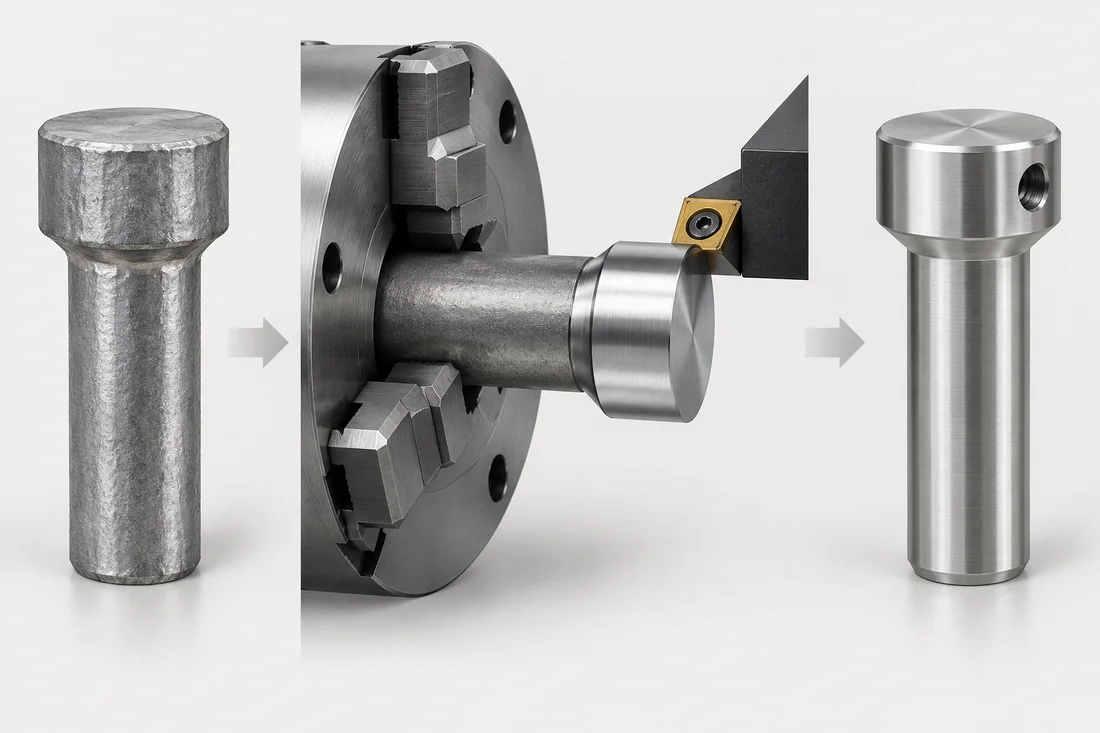
Frappe à froid et usinage secondaire ↗
Une ébauche formée fournit la forme de base ; Les fonctions usinées sélectionnées établissent des étapes, des faces ou des trous critiques.
*Là où requis. La séquence varie en fonction du matériau, de la géométrie et des critères d'acceptation ; ce n'est pas un voyageur universel.
Les opérations au-delà du blanc.
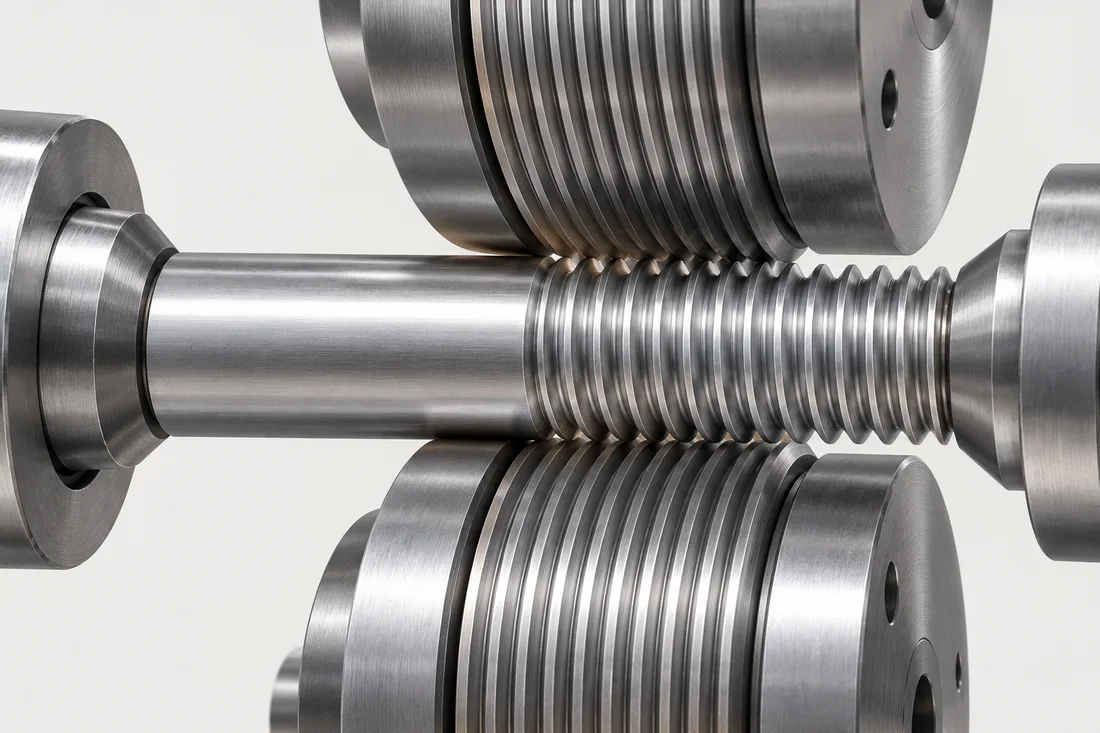
Roulage, usinage des filets et taraudage ↗
Le profil du filetage, le matériau et les conditions du lot déterminent si un processus de laminage, de découpe, de meulage ou un taraudage interne est approprié.
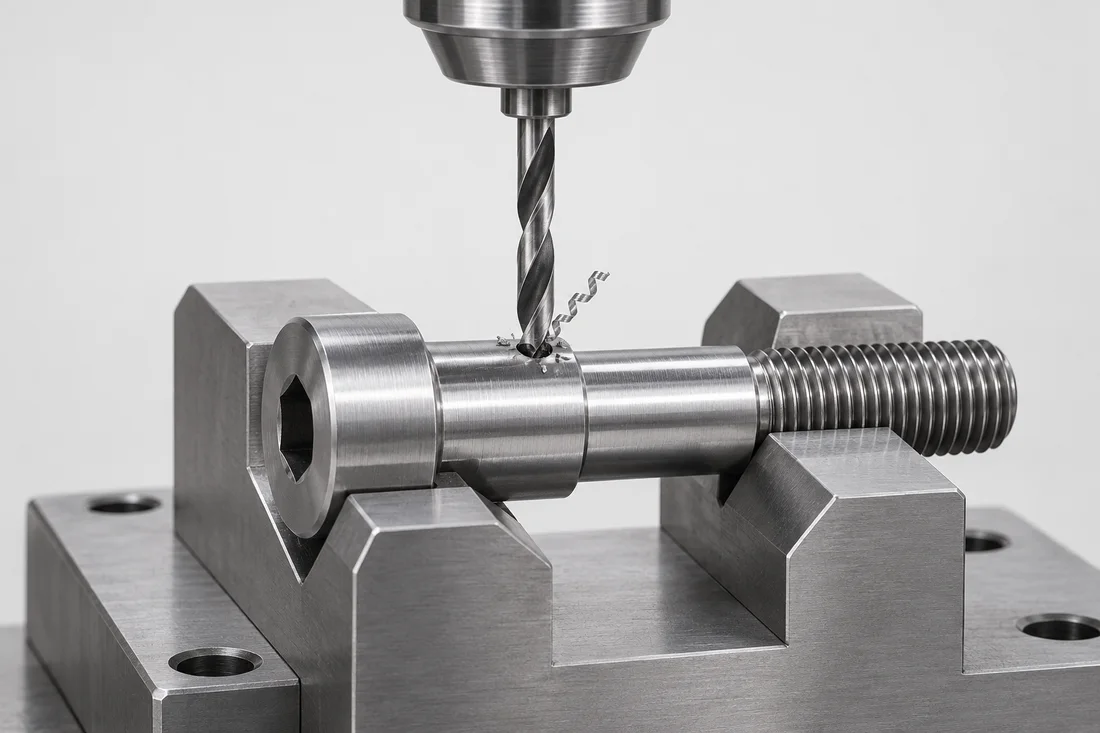
Opérations secondaires et de précision ↗
Les trous locaux, les méplats, les rainures et les diamètres finis créent souvent la différence fonctionnelle dans une fixation non standard.
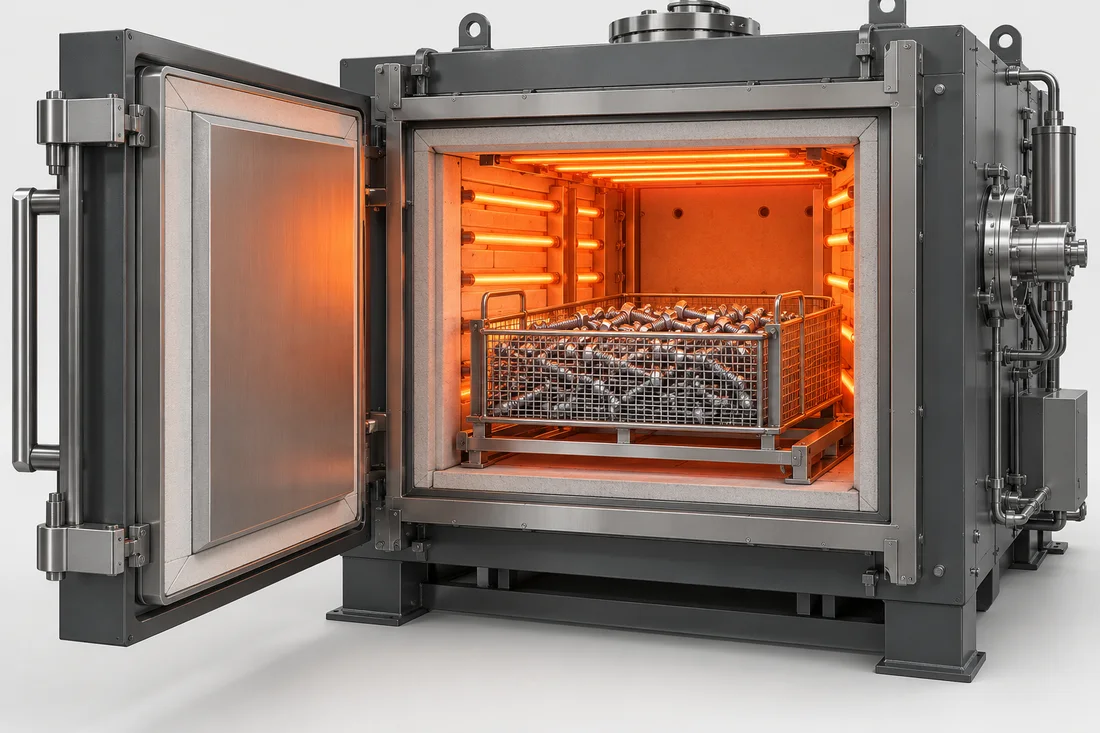
Traitement thermique adapté au matériau ↗
La sélection du traitement thermique suit l'alliage, l'état requis et les spécifications d'acceptation applicables. Une séquence ne peut pas être appliquée à chaque vis.
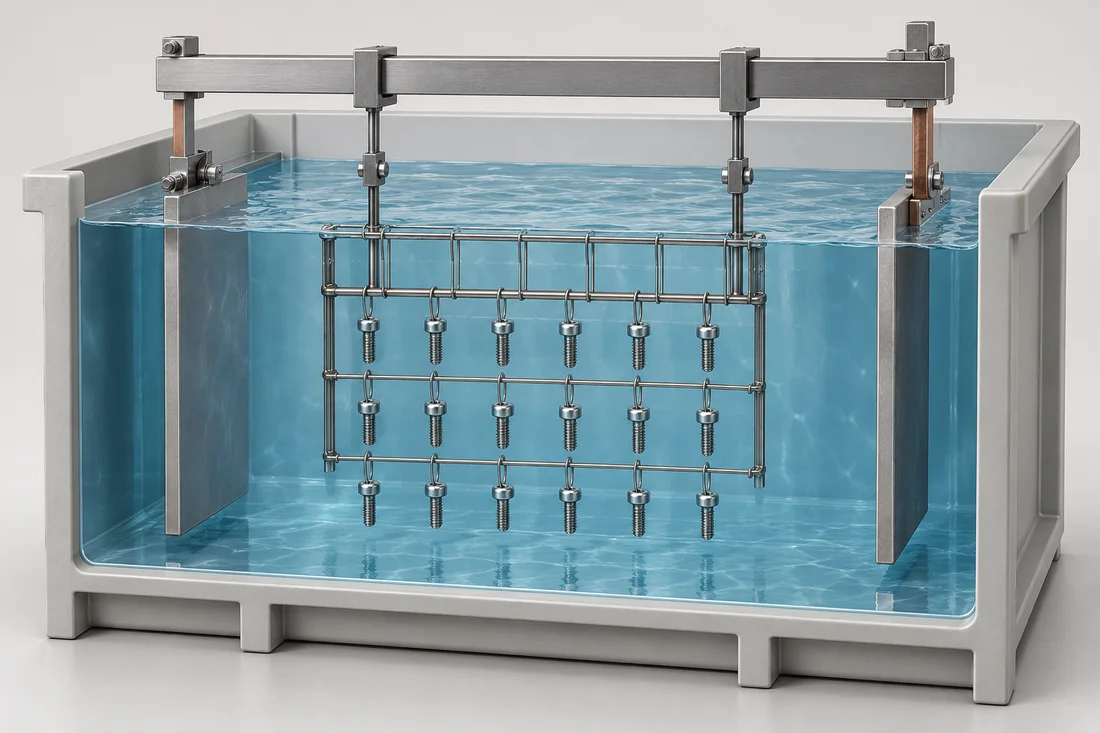
Revêtements et traitements de surface ↗
Spécifiez un système de surface complet : état du substrat, revêtement, épaisseur, surfaces fonctionnelles et critères d'acceptation.
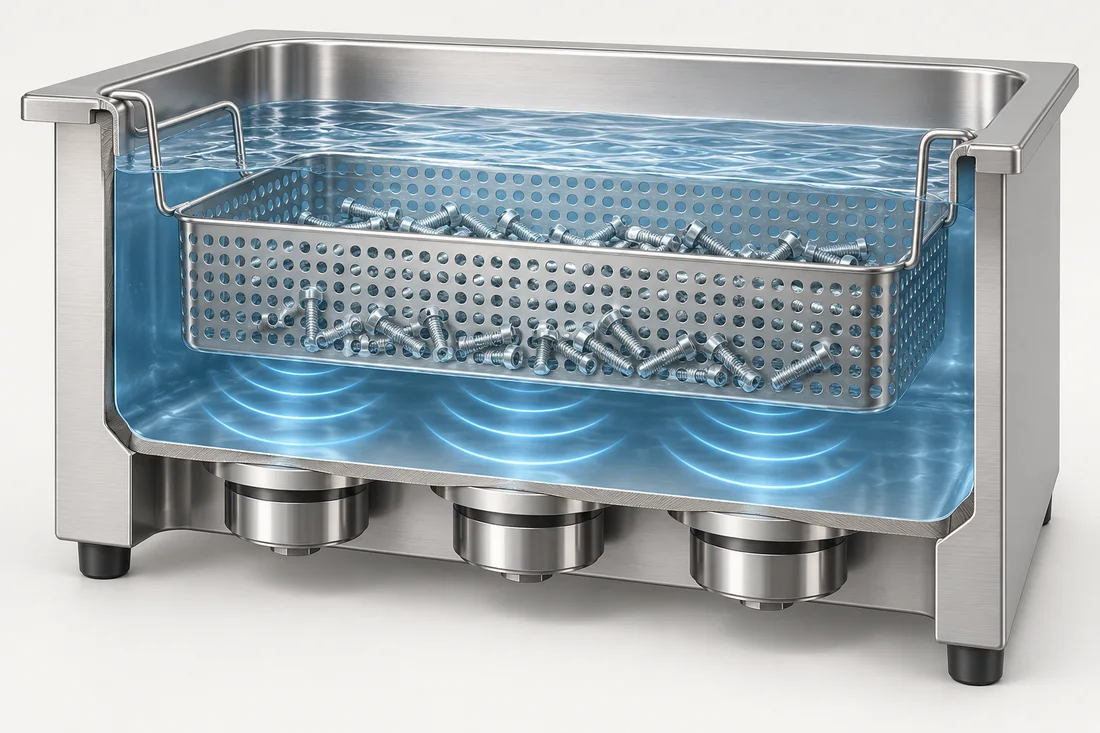
Nettoyage, freinage et préassemblage ↗
La propreté, le contrôle des bavures et les caractéristiques pré-appliquées font partie des spécifications de la pièce finie et non une réflexion après coup.
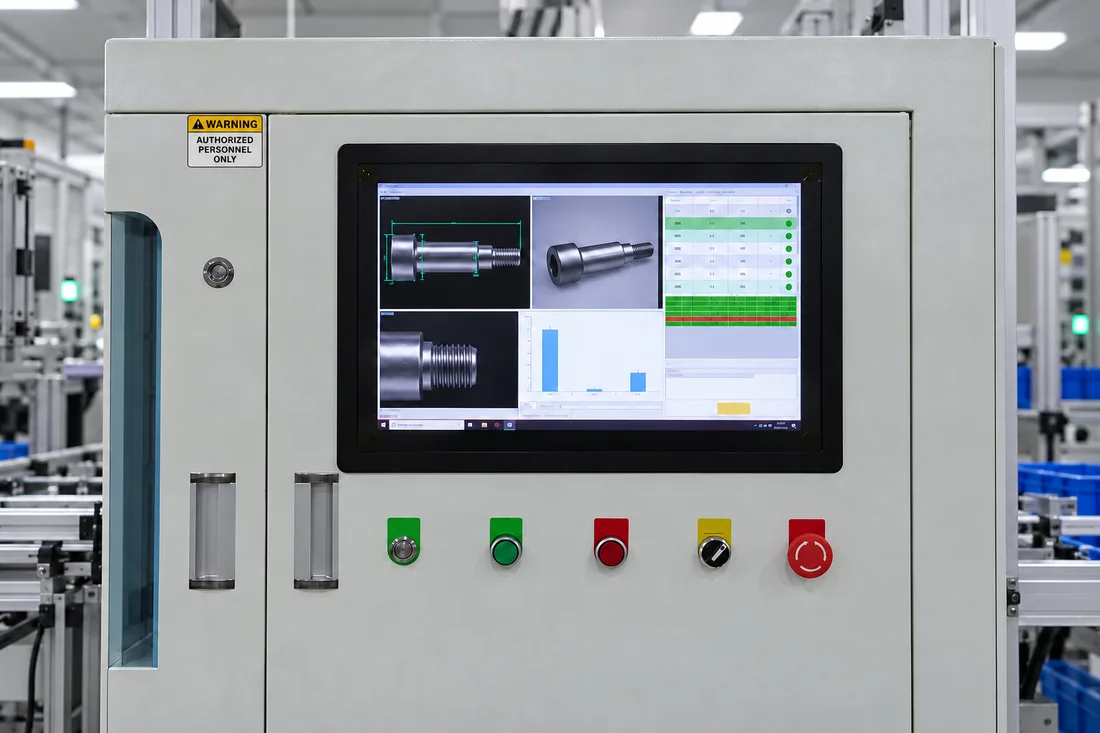
Contrôle dimensionnel et vision CCD ↗
Contrôles optiques sans contact pour la longueur des vis, le diamètre de la tête et les profils étagés visibles, combinés aux jauges et aux tests requis par le dessin technique.
Citez la chaîne complète.
Incluez la qualité du matériau, l'état final, l'entraînement, le filetage, les ajustements critiques, la finition, le nettoyage, les fonctionnalités de verrouillage, l'approbation des échantillons et les dossiers d'inspection.
Préparez votre demande de prixVous avez un plan ? Étudions-le ensemble.
Envoyez-nous votre plan, les quantités et les exigences d’utilisation.