ZUFEK
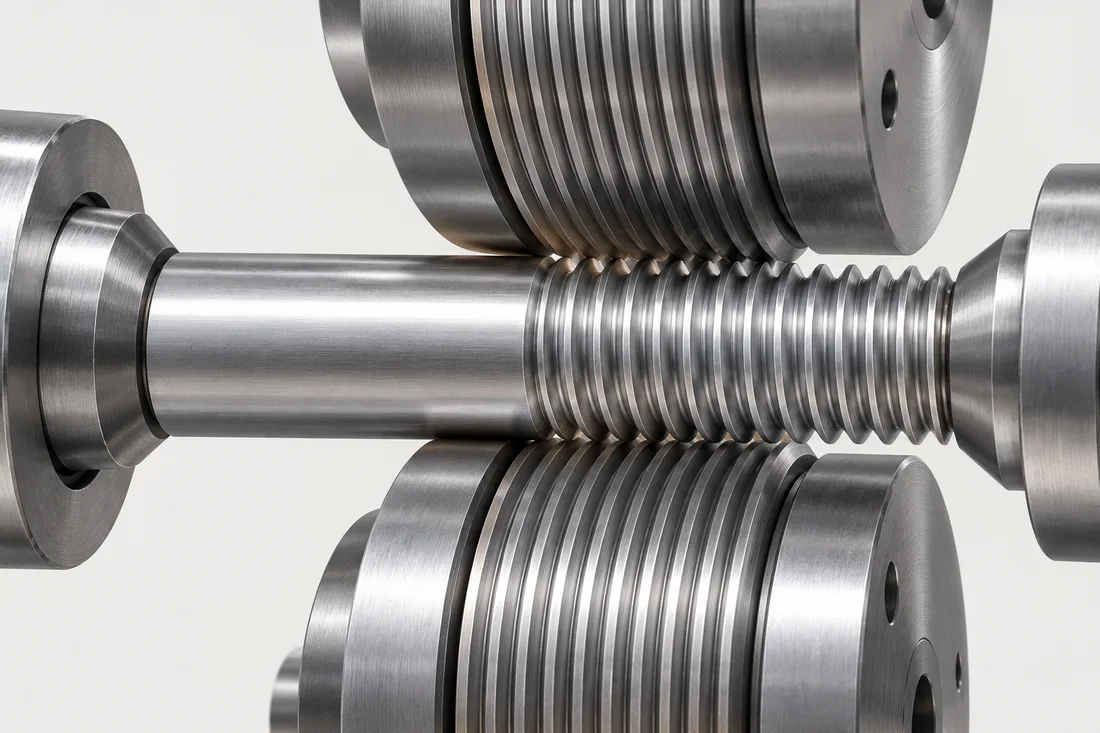
Laminazione con matrici piane e cilindriche
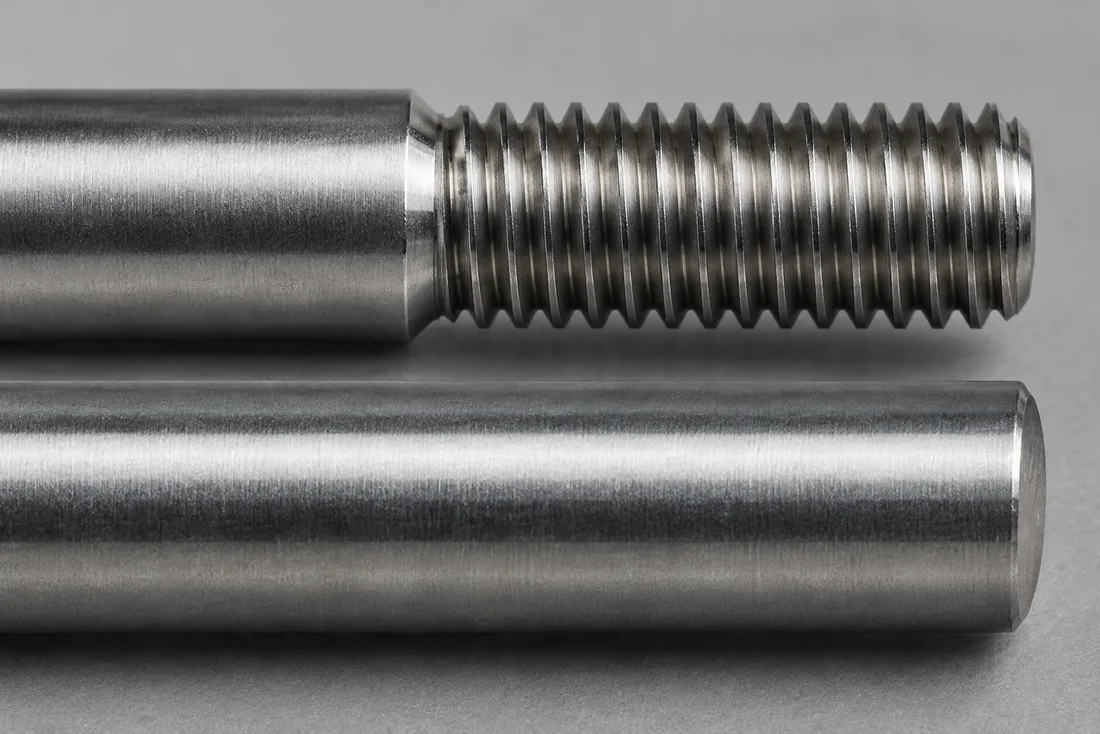
Le filettature esterne sono formate dallo spostamento. Sono essenziali condizioni adeguate del materiale, diametro del pezzo grezzo e geometria dell'utensile. La capacità della macchina imposta l'intervallo di dimensioni effettive; non si applica alcun limite universale M0.8–M12.
Taglio a punto singolo e profili speciali
La tornitura può affrontare passi specifici, conicità e profili speciali dove l'utensileria e l'accesso lo consentono. NPT, MJ e altri thread con nome richiedono la specifica completa applicabile, non un profilo approssimativo.
Taglio interno e maschiatura di forma
La maschiatura a taglio rimuove il materiale; la maschiatura della forma sposta un materiale sufficientemente duttile e necessita del preforo corretto. Nessuno dei due metodi è universalmente più forte in ogni grado e geometria.
Accettazione e sequenza
Definire designazione, classe, lunghezza utilizzabile, eccentricità e sagomatura. Il rotolamento può migliorare il comportamento a fatica in condizioni adeguate, ma non è una garanzia di resistenza generale. Verificare se la filettatura avviene prima o dopo il trattamento termico.
Usa il Lista di controllo della richiesta di offerta, valutare materiali e includere quanto richiesto ispezione e documentazione.