
 ZUFEK
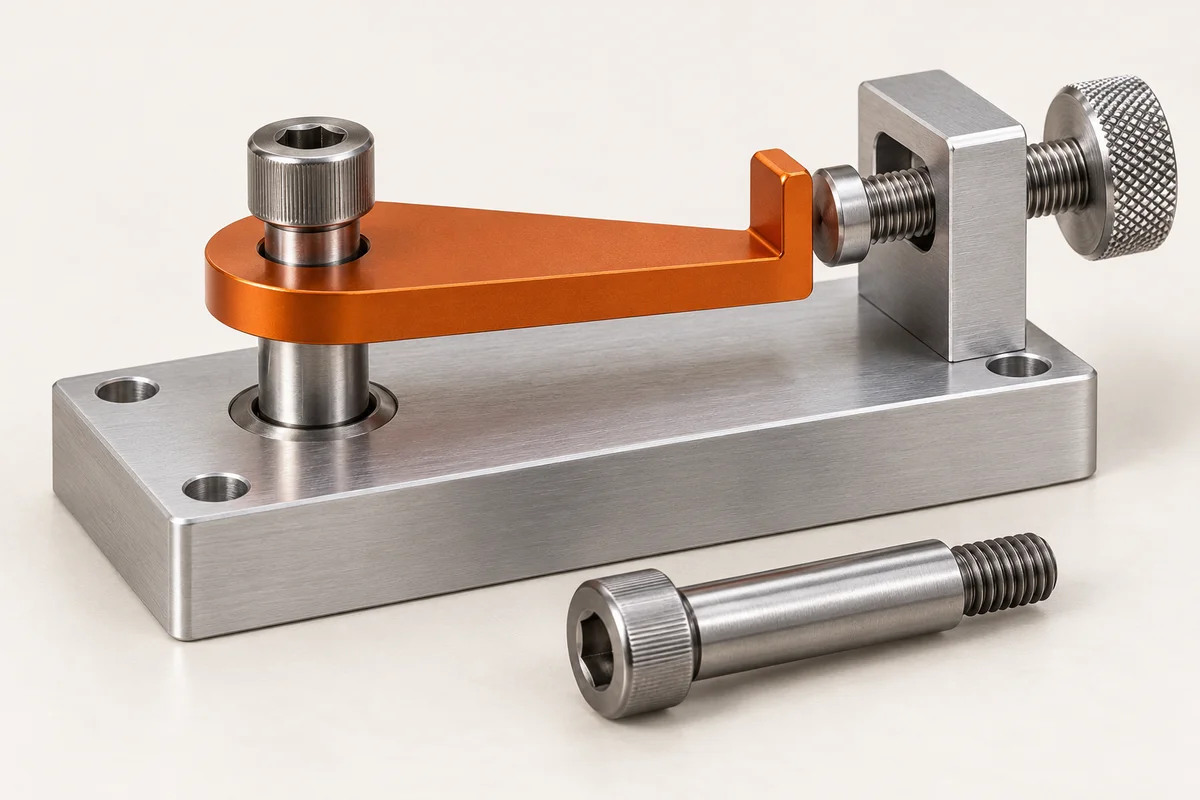
Projektbeschreibung und Betriebskonzept
Entwickeln Sie ein brauchbares Pivot-and-Stop-Konzept für eine Automatisierungsvorrichtung. Eine Schulterschraube hält eine bewegliche Platte und sorgt für deren definierte Drehfläche; Ein separater gerändelter Einsteller stellt eine Stoppposition her. Durch die Trennung der beiden Funktionen können der Drehpunktabstand und der Einstellkontakt unabhängig voneinander überprüft werden. Hierbei handelt es sich um ein beispielhaftes vorgeschlagenes Projekt, für das keine Kundeninstallation, getestete Lebensdauer oder erreichte Positionierungsgenauigkeit beansprucht wird.
Definieren Sie Schnittstellen vor Dimensionen
Besorgen Sie sich die bewegliche Platte, die passende Bohrung, den Montagesockel und etwaige Unterlegscheiben oder Buchsen in einem Montageabschnitt. Identifizieren Sie den Positionierungsbezugspunkt, die erforderliche Bewegung, den Arbeitsbereich, die Kontaktflächen und den verfügbaren Werkzeugzugang. Der Mechanismusentwickler muss Belastungen, zulässiges Spiel, Arbeitszyklus, Verschleiß und etwaige Schutzanforderungen festlegen. Die Schraube allein stellt weder die Sicherheit noch die Genauigkeit der Vorrichtung dar.
Schulterdurchmesser und axialer Stapel
Definieren Sie den Schulterdurchmesser gegenüber der Gegenbohrung und das vorgesehene Spiel. Definieren Sie die Schulterlänge von der Sitzfläche aus, damit die Platte durch Anziehen der Schraube festgehalten wird, ohne dass sie unbeabsichtigt in ihrer Bewegung blockiert wird. Beziehen Sie alle Teile in den Axialstapel und den vorgesehenen Abstand ein. Eine zu kurze Schulter kann die Platte festklemmen; Eine zu lange Schulter kann zu unbeabsichtigten axialen Bewegungen führen. Überprüfen Sie den tatsächlichen Toleranzstapel, bevor Sie Grenzwerte freigeben.
Übergangs-, Gewinde- und Servicezugriff
Sorgen Sie für Spielraum für den Übergang zwischen glatter Schulter und Schraubengewinde und definieren Sie den nutzbaren Eingriff in der Basis. Prüfen Sie, ob die Spitze in einem Sackloch aufsitzen kann, bevor die Schraube sitzt. Halten Sie den Kopf und den Antrieb während der zulässigen Bewegungs- und Wartungssequenz zugänglich. Die Gewinde-Klasse steuert die Gewinde-Schnittstelle. es ist kein Ersatz für die Toleranz auf der glatten Anlageschulter.
Einstellschraube und Sicherung der Einstellung
Wählen Sie den gerändelten Kopfbereich um den Fingerabstand herum. Definieren Sie das Kontaktende, die Gegenanschlagfläche und den erforderlichen Verfahrweg. Die Steigung beschreibt die nominelle Bewegung pro Umdrehung, während der Mechanismus, die Gewindepassung und der Kontakt die tatsächliche Einstellung beeinflussen. Richten Sie eine separate Verriegelungsanordnung ein, wenn die Anwendung unter ihren Betriebsbedingungen eine Aufbewahrung erfordert. Betrachten Sie ein feines Gewinde oder einen Handgriff nicht als Beweis für Wiederholgenauigkeit oder Vibrationsfestigkeit.
Überprüfung des Materials und der Verarbeitung
Vergleichen Sie eine geeignete Stahl- oder Edelstahllösung mit Verschleiß, Belastung, Gegenmaterial und dem erforderlichen Endzustand. Wenn eine kontrollierte Schulterfläche beschichtet wird, definieren Sie die endgültige Größe und Abdeckung. Wenn das Material nach der Bearbeitung bearbeitet wird, prüfen Sie mögliche Dimensionsänderungen und prüfen Sie, ob anschließend eine Nachbearbeitung erforderlich ist. Schleifen ist ein möglicher Weg für eine bestimmte Größe, Form oder Textur; Dies ist nicht zwingend erforderlich, nur weil es sich bei dem Produkt um eine Schulterschraube handelt.
Musterroute und Wiederholungsproduktion
Überprüfen Sie das CNC-Drehen auf die anfängliche zusammengesetzte Geometrie und lokale Gewinde-/Entlastungsmerkmale. Eine Alternative zur wiederholten Produktion kann mit einem Kaltstauchrohling beginnen, gefolgt von einer präzisen Nachbearbeitung. Kosten und Machbarkeit sollten alle lokalen Merkmale, Behandlung, Endbearbeitung und Inspektion umfassen. Wenn Muster und Produktion unterschiedliche Wege nutzen, vereinbaren Sie, was erneut bestätigt werden muss, bevor Sie das genehmigte Design übertragen.
Inspektion und Funktionstest
Überprüfen Sie Schultergröße und -länge, Sitzgeometrie, spezifizierte Beziehungen zwischen geometrischen Bezugspunkten und Gewindeinspektionsabnahme im endgültigen Lieferzustand. Das CCD-Screening kann zugängliche externe Profilabmessungen berücksichtigen, nachdem das Setup validiert wurde. Oberflächenrauheit, innere Geometrie und einige Beziehungen zwischen geometrischen Daten erfordern ergänzende Methoden. Beim Montageversuch prüfen Sie die vollständige Bewegung, das vorgesehene axiale Spiel, den Zugang zum Einsteller, den Kontakt an den Hubgrenzen und die Beibehaltung der Einstellung unter den vereinbarten Bedingungen.
Mustergenehmigung und Änderungsschleife
Vereinbaren Sie die technische Zeichnung, das Material, die Route und den Prüfplan, bevor Sie Werkzeuge und Muster herstellen. Die typische Musterfertigung einschließlich Werkzeug dauert etwa 10–15 Tage, vorbehaltlich der Überprüfung und Bestätigung. Vergleichen Sie den Musterbericht mit den genehmigten Anforderungen und dokumentieren Sie den Paarungsversuch. Wenn ein Festklemmen oder eine übermäßige Bewegung beobachtet wird, untersuchen Sie den Stapel, den Übergang, die Bohrung und den endgültigen Oberflächenzustand, bevor Sie eine einzelne Dimension ändern. Überprüfen Sie die betroffenen Funktionen nach einer Überarbeitung erneut.
Release-Paket und offene Anforderungen
Bewahren Sie den genehmigten Montageabschnitt, Schrauben- und Einstellzeichnungen, Material-/Endzustand, Oberflächenabdeckung, Inspektionsmethoden und Musterentscheidungen auf. Legen Sie mit dem Maschinenkonstrukteur die tatsächliche Belastung, Lebensdauer, den Hub, das Spiel und die Positionsakzeptanz fest. Hier wird keine numerische Leistung beansprucht. Notieren Sie die Revision, die den vereinbarten Test bestanden hat, bevor Sie Wiederholungsteile bestellen, und bewerten Sie Änderungen an der Platte, der Bohrung oder dem Oberflächensystem erneut.