
 ZUFEK
Présentation du projet et concept opérationnel
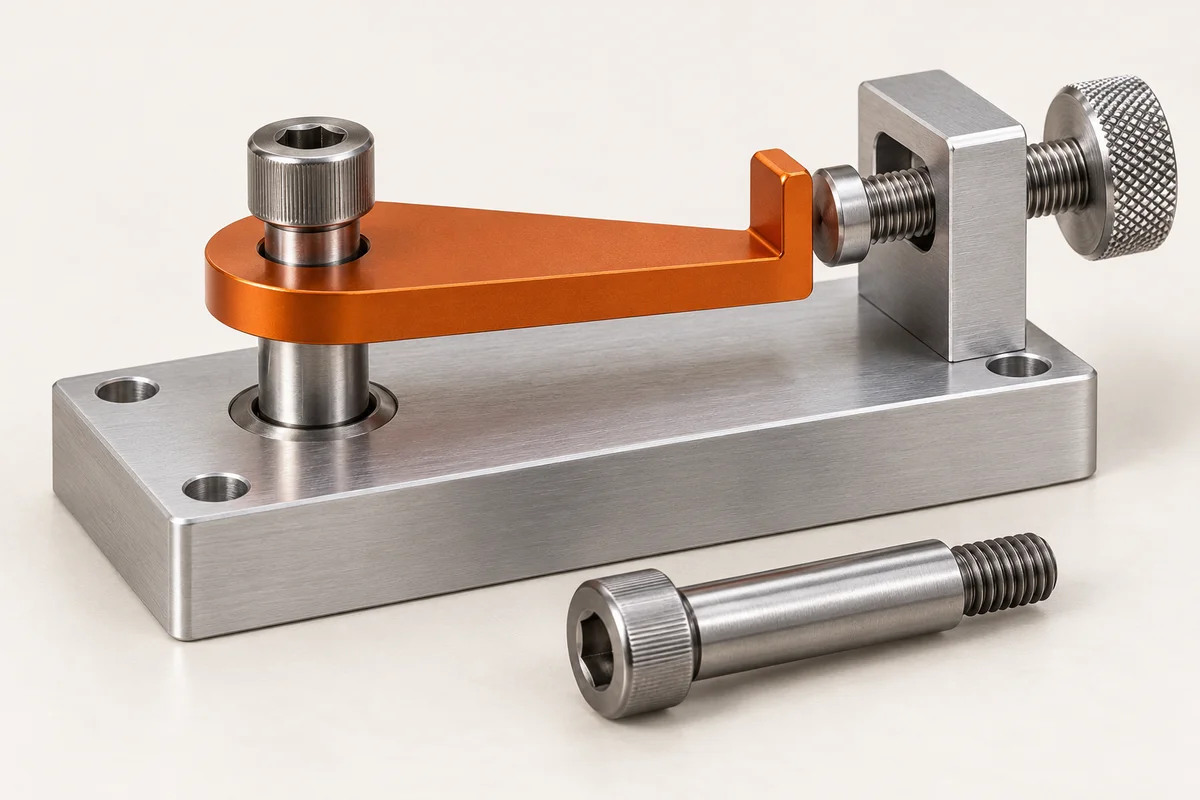
Développer un concept de pivotement et d'arrêt utilisable pour un luminaire d'automatisation. Une vis à épaulement retient une plaque mobile et fournit sa surface de pivotement définie ; un dispositif de réglage moleté séparé établit une position d'arrêt. Garder les deux fonctions distinctes permet de revoir indépendamment le jeu du pivot et le contact de réglage. Il s'agit d'un projet proposé à titre indicatif, sans installation client revendiquée, sans durée de vie testée ni précision de positionnement atteinte.
Définir les interfaces avant les dimensions
Procurez-vous la plaque mobile, l'alésage d'accouplement, la base de montage et toutes les rondelles ou bagues dans une section d'assemblage. Identifiez les données de localisation, le mouvement requis, la plage de fonctionnement, les surfaces de contact et l'accès aux outils disponibles. Le concepteur du mécanisme doit établir les charges, le jeu admissible, le rapport cyclique, l'usure et toute exigence de protection. La vis à elle seule ne garantit pas la sécurité ou la précision du luminaire.
Diamètre d'épaulement et pile axiale
Définir le diamètre de l'épaulement par rapport à l'alésage d'accouplement et le jeu prévu. Définissez la longueur de l'épaulement à partir de la face d'appui de manière à ce que le serrage de la vis retienne la plaque sans bloquer involontairement son mouvement. Incluez toutes les pièces dans la pile axiale et le jeu prévu. Un épaulement trop court peut coincer la plaque ; un épaulement trop long peut provoquer un mouvement axial involontaire. Examinez la pile de tolérances réelle avant de publier des limites.
Accès aux transitions, aux threads et aux services
Prévoyez un dégagement pour la transition entre l'épaulement lisse et le filetage et définissez un engagement utilisable dans la base. Vérifiez si la pointe peut pénétrer dans un trou borgne avant que la vis ne repose. Gardez la tête et le conducteur accessibles tout au long de la séquence de mouvement et d'entretien autorisée. La classe thread contrôle l’interface threadée ; elle ne remplace pas la tolérance sur l'épaulement de positionnement simple.
Vis de réglage et maintien du réglage
Sélectionnez l'enveloppe de la tête moletée autour du dégagement des doigts. Définissez l'extrémité de contact, la surface de butée et la course requise. Le pas décrit le mouvement nominal par tour, tandis que le mécanisme, l'ajustement du filetage et le contact affectent le réglage réel. Établissez un dispositif de verrouillage séparé lorsque l'application nécessite une rétention dans ses conditions de fonctionnement. Ne considérez pas un fil fin ou une poignée comme une preuve de répétabilité ou de résistance aux vibrations.
Revue des matériaux et des finitions
Comparez une solution appropriée en acier ou en acier inoxydable par rapport à l'usure, à l'exposition, au matériau d'accouplement et à l'état final requis. Si une surface d'épaulement contrôlée est enduite, définissez la taille finie et la couverture. Si le matériau est traité après l'usinage, examinez les éventuels changements dimensionnels et si une finition est nécessaire par la suite. Le broyage est une voie possible pour une taille, une forme ou une texture spécifiée ; ce n'est pas obligatoire simplement parce que le produit est une vis à épaulement.
Exemple d'itinéraire et répétition de la production
Examinez le tournage CNC pour connaître la géométrie composée initiale et les caractéristiques locales de filetage/relief. Une alternative de production répétée peut commencer par une ébauche à tête froide suivie d'un travail secondaire de précision. Le coût et la faisabilité doivent inclure toutes les caractéristiques locales, le traitement, la finition finale et l'inspection. Lorsque les échantillons et la production empruntent des itinéraires différents, convenez de ce qui doit être reconfirmé avant de transférer la conception approuvée.
Inspection et essai fonctionnel
Vérifiez la taille et la longueur de l'épaulement, la géométrie du siège, les relations spécifiées entre les références géométriques et l'acceptation de l'inspection du filetage dans l'état final fourni. Le dépistage CCD peut traiter les dimensions de profil externes accessibles une fois la configuration validée. la rugosité de surface, la géométrie interne et certaines relations entre les références géométriques nécessitent des méthodes complémentaires. Lors de l'essai d'assemblage, examinez le mouvement complet, le jeu axial prévu, l'accès au dispositif de réglage, le contact aux limites de course et le maintien du réglage dans les conditions convenues.
Exemple de boucle d’approbation et de modification
Acceptez le dessin technique, le matériau, l’itinéraire et le plan d’inspection avant l’outillage et les échantillons. L'échantillonnage typique, y compris l'outillage, dure environ 10–15 jours, sous réserve d'examen et de confirmation. Comparez l'exemple de rapport avec les exigences approuvées et documentez l'essai de la pièce à accoupler. Si un grippage ou un mouvement excessif est observé, étudiez l'état de la pile, de la transition, de l'alésage et de la surface finale avant de modifier une dimension de manière isolée. Réinspectez les fonctionnalités affectées après une révision.
Package de version et exigences ouvertes
Conserver la section d'assemblage approuvée, les dessins des vis et des ajusteurs, le matériau/l'état final, la couverture de finition, les méthodes d'inspection et les décisions relatives aux échantillons. Définir la charge réelle, la durée de vie, le déplacement, le jeu et l'acceptation de position avec le concepteur de la machine ; aucune performance numérique n’est revendiquée ici. Enregistrez la révision qui a réussi l'essai convenu avant de commander des pièces répétées et réévaluez les modifications apportées à la plaque, à l'alésage ou au système de surface.