
 ZUFEK
项目简介及运营理念
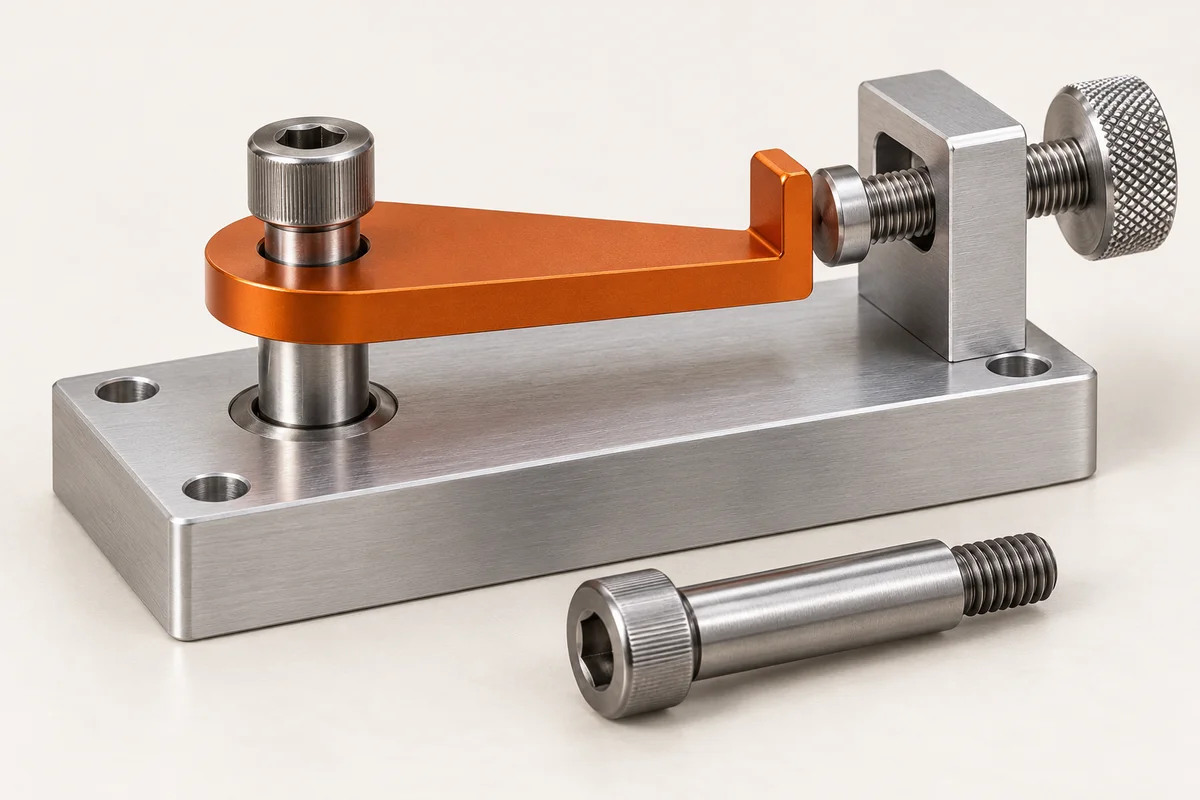
为自动化夹具开发实用的枢转和停止概念。带台阶螺丝固定移动板并提供其限定的枢轴表面;一个单独的滚花调节器确定停止位置。保持这两个功能不同,可以独立审查枢轴间隙和调整接触。这是一个说明性的拟议项目,没有要求客户安装、测试循环寿命或实现定位精度。
在尺寸之前定义接口
获取装配部分中的移动板、配合孔、安装底座以及任何垫圈或衬套。确定定位基准、所需的运动、操作范围、接触面和可用的工具通道。机构设计者必须确定负载、允许间隙、工作循环、磨损和任何防护要求。螺钉本身并不能保证夹具的安全性或准确性。
台肩直径和轴向叠放
定义相对于配合孔的轴肩直径和预期间隙。定义距底座面的肩部长度,以便拧紧螺钉可以固定板,而不会无意中夹紧其运动。包括轴向堆叠中的所有零件和预期间隙。肩部过短会夹住板材;肩部过长可能会导致意外的轴向移动。在释放限制之前检查实际公差堆栈。
转换、螺纹和服务访问
为平肩到螺纹过渡提供间隙,并在底座中定义可用的啮合。在螺钉就位之前,检查尖端是否能进入盲孔底部。通过允许的移动和维修顺序,保持头部和驱动器可触及。螺纹类控制螺纹接口;它不能替代普通定位肩部的公差。
调节螺丝和设置保持力
选择手指间隙周围的滚花头部包络线。定义接触端、配合停止表面和所需行程。螺距描述了每转的标称运动,而机构、螺纹配合和接触会影响实际设置。当应用程序需要在其操作条件下保持时,建立单独的锁定装置。请勿将细螺纹或手柄视为可重复性或抗振性的证明。
材料和精加工审查
比较适当的钢或不锈钢解决方案的磨损、暴露、配合材料和所需的最终条件。如果受控的肩部表面被涂层,则定义最终尺寸和覆盖范围。如果材料在机械加工后进行处理,请检查可能的尺寸变化以及随后是否需要精加工。研磨是特定尺寸、形状或纹理的可能途径;这并不是强制性的,仅仅因为该产品是有台阶螺丝。
样品路线和重复生产
检查 CNC 车削的初始复合几何形状和局部螺纹/浮雕特征。重复生产替代方案可以从冷镦毛坯开始,然后进行精密二次加工。成本和可行性应包括所有当地特征、处理、最终修整和检查。当样品和生产使用不同的路线时,同意在转移批准的设计之前必须重新确认的内容。
检查和功能试验
检查肩部尺寸和长度、底座几何形状、几何基准之间的指定关系以及最终供应条件下的螺纹检验验收。在设置验证后,CCD 筛选可以确定可访问的外部轮廓尺寸。表面粗糙度、内部几何形状以及几何基准之间的一些关系需要补充方法。在装配试验中,检查完整的运动、预期的轴向间隙、调节器的接近、行程限制处的接触以及在商定条件下设置的保持力。
批准和变更循环示例
开模、打样前应商定工程图纸、材料、路线和检验计划。包括工具在内的典型抽样大约需要10–15天,需要经过审查和确认。将样本报告与批准的要求进行比较并记录配合部件试验。如果观察到粘合或过度移动,请在单独更改一维之前调查堆叠、过渡、孔和最终表面状况。修订后重新检查受影响的功能。
发布包和开放需求
保留批准的装配部分、螺钉和调节器图纸、材料/最终条件、表面处理覆盖率、检验方法和样品决定。与机器设计人员一起设定实际负载、寿命、行程、间隙和位置接受度;这里没有声称数值性能。在订购重复零件之前记录通过商定试验的修订版本,并重新评估对板、孔或表面系统的更改。