
 ZUFEK
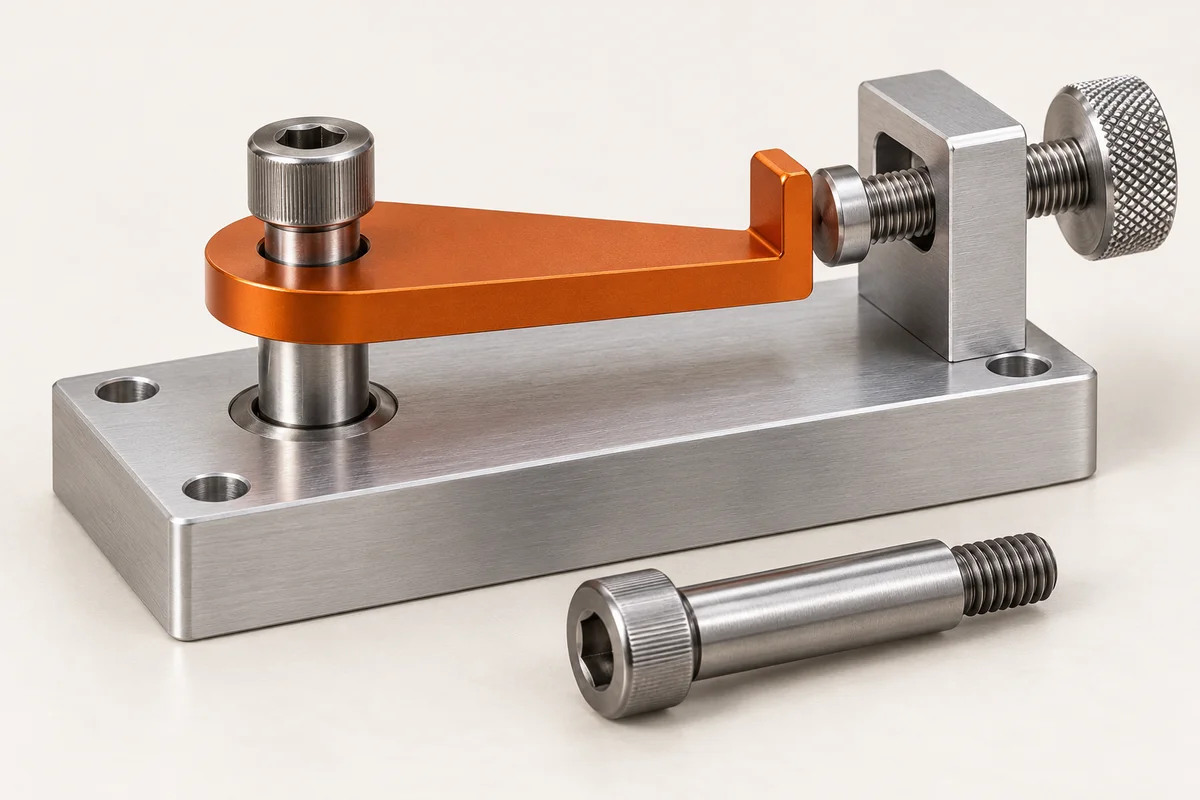
Brief del progetto e concetto operativo
Sviluppare un pratico concetto di rotazione e arresto per un dispositivo di automazione. Una vite a spalla trattiene una piastra mobile e fornisce la sua superficie di perno definita; un regolatore zigrinato separato stabilisce una posizione di arresto. Mantenendo distinte le due funzioni è possibile rivedere in modo indipendente il gioco del perno e il contatto di regolazione. Si tratta di un progetto proposto illustrativo, senza installazione del cliente dichiarata, durata del ciclo testata o precisione di posizionamento raggiunta.
Definire le interfacce prima delle dimensioni
Procurarsi la piastra mobile, il foro di accoppiamento, la base di montaggio ed eventuali rondelle o boccole in una sezione di assemblaggio. Identificare il punto di riferimento, il movimento richiesto, il raggio d'azione, le superfici di contatto e l'accesso disponibile allo strumento. Il progettista del meccanismo deve stabilire i carichi, il gioco ammissibile, il ciclo di lavoro, l'usura ed eventuali requisiti di protezione. La vite da sola non stabilisce la sicurezza o la precisione dell'attrezzatura.
Diametro della spalla e stack assiale
Definire il diametro della spalla rispetto al foro di accoppiamento e il gioco previsto. Definire la lunghezza della spalla dalla superficie di alloggiamento in modo che il serraggio della vite mantenga la placca senza bloccarne involontariamente il movimento. Includere tutte le parti nella pila assiale e il gioco previsto. Una spalla eccessivamente corta può bloccare la placca; una spalla eccessivamente lunga può provocare movimenti assiali involontari. Rivedere lo stack di tolleranza effettivo prima di rilasciare i limiti.
Transizione, thread e accesso al servizio
Fornire spazio per la transizione tra spalla piana e filettatura della vite e definire l'impegno utilizzabile nella base. Controllare se la punta può toccare il fondo in un foro cieco prima che la vite si inserisca. Mantenere la testa e il conducente accessibili attraverso la sequenza di movimento e di servizio consentita. La classe thread controlla l'interfaccia thread; non sostituisce la tolleranza sulla spalla piana di posizionamento.
Vite di regolazione e mantenimento della regolazione
Selezionare l'involucro della testina zigrinata attorno alla distanza delle dita. Definire l'estremità del contatto, la superficie di arresto di accoppiamento e la corsa richiesta. Il passo descrive il movimento nominale per giro, mentre il meccanismo, l'adattamento della filettatura e il contatto influiscono sull'impostazione effettiva. Stabilire una disposizione di blocco separata laddove l'applicazione richiede la conservazione nelle sue condizioni operative. Non considerare la filettatura sottile o l'impugnatura come prova di ripetibilità o resistenza alle vibrazioni.
Revisione dei materiali e delle finiture
Confrontare una soluzione adeguata in acciaio o acciaio inossidabile con l'usura, l'esposizione, il materiale di accoppiamento e la condizione finale richiesta. Se la superficie della spalla controllata è rivestita, definire le dimensioni finite e la copertura. Se il materiale viene trattato dopo la lavorazione, verificare eventuali modifiche dimensionali e se successivamente è necessaria la finitura. La macinazione è un percorso possibile per dimensioni, forma o struttura specificate; non è obbligatorio semplicemente perché il prodotto è una vite a spallamento.
Percorso di campionamento e produzione ripetuta
Esaminare la tornitura CNC per la geometria composta iniziale e le caratteristiche di filettatura/rilievo locali. Un'alternativa di produzione ripetuta può iniziare con un pezzo grezzo stampato a freddo seguito da un lavoro secondario di precisione. Il costo e la fattibilità dovrebbero includere tutte le caratteristiche locali, il trattamento, la finitura finale e l'ispezione. Quando i campioni e la produzione utilizzano percorsi diversi, concordare cosa deve essere riconfermato prima di trasferire il progetto approvato.
Sopralluogo e prova funzionale
Controllare le dimensioni e la lunghezza della spalla, la geometria della sede, le relazioni specificate tra i riferimenti geometrici e l'accettazione dell'ispezione della filettatura nella condizione finale di fornitura. Lo screening CCD può affrontare le dimensioni del profilo esterno accessibili dopo la convalida della configurazione. la rugosità superficiale, la geometria interna e alcune relazioni tra dati geometrici necessitano di metodi complementari. Nella prova di montaggio, esaminare il movimento completo, il gioco assiale previsto, l'accesso al regolatore, il contatto ai limiti della corsa e il mantenimento della regolazione alle condizioni concordate.
Approvazione del campione e ciclo di modifica
Concordare il disegno tecnico, il materiale, il percorso e il piano di ispezione prima dell'attrezzatura e dei campioni. Il campionamento tipico, inclusa l'attrezzatura, è di circa 10–15 giorni, soggetto a revisione e conferma. Confrontare il rapporto di esempio con i requisiti approvati e documentare la prova della parte di accoppiamento. Se si osserva un movimento eccessivo o inceppante, esaminare la pila, la transizione, il foro e le condizioni della superficie finale prima di modificare una dimensione isolatamente. Riesaminare le funzionalità interessate dopo una revisione.
Pacchetto di rilascio e requisiti aperti
Conservare la sezione di assemblaggio approvata, i disegni delle viti e dei regolatori, le condizioni materiali/finali, la copertura della finitura, i metodi di ispezione e le decisioni sui campioni. Stabilire il carico reale, la vita, il viaggio, il gioco e l'accettazione posizionale con il progettista della macchina; qui non viene rivendicata alcuna prestazione numerica. Registrare la revisione che ha superato la prova concordata prima di ordinare parti ripetute e rivalutare le modifiche alla piastra, al foro o al sistema di superficie.