
 ZUFEK
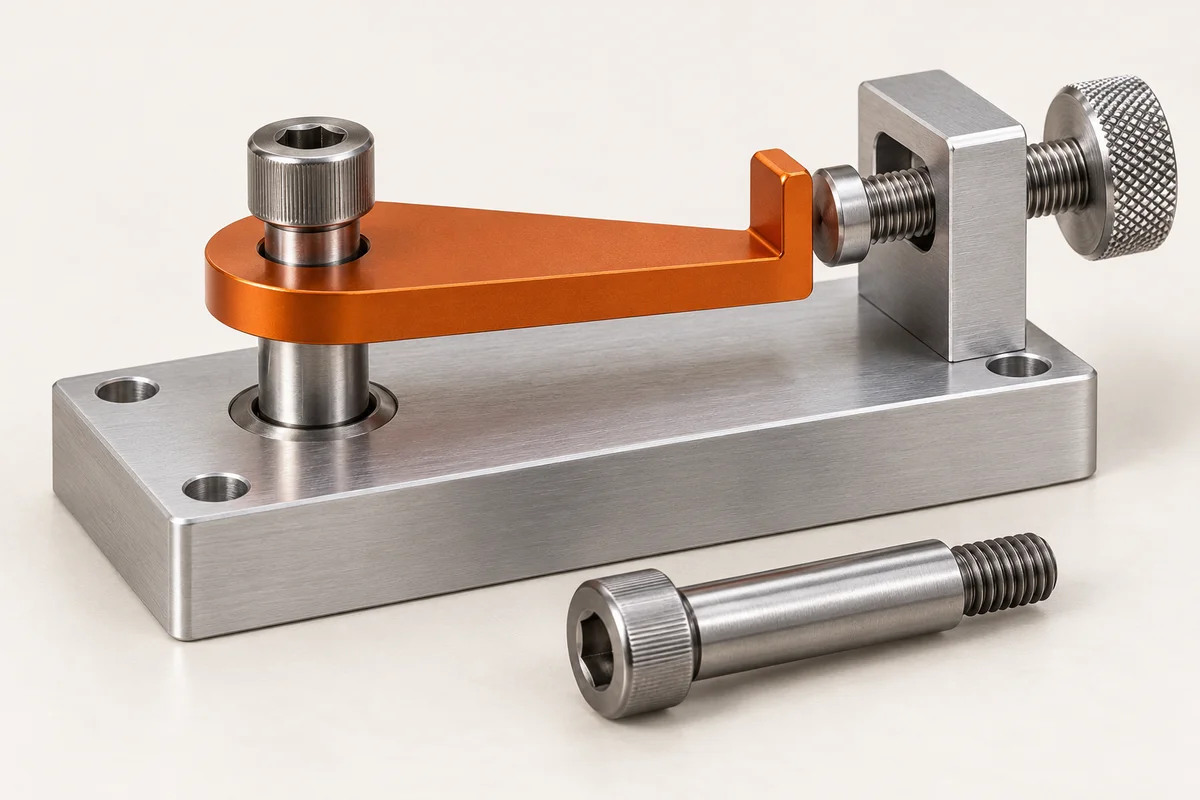
Resumen del proyecto y concepto operativo.
Desarrollar un concepto útil de pivote y parada para un dispositivo de automatización. Un tornillo con resalte retiene una placa móvil y proporciona su superficie de pivote definida; un ajustador moleteado independiente establece una posición de parada. Mantener las dos funciones distintas permite revisar de forma independiente la holgura del pivote y el contacto de ajuste. Este es un proyecto propuesto ilustrativo, sin instalación reclamada por el cliente, ciclo de vida probado ni precisión de posicionamiento lograda.
Definir interfaces antes que dimensiones.
Obtenga la placa móvil, el orificio de acoplamiento, la base de montaje y las arandelas o casquillos en una sección de ensamblaje. Identifique el dato de ubicación, el movimiento requerido, el rango de operación, las superficies de contacto y el acceso a las herramientas disponibles. El diseñador del mecanismo debe establecer cargas, juego permitido, ciclo de trabajo, desgaste y cualquier requisito de protección. El tornillo por sí solo no establece la seguridad o precisión del dispositivo.
Diámetro del hombro y pila axial.
Defina el diámetro del hombro contra el orificio correspondiente y el espacio libre previsto. Defina la longitud del hombro desde la cara del asiento de modo que al apretar el tornillo se retenga la placa sin bloquear involuntariamente su movimiento. Incluya todas las piezas en la pila axial y el espacio libre previsto. Un hombro excesivamente corto puede pinzar la placa; un hombro excesivamente largo puede provocar un movimiento axial involuntario. Revise la pila de tolerancia real antes de liberar los límites.
Transición, subprocesos y acceso a servicios.
Proporcione espacio para la transición del hombro plano a la rosca del tornillo y defina el acoplamiento utilizable en la base. Compruebe si la punta puede tocar fondo en un agujero ciego antes de que se asiente el tornillo. Mantenga la cabeza y el conductor accesibles a través del movimiento permitido y la secuencia de servicio. La clase de subproceso controla la interfaz de subprocesos; no sustituye la tolerancia en el hombro de ubicación plana.
Tornillo de ajuste y retención del ajuste.
Seleccione la envoltura de la cabeza moleteada alrededor del espacio libre para los dedos. Defina el extremo del contacto, la superficie de tope de acoplamiento y el recorrido requerido. El paso describe el movimiento nominal por vuelta, mientras que el mecanismo, el ajuste de la rosca y el contacto afectan el ajuste real. Establezca un dispositivo de bloqueo separado donde la aplicación requiera retención en sus condiciones operativas. No trate una rosca fina o una empuñadura como prueba de repetibilidad o resistencia a la vibración.
Revisión de materiales y acabados.
Compare una solución adecuada de acero o inoxidable contra el desgaste, la exposición, el material de acoplamiento y la condición final requerida. Si se recubre una superficie de hombro controlada, defina el tamaño y la cobertura del acabado. Si el material se trata después del mecanizado, revise los posibles cambios dimensionales y si es necesario realizar un acabado posterior. La molienda es una ruta posible para un tamaño, forma o textura específicos; no es obligatorio simplemente porque el producto es un tornillo de hombro.
Ruta de muestra y repetición de producción.
Revise el torneado CNC para conocer la geometría compuesta inicial y las características locales de rosca/relieve. Una alternativa de repetición de producción puede comenzar con una pieza en bruto con cabezal en frío seguida de un trabajo secundario de precisión. El costo y la viabilidad deben incluir todas las características locales, el tratamiento, el acabado final y la inspección. Cuando las muestras y la producción utilicen rutas diferentes, acuerde lo que debe reconfirmarse antes de transferir el diseño aprobado.
Inspección y prueba funcional.
Verifique el tamaño y la longitud del hombro, la geometría del asiento, las relaciones especificadas entre los datos geométricos y la aceptación de la inspección de la rosca en la condición final suministrada. La detección CCD puede abordar dimensiones de perfil externo accesibles después de validar la configuración. La rugosidad de la superficie, la geometría interna y algunas relaciones entre datos geométricos necesitan métodos complementarios. En la prueba de montaje, examinar el movimiento total, el juego axial previsto, el acceso al ajustador, el contacto en los límites de carrera y la retención del reglaje en las condiciones acordadas.
Aprobación de muestras y ciclo de cambios
Acuerde el plano de ingeniería, el material, la ruta y el plan de inspección antes de utilizar herramientas y muestras. El muestreo típico que incluye herramientas es de aproximadamente 10–15 días, sujeto a revisión y confirmación. Compare el informe de muestra con los requisitos aprobados y documente la prueba de las piezas acopladas. Si se observa atascamiento o movimiento excesivo, investigue la condición de la pila, la transición, el orificio y la superficie final antes de cambiar una dimensión de forma aislada. Vuelva a inspeccionar las características afectadas después de una revisión.
Paquete de lanzamiento y requisitos abiertos
Conserve la sección de ensamblaje aprobada, los dibujos de tornillos y ajustadores, el material/condición final, la cobertura del acabado, los métodos de inspección y las decisiones de muestra. Establecer la carga real, la vida, el recorrido, el juego y la aceptación posicional con el diseñador de la máquina; aquí no se afirma ningún rendimiento numérico. Registre la revisión que pasó la prueba acordada antes de ordenar piezas repetidas y vuelva a evaluar los cambios en la placa, el orificio o el sistema de superficie.