
 ZUFEK
Viti a spallamento e a gradini
Testa, tratto liscio di posizionamento e parte filettata consentono di fissare i componenti e di definirne distanza, posizione o movimento.
Richiedi questa parte su disegno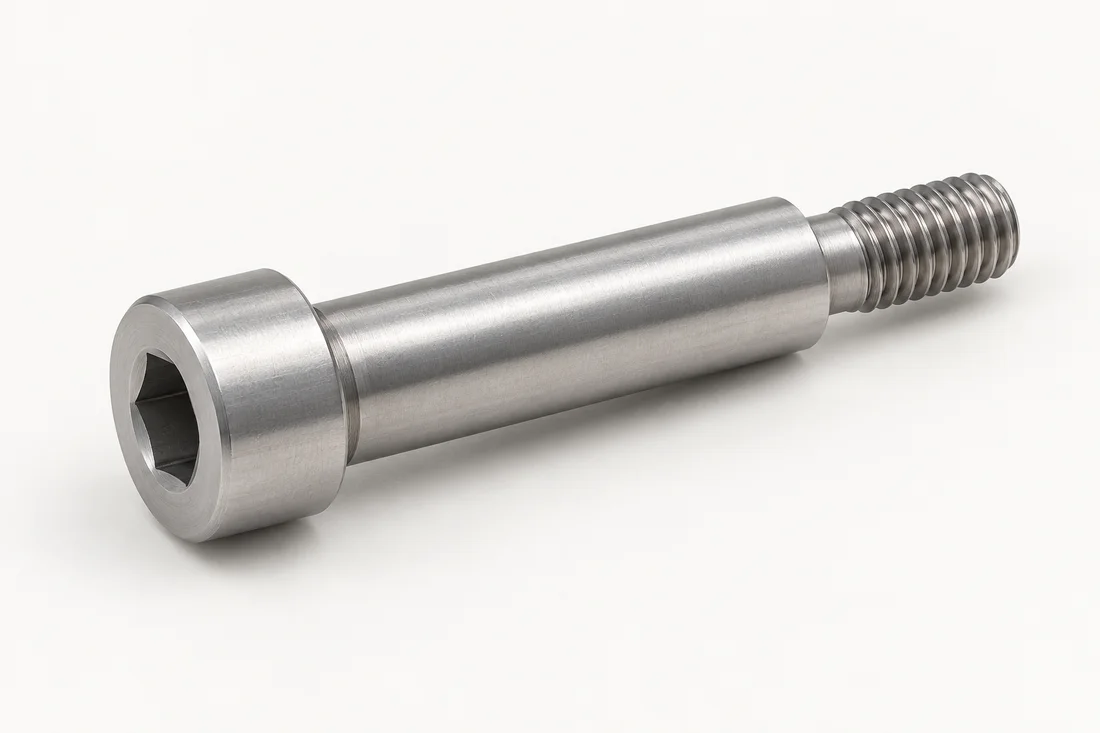
Verificare separatamente accoppiamento del gambo e gioco assiale
L’accoppiamento tra gambo calibrato e foro guida il movimento; la distanza tra le facce d’appoggio determina la catena assiale. Definire entrambi nello stato finale di fornitura, senza confondere l’accoppiamento filettato con quello di guida.
- Gambo e foro: indicare i limiti delle due quote, l’asse di riferimento e gli eventuali requisiti funzionali della superficie.
- Appoggio e transizione: mostrare smusso o lamatura del componente accoppiato, evitando interferenze del filetto incompleto o dello scarico.
- Dopo la finitura: identificare le superfici interessate dal trattamento o rivestimento e la fase di controllo dell’accoppiamento finale.
Leggere il calcolo del gioco riportato sotto insieme a queste interfacce. Un gioco assiale corretto non verifica da solo l’accoppiamento nel foro o la relazione geometrica richiesta.
Calcolare il gioco assiale ai due estremi di tolleranza
Per una piastra mobile, confrontare la lunghezza dello spallamento con l’intero pacco fra le superfici di appoggio. Includere rondella, boccola e piastra: la lunghezza totale della vite non determina il gioco.
Si assumano uno spallamento L di 8.20 ± 0.03 mm e un pacco completo S di 8.00 ± 0.05 mm. Il gioco assiale richiesto nell’esempio è 0.10–0.30 mm. Entrambe le quote si riferiscono allo stato finale di fornitura.
| Calcolo | Risultato |
|---|---|
| Gioco minimo: spallamento minimo meno pacco massimo | 8.17−8.05=0.12 mm |
| Gioco massimo: spallamento massimo meno pacco minimo | 8.23−7.95=0.28 mm |
L’intervallo calcolato di 0.12–0.28 mm rientra nel requisito dell’esempio. Risolve soltanto il gioco assiale: verificare separatamente accoppiamento spallamento-foro, transizione, impegno della filettatura e condizioni effettive di montaggio ed esercizio.
Registrare entrambe le interfacce nella lista di controllo del disegnoAttrezzaggio e campionatura richiedono in genere circa 10–15 giorni dopo verifica tecnica e conferma. Concordare in offerta avvio, accettazione dei campioni e consegne di produzione.
Dove si adatta questo design
Automazione, stampi, attrezzature, perni e assemblaggi guidati.
Cosa includere nella richiesta di offerta
Includere i dettagli del foro di accoppiamento, le dimensioni critiche della spalla, la ruvidità della superficie e l'ispezione dimensionale richiesta.
Apri la checklist completa della richiesta di offerta ↗Materiale e accettazione
È possibile discutere i requisiti di acciaio al carbonio, 10B21, SUS304/316, alluminio, rame/ottone e leghe di titanio. L'idoneità è specifica per la parte, la qualità e il processo.
Definire le condizioni del materiale, il rivestimento, le dimensioni critiche e i registri di ispezione richiesti. Una famiglia di prodotti denominata non implica un carico testato, una pressione o una valutazione delle prestazioni.
Fai in modo che le funzionalità funzionino insieme.
Questi percorsi sono opzioni per la revisione tecnica. Il disegno tecnico approvato, la quantità e il materiale determinano la sequenza effettiva.
Disegni di prodotti correlati
Applicazioni industriali
Lettura tecnica utile
Viti a spallamento: disegno tecnico e matrice di accettazione
La matrice serve a preparare la verifica tecnica. Valori e metodi di accettazione vengono concordati per il componente specifico: sono elementi da definire, non limiti di catalogo.
| Interfaccia | Cosa definire | Discussione sulla verifica |
|---|---|---|
| Diametro di localizzazione | Limiti di diametro, foro accoppiato e stato finale di accettazione | Verificare la dimensione con un metodo adeguato e calibrato; valutare separatamente gli eventuali requisiti di forma. |
| Lunghezza spalla assiale | Distanza dall’appoggio alla transizione; pacco e gioco richiesto | Misurare dalla superficie funzionale e verificare la condizione assiale montata |
| Relazione tra spallamento e filettatura | Asse di riferimento, distanza di transizione e filettatura utilizzabile | Concordare separatamente misure geometriche e controllo con calibri filettati |
| Superficie d'appoggio | Rugosità, copertura del trattamento e stato dei bordi | Utilizzare il metodo di superficie richiesto; una silhouette non stabilisce la trama |
Domande comuni sulle specifiche
La spalla e la filettatura possono avere diametri diversi?
Sì, la spalla e il filetto vengono specificati in modo indipendente. Esaminare la transizione, il gioco di accoppiamento disponibile e l'impegno effettivo della filettatura nella parte di accoppiamento come un'unica geometria.
Ogni vite a spallamento deve essere rettificata?
No. Le dimensioni finali, la forma e i requisiti della superficie determinano il percorso di finitura. Rivedere la necessità di molatura con distorsione del trattamento e le condizioni di accettazione finale.
Segui una progettazione completa dell'applicazione
Esplora un assemblaggio proposto, le scelte di fissaggio, la revisione della produzione e il piano di convalida del campione. Si tratta di uno studio di progettazione illustrativo, senza alcuna consegna dichiarata al cliente o prestazione misurata.
Esamina spallamento e pacco assiale dell’attrezzatura ↗Foto di riferimento di un bullone con spallamento
Collegare la parte ai suoi requisiti.
Esaminare questi argomenti correlati per questo progetto o percorso. Grado, trattamento, geometria e accettazione rimangono specifici del disegno tecnico.
Acciaio al carbonio e legato ↗
Specificare la classe di proprietà del dispositivo di fissaggio finito, non la resistenza dedotta dalla qualità grezza. I riferimenti comuni alle classi nominali includono 8.8, 10.9 e 12.9.
MATERIALE E STATO FINALE10B21 Acciaio al boro ↗
10B21 è una designazione del materiale, non una classe di resistenza della vite finita. Non esiste quindi un unico valore di resistenza a trazione applicabile a tutte le viti in 10B21.
MATERIALE E STATO FINALESUS304 & SUS316 Acciaio inossidabile ↗
I gruppi A2/A4 e le classi come 70 o 80 descrivono elementi di fissaggio in acciaio inossidabile finiti secondo la specifica applicabile. La sola indicazione SUS304 o SUS316 non attesta le prestazioni A2-70 o A4-80.
GUIDA INGEGNERIACome preparare un piano di ispezione per viti personalizzate ↗
Costruisci un piano di ispezione una caratteristica alla volta. Per ciascun requisito di disegno, registrare la condizione di accettazione, un metodo adeguato, la fase e la copertura dell'ispezione e le prove conservate. Le righe lavorate sotto mostrano come trasformare il disegno di una vite a spallamento in un registro di ispezione.
GUIDA INGEGNERIARivestimenti e rischio da idrogeno nelle viti ad alta resistenza ↗
Un elemento di fissaggio in acciaio ad alta resistenza necessita di una decisione sul rivestimento che consideri sia la corrosione che l'esposizione all'idrogeno durante tutta la lavorazione.
Qual è la differenza tra una vite a spallamento e una interamente filettata?
La vite a spallamento presenta un tratto liscio tra testa e filetto per rotazione, posizionamento o distanziamento. Le dimensioni dipendono da questa funzione; la lunghezza di impegno del filetto va definita separatamente. Una vite interamente filettata non offre la stessa superficie liscia di accoppiamento.
Come scegliere la lunghezza dello spallamento senza bloccare una parte mobile?
Verificare l’intera catena assiale, comprese rondelle e superficie di battuta. Lo spallamento deve appoggiare come previsto e mantenere il gioco di movimento richiesto. Riportare sul disegno il montaggio e la catena delle tolleranze: la sola lunghezza nominale non determina il gioco finale.
Inviaci i requisiti delle tue viti a spallamento.
Invia disegno, quantità e requisiti applicativi al nostro team.