

DONGGUAN ZUFEK PRECISION CO., LTD.
info@zufek.net
PERCORSO 04 / IBRIDO

Stampaggio a freddo e lavorazioni meccaniche secondarie

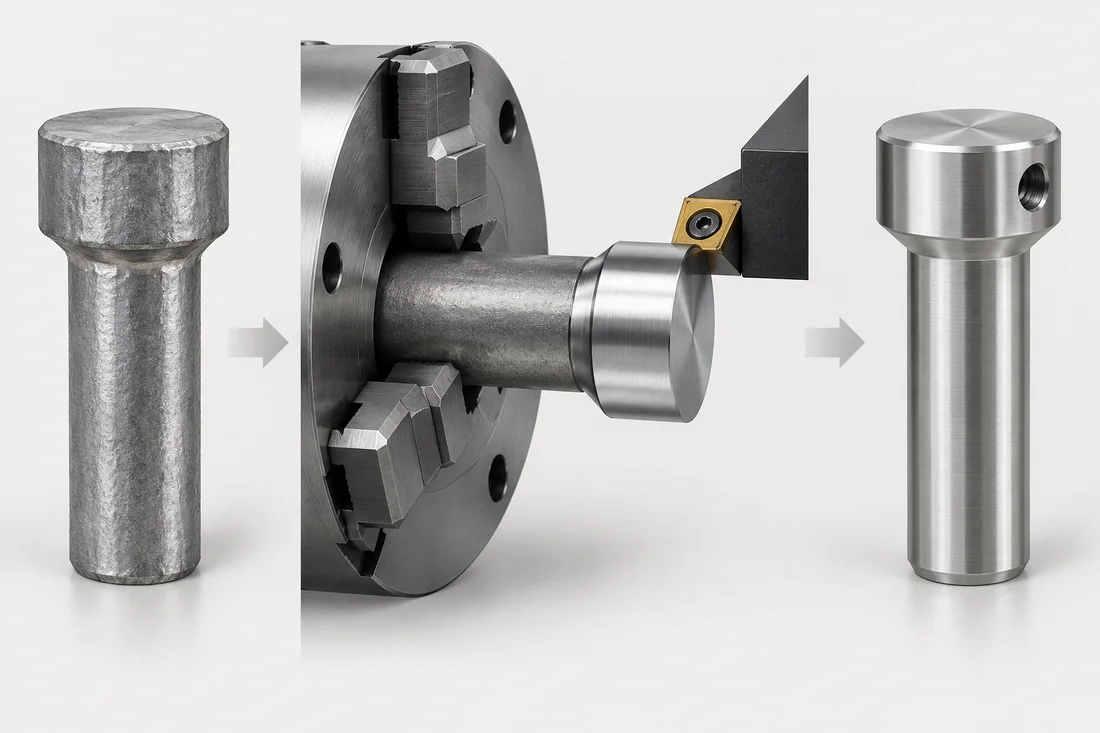
Uno spazio vuoto formato fornisce la forma base; le caratteristiche lavorate selezionate stabiliscono passaggi, facce o fori critici.

Confrontare separatamente costi iniziali e ricorrenti
Illustrazione del processo ibrido dal pezzo grezzo stampato a freddo al pezzo tornito secondario
Stampaggio a freddo e lavorazioni meccaniche secondarie

Perché combinare i processi

Integra la geometria di massa ripetuta attraverso la formatura, quindi lavora le caratteristiche che richiedono un percorso utensile o un controllo diverso. L'attrezzatura e la lavorazione devono essere valutate insieme.

Suddivisione tipica delle funzionalità

Testa e gambo grezzo mediante formatura; finitura spalla, rilievi, piani o fori laterali mediante operazioni secondarie. La suddivisione esatta segue l'esame di fattibilità.

Spalle sensibili al traguardo

Trattamenti termici e rivestimenti possono modificare quote o superficie. Pianificare finitura di precisione e misurazione finale nella fase adatta.

requisiti di disegno tecnico

Identificare gli adattamenti funzionali e le relazioni tra i riferimenti geometrici. La richiesta di offerta dovrebbe distinguere le caratteristiche critiche dalle dimensioni con maggiore flessibilità di produzione.

Preparare una specifica completa

Usa il Lista di controllo della richiesta di offerta, valutare materiali e includere quanto richiesto ispezione e documentazione.
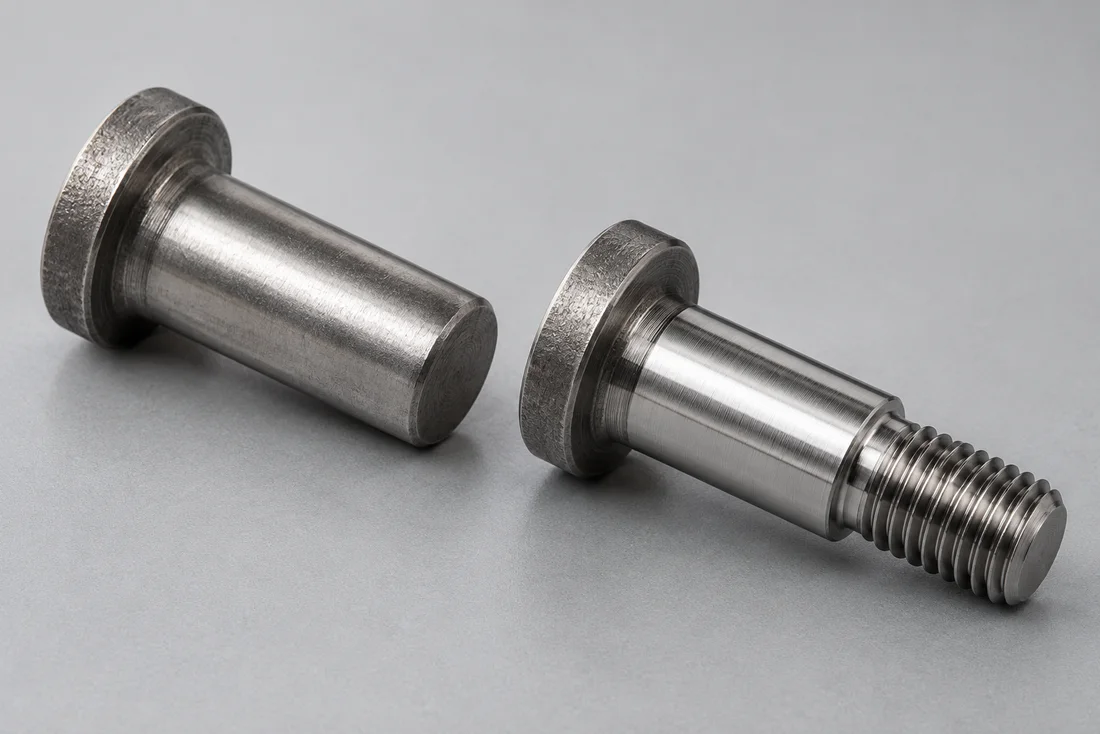
Esempio di revisione del disegno

Passare dal prototipo tornito con spallamento al grezzo formato

Esempio di revisione del disegno. Confermare ciclo, quote e accettazione per il pezzo effettivo.

Cosa determina il ciclo
Fissare accoppiamento spallamento-foro e appoggio assiale prima del cambio. Definire superfici formate, riferimenti della ripresa e sovrametallo sufficiente per finitura dopo trattamento o deformazione.
Cosa incide sul preventivo
Confrontare ciclo completo: attrezzature, movimentazione, scarti dei grezzi e finitura. Se spallamento e filetto nascono in prese diverse, includere il controllo della loro relazione, non solo due diametri.
Come approvare il campione
Usare campioni di serie per ricontrollare dimensione e forma dello spallamento, lunghezza assiale, filetto e appoggio dopo finitura. Conservare il tornito come riferimento geometrico e registrare le caratteristiche da riapprovare.

Famiglie di elementi di fissaggio correlate

Guide tecniche correlate

Continuare attraverso il processo

Decisione del processo e matrice di rilascio

Risolvere questi elementi durante la revisione tecnica. Ogni riga identifica una decisione o un requisito di prova; non implica un limite di processo universale o un reclamo per apparecchiature interne.

DecisioneIngresso richiestoDomanda di rilascio
Formato vuotoDefinire la forma economica e il grezzo per la lavorazioneQuali dimensioni vengono volutamente lasciate per la finitura successiva?
Posizione secondariaIdentificare il trasferimento dei dati e le superfici mantenuteCome vengono preservate le relazioni tra spalla, foro e filettatura?
Sequenza completaCoordinare filetti, trattamento, finitura e rivestimentoIn quale fase viene stabilito ciascun requisito finale critico?
Trasferimento del percorsoConfrontare i metodi di campionamento e di produzione ripetutaQuali caratteristiche necessitano di un controllo a campione del percorso di produzione?
DOPO LA LAVORAZIONE

Il risultato sul componente.

Le immagini illustrano geometria e finitura. Proprietà del materiale, prestazioni del rivestimento e accettazione richiedono i controlli concordati.

Lavorazione combinata: spallamento finito
Esempio del risultato della lavorazione; i requisiti finali seguono il disegno approvato.

Confrontare separatamente costi iniziali e ricorrenti

Confrontare cicli completi per lo stesso disegno finale, includendo lavorazioni secondarie, trattamenti, controlli e scarti ipotizzati. L’esempio in unità monetarie illustra il calcolo: sono dati didattici inventati, non prezzi ZUFEK.

Confrontare separatamente costi iniziali e ricorrenti
CicloAttrezzaggio iniziale FCosto ricorrente v per pezzo
Grezzo formato con lavorazioni secondarie20000.08
Ciclo di tornitura1000.25

Per un lotto q: costo totale = F + v × q. Con i dati illustrativi, il pareggio si trova a (2000 − 100) ÷ (0.25 − 0.08), circa 11177 pezzi arrotondando per eccesso. Non è una soglia universale per lo stampaggio a freddo.

Con 1000 pezzi: ciclo formato 2080 unità; tornito 350 unità.

Con 20000 pezzi: ciclo formato 3600 unità; tornito 5100 unità.

Per riordini, ripartire gli utensili riutilizzabili sull’orizzonte produttivo concordato e separare manutenzione e sostituzione. Un cambio di ciclo richiede comunque campioni di convalida: il prototipo tornito non approva automaticamente stato del materiale, geometria e superficie ottenuti successivamente per formatura.

Scaricare il foglio di confronto dei costi produttivi (inglese)

Attrezzaggio e campionatura richiedono in genere circa 10–15 giorni dopo verifica tecnica e conferma. Concordare in offerta avvio, accettazione dei campioni e consegne di produzione.

ARGOMENTI DI SPECIFICA COLLEGATI

Collegare la parte ai suoi requisiti.

Esaminare questi argomenti correlati per questo progetto o percorso. Grado, trattamento, geometria e accettazione rimangono specifici del disegno tecnico.

IL TUO PROSSIMO PROGETTO

Discuti il percorso dietro il tuo disegno tecnico.

Invia disegno, quantità e requisiti applicativi al nostro team.

Richiedi un preventivo
Richiedi un preventivo ↗Scrivici

Scegli il modo in cui questo sito Web utilizza lo spazio di archiviazione opzionale. Puoi modificare la tua scelta in qualsiasi momento.

Le sue preferenze vengono salvate in questo browser per 180 giorni. Può modificare o revocare il consenso in qualsiasi momento. La revoca interrompe le statistiche facoltative ed elimina le informazioni sulla provenienza salvate nel browser. I registri di accesso al sito vengono gestiti separatamente; ci contatti per esercitare i suoi diritti in materia di privacy.

Leggi la cookie policy